توضیحات
تورچ پاشش حرارتی HVOF چیست و چه مشکلی را حل میکند
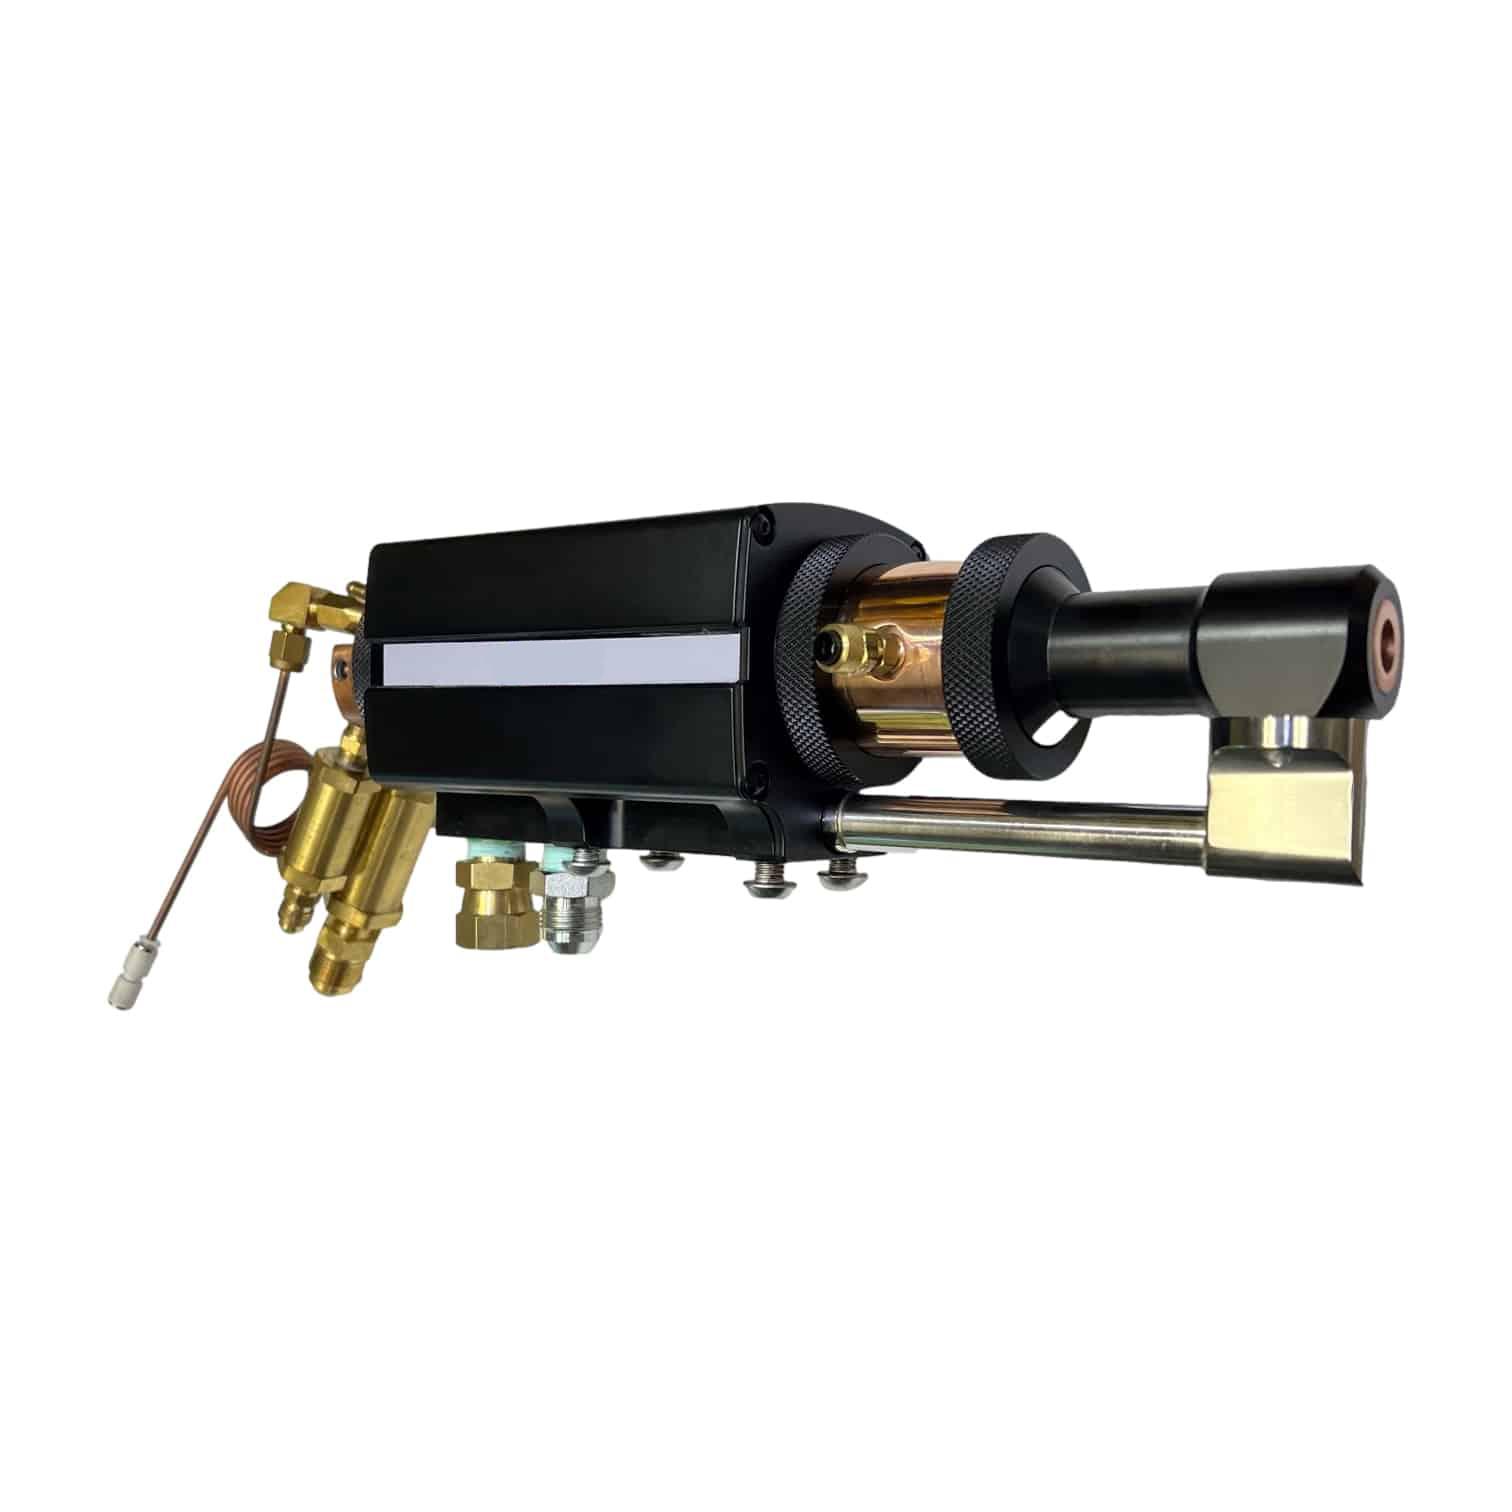
قطعاتی که زیر سایش مداوم، خوردگی شیمیایی یا دمای بالا کار میکنند، دیر یا زود به جایگزینی نیاز پیدا میکنند، اما جایگزینی همیشه اقتصادی نیست. تورچ پاشش حرارتی HVOF راهحلی عملی برای این مشکل است. این تجهیز با ایجاد پوشش سخت روی سطح فلزی، عمر قطعه را بهطور چشمگیری افزایش میدهد و نیازی به تعویض کامل آن نمیگذارد.
HVOF مخفف High Velocity Oxy-Fuel است. در این فرآیند، پودر فلزی یا سرامیکی با سرعت بسیار بالا به سطح قطعه برخورد میکند و پوششی با تخلخل بسیار کم و چسبندگی قوی میسازد. در مقایسه با روشهای قدیمیتر پاشش حرارتی، ساختار پوشش فشردهتر است و تنشهای پسماند مطلوبتری دارد.
اصول کار و آنچه پشت پرده شعله اتفاق میافتد
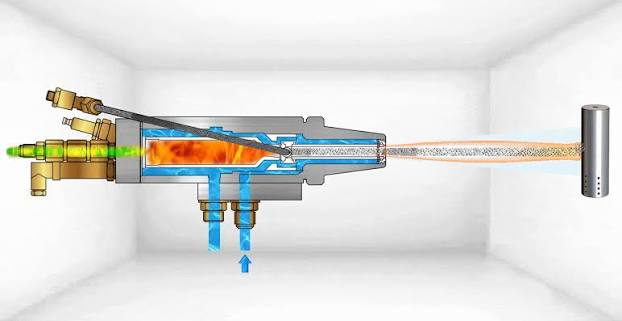
در قلب این تجهیز، سوخت و اکسیژن بهطور پیوسته در محفظهای تحتفشار میسوزند. گازهای حاصل از احتراق با عبور از نازل به سرعت بسیار بالا میرسند. پودر درست در همین مسیر تزریق میشود و ذرات آن پیش از برخورد با قطعه گرم و شتابدار میشوند.
وجه تمایز این فرآیند، ترکیب همزمان دمای بالا و سرعت برخورد بالاست. ذرات پودر ذوب یا نیمهذوب میشوند و با انرژی جنبشی قابلتوجهی به سطح میخورند و پیوندی مکانیکی محکم میسازند.
نقش فشار احتراق در چسبندگی پوشش
فشار محفظه احتراق مستقیماً بر سرعت خروج گاز و در نتیجه بر سرعت برخورد ذرات اثر میگذارد. هرچه این فشار پایدارتر باشد، پوشش نهایی یکنواختتر است. نوسان فشار باعث میشود بخشی از ذرات با انرژی کمتر به سطح برسند و تخلخل پوشش بالا برود. به همین دلیل تورچهایی که سیستم تنظیم فشار دقیق دارند، در کاربردهای حساس بهتر عمل میکنند.
کاربردهای رایج در صنایع مختلف: از توربین تا پمپ
کاربرد این تجهیز گسترده است. در صنایع نفت و گاز، پوششدهی شیرآلات، پمپها و اتصالات در محیطهای خورنده از رایجترین موارد است. در هوافضا، قطعات توربین برای مقاومت در برابر دمای بالا و سایش با این روش پوشش داده میشوند. در صنایع کاغذسازی و فولاد نیز غلتکها و سیلندرهایی که زیر فشار و سایش مداوم کار میکنند، با این فرآیند پوششدهی میشوند.
پوششدهی قطعات در معرض سایش و خوردگی
شفت پمپ، رینگ آببند، پیستون هیدرولیک و سیلندر از اصلیترین اهداف این پوششدهیاند. پوششهای کاربید تنگستن یا کروم کاربید مقاومت سایشی قابلتوجهی به سطح میدهند. قطعاتی که با محلولهای اسیدی یا قلیایی در تماساند نیز از این روش بهعنوان سد حفاظتی بهره میبرند. اثربخشی پوشش به انتخاب نوع پودر بر اساس شرایط کاری قطعه بستگی دارد.
معیارهای فنی که هنگام انتخاب این تجهیز باید بسنجید
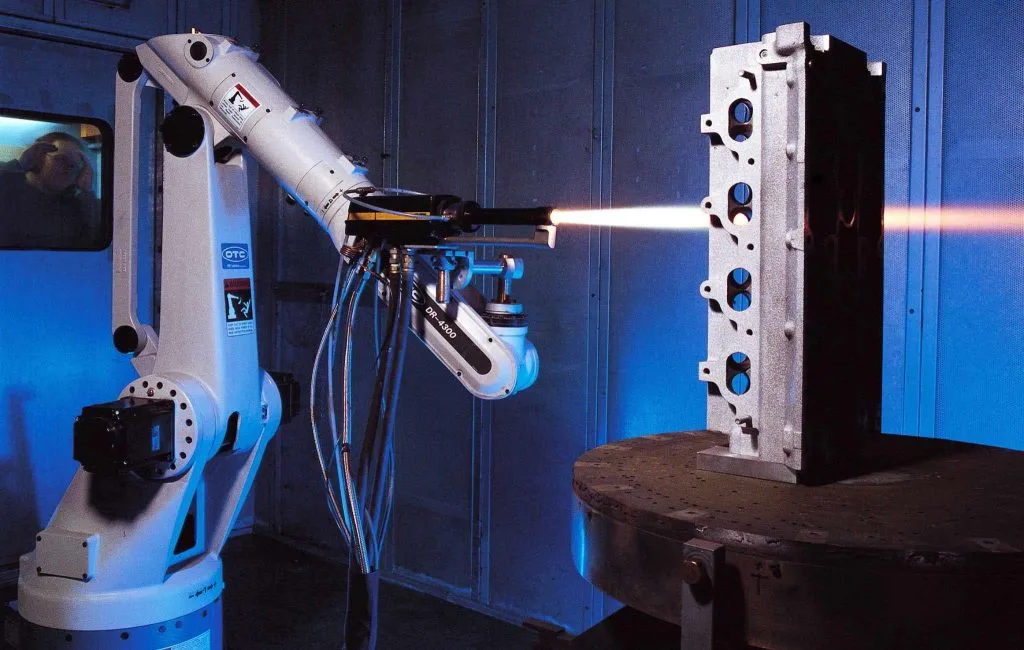
خرید این تجهیز صرفاً بر اساس قیمت، معمولاً به نتیجه مطلوب نمیرسد. پارامترهای فنی مشخصی وجود دارند که باید پیش از تصمیمگیری بررسی شوند. جنس و اندازه قطعاتی که قرار است پوششدهی شوند، نوع پودر مصرفی موردنظر، و توان گاز در دسترس در کارگاه، همگی در انتخاب مدل مناسب نقش دارند.
سازگاری با پودر مصرفی و دبی گاز سوخت
هر تورچ برای محدوده مشخصی از اندازه ذرات پودر و دبی گاز سوخت طراحی شده است. پودری با دانهبندی خارج از محدوده توصیهشده سازنده، کیفیت پوشش را بهشدت کاهش میدهد. دبی اکسیژن و سوخت هم باید با ظرفیت تجهیز تطابق داشته باشد. ناهماهنگی در این دو پارامتر هم به پوشش نامناسب میانجامد و هم فشار غیرعادی به اجزای داخلی تورچ وارد میکند.
محدودیتهای دمایی و فاصله پاشش
فاصله نازل تا سطح قطعه (Stand-off Distance) مستقیماً بر دمای ذرات هنگام برخورد و در نتیجه بر کیفیت چسبندگی اثر میگذارد و باید در محدوده توصیهشده بماند. دمای قطعه نیز پیش از پاشش و در حین فرآیند کنترل میشود، چون گرمای انباشتهشده در قطعه تنش حرارتی ایجاد میکند و به پوشش آسیب میزند.
تفاوتهای کاربردی با روشهای دیگر پاشش حرارتی
در مقایسه با پاشش شعله معمولی (Flame Spray)، HVOF سرعت برخورد ذرات بالاتر و تخلخل کمتری دارد. نسبت به پاشش قوس الکتریکی (Arc Spray)، کنترل بیشتری روی میکروساختار پوشش ممکن است. پاشش پلاسما (Plasma Spray) دمای بسیار بالاتری دارد، اما در HVOF احتمال اکسیداسیون پودرهای فلزی کمتر است و پوششهای حساس به اکسیداسیون با کیفیت بهتری اعمال میشوند.
تفاوت مهم دیگر در سرعت فرآیند است. این روش برای سطوح بزرگ سرعت قابلقبولی دارد، اما در قطعات بسیار کوچک یا هندسههای پیچیده ممکن است محدودیتهایی پیش بیاید. تجهیزات سنگینتر و نیاز به فضای کافی هم از نکاتی است که در برنامهریزی کارگاهی باید لحاظ شود.
نگهداری دورهای و نشانههایی که نباید نادیده گرفت
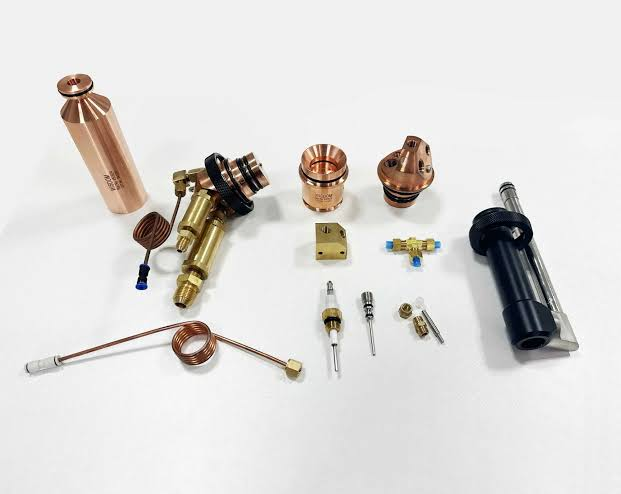
نازل تورچ بیشترین فرسایش را تحمل میکند. ابعاد و هندسه آن معمولاً در بازههای زمانی مشخص بررسی میشود، چون هر تغییر شکل در نازل الگوی پاشش را مختل میکند. محفظه احتراق نیز از نظر رسوبات کربنی و سایش دیواره کنترل میشود.
نشانههای هشداردهنده:
- تغییر ناگهانی در رنگ یا شکل شعله هنگام کار
- نوسان غیرعادی فشار گاز ورودی بدون تغییر در تنظیمات
- کاهش محسوس یکنواختی پوشش روی قطعات آزمایشی
- صدای غیر معمول یا ارتعاش بیش از حد حین عملیات
هر یک از این موارد میتواند نشانه سایش اجزای داخلی یا نشتی در مدار گاز باشد و معمولاً پیش از ادامه عملیات بررسی میشود.
نکات نهایی پیش از خرید
مستندات فنی تجهیز باید منحنیهای عملکردی برای ترکیبهای مختلف سوخت، دبیهای توصیهشده و محدودیتهای دمایی را شامل شود. تجهیزی که این دادهها را شفاف ارائه نمیدهد، بهینهسازی فرآیند را دشوار میکند.
دسترسی به قطعات یدکی اصلی مانند نازل، محفظه احتراق و اتصالات گازی هم پیش از خرید سنجیده میشود، چون تأخیر در تأمین آنها میتواند خط تولید را متوقف کند. خدمات پس از فروش و آموزش اپراتور از سوی تأمینکننده نیز در درازمدت ارزش مالی دارد.
اسرا تکنولوژی در تأمین این تجهیزات با رویکرد مهندسیمحور همراه خریدار است؛ از انتخاب مدل متناسب با نیاز تولیدی تا پشتیبانی فنی در مرحله راهاندازی. تیم فنی اسرا تکنولوژی برای مشاوره فنی و استعلام قیمت تورچ پاشش حرارتی HVOF در دسترس است.
سوالات متداول درباره تورچ پاشش حرارتی HVOF
چرا چسبندگی پوشش HVOF از پلاسما بیشتر است؟
ذرات پودر در HVOF با سرعت حدود ۶۰۰ تا ۱۰۰۰ متر بر ثانیه به سطح برخورد میکنند، که بهمراتب بیشتر از سرعت معمول ذرات در پلاسماست. همین انرژی جنبشی بالا چسبندگی پوشش را به بیش از ۷۰ مگاپاسکال میرساند، بیآنکه ماده به ذوب کامل برسد. تخلخل پوشش نهایی هم معمولاً زیر یک درصد میماند.
نازل و محفظه احتراق تورچ HVOF هر چند ساعت یکبار تعویض میشود؟
نازل بسته به جنس (مسی یا کاربید تنگستن) و نوع پودر، معمولاً بین ۴۰ تا ۱۵۰ ساعت کارکرد دوام میآورد. افت محسوس سرعت ذرات، پهنشدن الگوی پاشش و فرسایش قابلمشاهده دهانه از نشانههای زمان تعویض است. محفظه احتراق معمولاً هر ۳۰۰ ساعت کارکرد بازرسی میشود و در صورت ترک یا تغییر شکل، فوری تعویض میشود.
برای پوششدهی کاربید تنگستن کدام سوخت مناسبتر است؟
هیدروژن دمای شعله بالاتری میدهد، اما کنترل اکسیداسیون با آن سختتر است. پروپان و پروپیلن برای WC-Co گزینههای پایدارتریاند، چون تنظیم نسبت اکسیژن به سوخت با آنها آسانتر است. سوخت مایع (کروزین) در تجهیزات سوختمایع مانند JP-5000 پوششهای بسیار متراکمی میدهد. انتخاب نهایی به امکانات تامین گاز کارگاه و مشخصات پودر بستگی دارد.
HVAF چه تفاوتی با HVOF دارد و برای سایش کدام مناسبتر است؟
HVAF مخفف High Velocity Air Fuel است و بهجای اکسیژن از هوا استفاده میکند. دمای شعله در آن پایینتر (حدود ۱۹۰۰ درجه سانتیگراد در برابر حدود ۲۸۰۰ درجه در HVOF) و سرعت ذرات بالاتر است. برای پوششهای WC-Co و Cr₃C₂ در کاربردهای سایش خشک، HVAF اکسیداسیون کمتر و سختی بیشتری ایجاد میکند. HVOF همچنان برای پوششهای MCrAlY و موادی با نقطه ذوب بالا در توربینها ترجیح داده میشود.
برای قطعاتی با هندسه پیچیده، فاصله پاشش و ضخامت پوشش چقدر است؟
فاصله پاشش معمولاً بین ۱۵۰ تا ۳۸۰ میلیمتر است و به مدل تورچ و نوع پودر بستگی دارد. در سطوح داخلی یا هندسههای محدب تیز، کمتر کردن فاصله از ۲۰۰ میلیمتر بدون اصلاح پارامترها باعث گرمشدن بیشازحد سطح میشود.
در مورد ضخامت، پوششهای HVOF، بهویژه کاربید تنگستن، حتی در ضخامتهای کم، حدود ۳۰ تا ۵۰ میکرون، هم متراکم و یکنواخت اعمال میشوند. این از مزیتهای HVOF نسبت به روشهایی مثل پاشش شعله است. محدودیت اصلی در ضخامتهای زیاد پیش میآید، چون تنشهای پسماند انباشتهشده میتوانند به ترک یا پوستهشدن پوشش بینجامند. ضخامت مناسب بسته به ماده و کاربرد تعیین میشود.
راهاندازی خط HVOF بهتر است یا برونسپاری پوششدهی؟
خرید تورچ، کمپرسور، سیستم تغذیه پودر و اتاق پاشش مطابق استانداردهای ایمنی، سرمایهگذاری اولیهای حدود ۱۵۰ تا ۴۰۰ هزار دلار میخواهد. اگر حجم کار از حدود ۲۰۰ قطعه متوسط در ماه بیشتر باشد یا کنترل فرآیند در داخل کارگاه اهمیت داشته باشد، خط اختصاصی معمولاً ظرف دو تا سه سال به صرفه میرسد. برای حجمهای کمتر، برونسپاری به مراکز تخصصی هزینه جاری پایینتری دارد.
علیرضا –
وجود کپسول اکسیژن برای روشن شدن مشعل ضروری هست یا راه دیگه ای هم داره؟
پشتیبان سایت –
بله ضروریه
سامیار –
سوخت مایع سرعت بیشتری داره یا گاز؟
پشتیبان سایت –
سوخت مایع
جمال –
سوخت مایع چه ماده ای هست؟
پشتیبان سایت –
معمولا نفت سفید.