توضیحات
کوره زینترینگ زیرکونیا چه کاری انجام میدهند؟
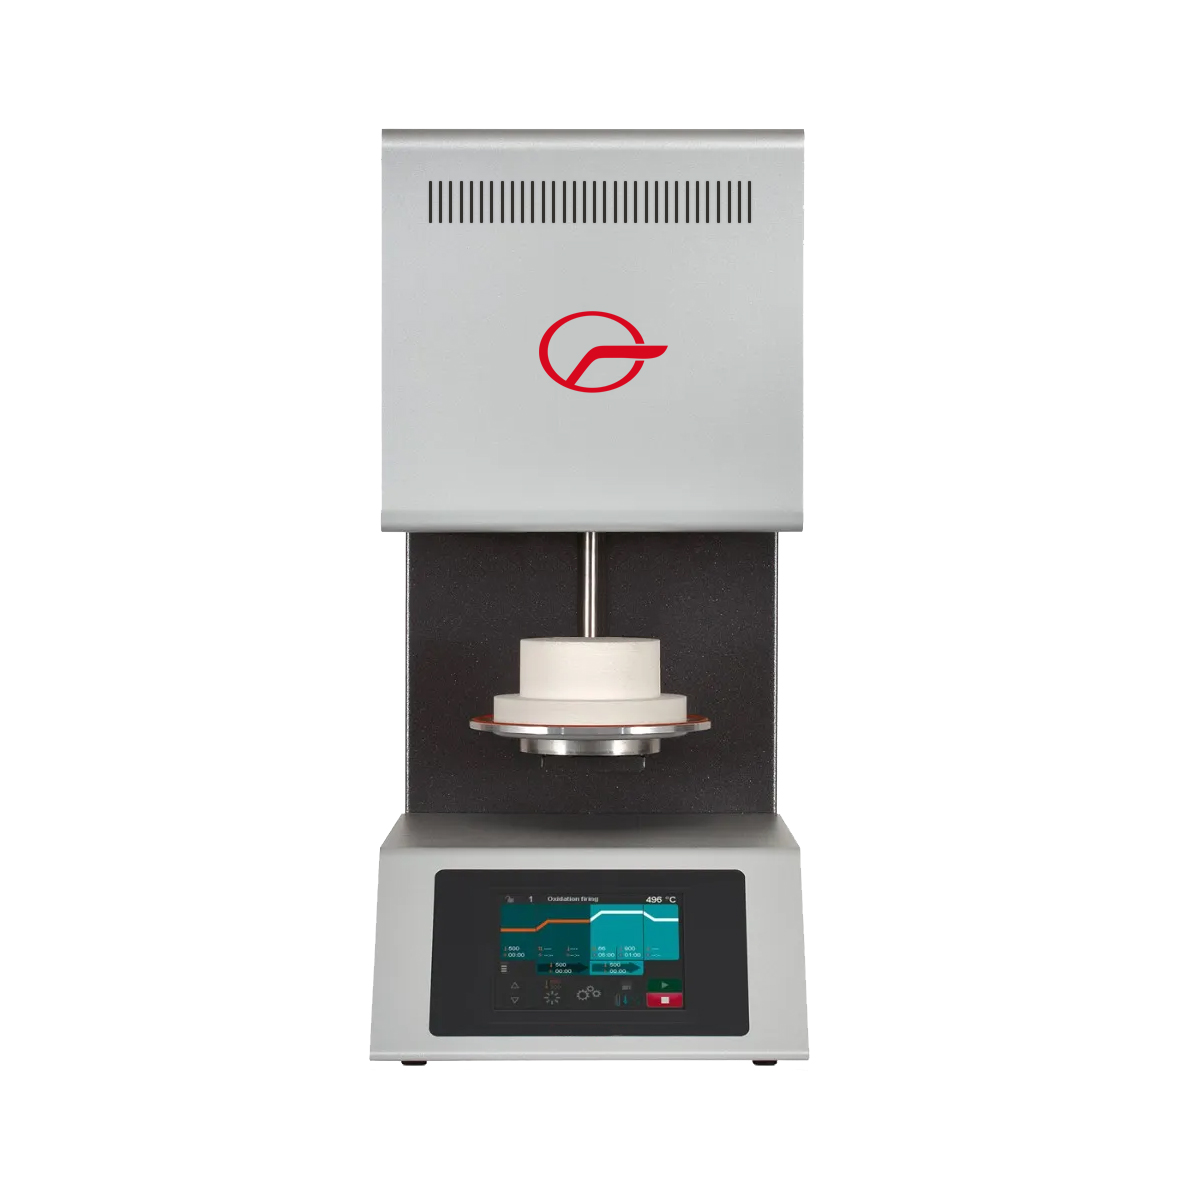
وقتی یک بلوک زیرکونیای خام از دستگاه فرز CAD/CAM خارج میشود، هنوز به شکل نهایی و استحکام مورد نیاز برای کاربرد دندانی نرسیده است. پیوند بین دانههای اکسید زیرکونیوم در این مرحله ضعیف است و ماده به راحتی میشکند. اینجاست که کوره زینترینگ وارد عمل میشود. این دستگاه با اعمال حرارت کنترلشده در بازه دمایی بالا، پیوندهای بین ذرات زیرکونیا را فعال میکند و بلوک را به یک ساختار متراکم و مقاوم تبدیل میکند.
در این فرآیند، قطعه دندانی حدود بیست تا بیست و پنج درصد جمعشدگی حجمی دارد. همین موضوع یعنی کنترل دقیق پروفایل دمایی مستقیماً روی ابعاد نهایی رستوریشن اثر میگذارد. یک کوره زینترینگ حرفهای باید بتواند این جمعشدگی را با تکرارپذیری بالا پیش ببرد؛ نه یکبار در شرایط ایدهآل آزمایشگاهی، بلکه در هر سیکل تولیدی روزمره کارگاه.
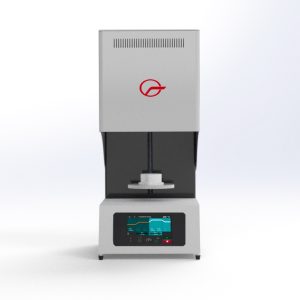
کورههای دندانسازی زینترینگ زیرکونیا از نظر عملکردی یک کوره مقاومتحرارتی الکتریکی هستند که با المانهای MoSi2 یا SiC یا سیمکشی آلیاژی کار میکنند و چمبر آنها برای دماهای بالا، معمولاً تا حدود ۱۶۰۰ درجه سانتیگراد، طراحی شده است. این بازه دمایی و نحوه کنترل آن، مهمترین تفاوت این دستگاه با کورههای پختن معمول پرسلن است.
پارامترهای حرارتی که مستقیماً روی نتیجه نهایی اثر میگذارند
در فرایند زینترینگ، نتیجه نهایی را نه تنها دمای اوج، بلکه ترکیب چند پارامتر با هم تعیین میکند. شناخت دقیق این پارامترها برای تنظیم صحیح پروفایلهای حرارتی ضروری است.
نرخ رمپ دمایی و تاثیر آن بر تراکم زیرکونیا
نرخ رمپ یعنی سرعت افزایش دما در هر دقیقه. بالا بردن خیلی سریع دما میتواند گرادیان حرارتی در داخل قطعه ایجاد کند و ترکهای میکروسکوپی به وجود آورد. پایینتر نگه داشتن این نرخ در محدودههای بحرانی، به ذرات فرصت میدهد بهتدریج پیوند برقرار کنند و ساختار یکنواختتری شکل بگیرد. بیشتر سازندگان بلوک زیرکونیا یک پروفایل رمپ توصیهشده ارائه میدهند. توصیه میشود این پروفایل را نقطه شروع بگیرید، نه یک قانون ثابت؛ چون ضخامت قطعه، تعداد یونیت و چیدمان در چمبر میتوانند تنظیمات را تغییر دهند.
دمای نگهداشت و زمان زینتر
دمای نگهداشت (Holding Temperature) بالاترین نقطه پروفایل است که قطعه برای مدت مشخصی در آن میماند. این زمان اجازه میدهد تراکمپذیری در کل حجم قطعه به حد مطلوب برسد. کوتاهتر بودن بیش از حد این زمان، تراکم ناقص ایجاد میکند و قطعه شکننده میماند. طولانیتر شدن غیرضروری آن هم ریسک رشد بیش از حد دانههای کریستالی را دارد که روی خواص مکانیکی اثر منفی میگذارد. هر برند زیرکونیا بازه زمان نگهداشت توصیهشده خود را دارد و پیروی از آن مهمتر از تجربه عمومی است.
سازگاری با بلوکهای زیرکونیا و نرمافزار CAD/CAM
یک نکته عملی که گاهی نادیده گرفته میشود: کوره زینترینگ را نمیتوان جدا از زنجیره تولید در نظر گرفت. بلوک زیرکونیایی که از فرزکاری خارج میشود مشخصات خودش را دارد؛ چگالی اولیه، ترکیب شیمیایی، و ضریب جمعشدگی. این مشخصات مستقیماً روی پروفایل حرارتی مورد نیاز اثر میگذارند.
بعضی از کورهها پروفایلهای از پیش تنظیمشده برای برندهای معروف زیرکونیا دارند و کاربر میتواند با انتخاب یک پروفایل از کتابخانه، فرآیند را شروع کند. این ویژگی در کارگاههای پرحجم که با چند برند کار میکنند، ارزش عملی واقعی دارد.
از طرف دیگر، نرمافزار CAD/CAM مورد استفاده در طراحی رستوریشن باید ضریب جمعشدگی بلوک را در طراحی اعمال کند تا ابعاد پس از زینترینگ به مقدار هدف برسد. کوره به خودی خود این تصحیح را انجام نمیدهد. اگر ضریب جمعشدگی در نرمافزار CAD/CAM اشتباه تنظیم شده باشد، بهترین کوره هم نمیتواند این خطا را جبران کند. بنابراین قبل از راهاندازی خط تولید، هماهنگی بین تنظیمات نرمافزار، بلوک انتخابی و پروفایل کوره باید تأیید شده باشد.
ظرفیت چمبر، ابعاد و محدودیتهای کارگاهی
حجم چمبر یکی از مهمترین پارامترها در انتخاب کوره است؛ اما اغلب صرفاً با یک عدد کلی بیان میشود که اطلاعات کافی نمیدهد. آنچه اهمیت بیشتری دارد، چیدمان مؤثر داخل چمبر است: اینکه چند یونیت را میتوان همزمان با رعایت فاصله کافی قرار داد و آیا توزیع دما در کل حجم چمبر یکنواخت است؟
کورههای کوچکتر معمولاً برای کارگاههای دندانسازی با حجم تولید متوسط کافی هستند. مدلهای بزرگتر با چمبرهای صنعتی برای آزمایشگاههای متمرکز یا واحدهای تولیدی طراحی شدهاند که چندین سیکل در روز اجرا میکنند.
از نظر نصب و فضا هم باید واقعبینانه فکر کرد:
- توان برق مصرفی کوره و ظرفیت تابلو برق کارگاه باید از قبل بررسی شود.
- وزن دستگاه و استحکام سطح کار اهمیت دارد؛ بعضی مدلها به میز تقویتشده نیاز دارند.
- تهویه محیط اطراف کوره باید مناسب باشد، چون در دماهای بالا گرمای قابل توجهی به محیط منتقل میشود.
این موارد پیش از خرید باید با مشخصات فنی دستگاه تطبیق داده شوند، نه بعد از نصب.
سرویس دورهای، المان حرارتی و نکات نگهداری
کوره زینترینگ در طول عمر کاری خود به نگهداری منظم نیاز دارد. مهمترین بخشی که بیشتر دچار فرسایش میشود، المانهای حرارتی هستند. جنس و عمر این المانها بسته به طراحی کوره متفاوت است. المانهای SiC و MoSi2 هر کدام ویژگیهای خاص خود را دارند و نحوه نگهداری متفاوتی میطلبند.
چرخه تمیزکاری و بررسی المانها
یکی از نکاتی که در کارگاهها کمتر به آن توجه میشود، بازرسی دورهای المانها و بستر چمبر است. ذرات زیرکونیا یا پودرهای زیربند (setting powder) که روی کف چمبر جمع میشوند، میتوانند با گذشت زمان به المانها یا سطح داخلی آسیب بزنند.
توصیه میشود:
- بعد از هر چند سیکل، کف چمبر از پودر و خردههای احتمالی پاکسازی شود.
- بصری المانها به صورت دورهای بررسی شوند؛ ترک، تغییر رنگ غیر عادی یا ناهمواری نشانه فرسایش است.
- کالیبراسیون ترموکوپل در بازههای زمانی توصیهشده سازنده انجام شود تا انحراف دمایی به حداقل برسد.
نادیده گرفتن این مراحل ممکن است به ایجاد نوسان دمایی بین سیکلها منجر شود که تکرارپذیری فرآیند را مختل میکند.
معیارهای تفکیک مدلهای مختلف برای کارگاههای کوچک و آزمایشگاههای صنعتی
انتخاب مدل مناسب به حجم کار روزانه، تنوع بلوکهای مورد استفاده و الزامات دقت بستگی دارد. نه هر کارگاهی به یک کوره صنعتی نیاز دارد و نه هر آزمایشگاهی با یک مدل کوچک میتواند به ظرفیت موردنظرش برسد.
برای کارگاههای کوچک با تولید متوسط، معمولاً مدلهایی که سیکلهای سریعتر (اصطلاحاً Speed Sintering) ارائه میدهند جذابتر هستند. اما پیش از انتخاب این مدلها باید بررسی شود که آیا زیرکونیای مورد استفاده برای سیکل سریع تایید شده است یا خیر؛ چون نه همه برندها این قابلیت را دارند.
برای آزمایشگاههای صنعتی با تولید بالا، مهمترین معیارها عبارتند از:
- یکنواختی دما در سرتاسر چمبر، بهخصوص در لودهای پر
- قابلیت برنامهریزی پروفایلهای متعدد و ذخیره آنها
- دسترسی به قطعات یدکی و پشتیبانی فنی در ایران
گاهی یک کوره با چمبر کوچکتر که یکنواختی دمایی بهتری دارد، در عمل نتایج قابلاعتمادتری نسبت به یک مدل بزرگتر با توزیع دمای ناهمگن میدهد.
نکات نهایی پیش از خرید
کورههای دندانسازی زینترینگ زیرکونیا سرمایهگذاری بلندمدت هستند و تصمیم خرید باید بر اساس نیاز واقعی کارگاه گرفته شود، نه صرفاً بر اساس برگه مشخصات فنی.
قبل از نهایی کردن خرید، چند سوال کلیدی ارزش دارد صریح پرسیده شود: آیا پروفایلهای حرارتی برای بلوکهایی که قرار است استفاده شود در دستگاه موجود است یا باید از صفر تنظیم شود؟ سرویس دورهای و تامین قطعات یدکی، بهخصوص المانهای حرارتی، از چه مسیری انجام میشود؟ آیا کالیبراسیون دستگاه پس از نصب توسط تأمینکننده انجام میشود؟
اسرا صنعت در ارائه تجهیزات دندانسازی تمرکز ویژهای روی همین جنبههای پشتیبانی فنی دارد. خرید دستگاه بدون اطمینان از تامین قطعات و پشتیبانی در ایران، ریسک توقف خط تولید را به شکل جدی بالا میبرد.
در نهایت، توصیه میشود پیش از خرید اگر امکان داشت یک سیکل آزمایشی با بلوکهای مورد نظر خودتان روی دستگاه انجام شود. نتیجه آزمایش واقعی اطلاعات بسیار دقیقتری از هر بروشور یا مقایسه جدولی ارائه میدهد.
سوالات متداول درباره کورههای دندانسازی زینترینگ زیرکونیا
چرا بعد از سینتر، رستوریشن زیرکونیا ترک میخورد یا تغییر رنگ میدهد؟
دو علت اصلی: نرخ رمپ دمایی بالاتر از توصیه سازنده بلوک، یا دمای نگهداشت ناکافی. هر برند زیرکونیا پروفایل حرارتی مخصوص خود دارد. اگر کوره از پروفایلهای قابل برنامهریزی جداگانه پشتیبانی نکند، خطر ترکخوردگی و انحراف رنگ در چرخههای سریع بالا میرود. راهحل: استفاده از پروفایل تأییدشده سازنده زیرکونیا و کالیبراسیون دورهای ترموکوپل کوره.
تفاوت کوره زینترینگ با سیکل سریع با مدل استاندارد در کیفیت نهایی چیست؟
کورههای سیکل سریع (High-Speed) با رمپ تند و نگهداشت کوتاهتر کار میکنند. اگر بلوک زیرکونیا صریحاً برای سینتر سریع تایید شده باشد، افت کیفیت محسوسي نخواهد داشت. روی بلوکهای استاندارد، سیکل سریع میتواند تراکم نهایی را کاهش دهد و استحکام خمشی را تا ۱۵٪ پایین بیاورد. انتخاب کوره سریع فقط زمانی توجیه دارد که زیرکونیای مصرفی آزمایش ISO 6872 را روی همان پروفایل گذرانده باشد.
عمر مفید المان حرارتی چقدر است و چه وقت باید تعویض شود؟
المانهای MoSi₂ در شرایط معمول بین ۱۵۰۰ تا ۳۰۰۰ سیکل دوام میآورند. علائم تعویض: انحراف دما از ستپوینت بیش از ±۱۰°C، ترک یا اکسیداسیون مرئی روی المان، و افزایش زمان رسیدن به دمای نگهداشت. اگر کوره لاگ دما ذخیره میکند، روند کند شدن رمپ را میتوان زودتر تشخیص داد؛ این ویژگی را پیش از خرید بررسی کنید.
کدام مدل برای آزمایشگاه با حجم تولید بالا مناسبتر است؛ چمبر بزرگ یا چند کوره کوچک موازی؟
چمبر بزرگ (ظرفیت بالای ۱۰۰ واحد در هر بار) هزینه انرژی به ازای هر واحد را کاهش میدهد اما اگر یک بار خراب شود، کل خط متوقف میشود. دو کوره کوچک موازی ریسک توقف تولید را حذف میکنند و امکان سینتر پروفایلهای مختلف را همزمان میدهند. برای آزمایشگاههایی با بیش از ۸۰ واحد روزانه، راهحل دو کوره از نظر عملیاتی مطمئنتر است.
چطور مطمئن شویم کوره با سیستم CAD/CAM موجود در کارگاه سازگار است؟
سازگاری مستقیم سختافزاری بین کوره و نرمافزار CAD/CAM در اکثر برندها وجود ندارد؛ ارتباط از طریق پروفایلهای دمایی صادر شده از نرمافزار به کوره منتقل میشود. نکته کلیدی: بررسی کنید نرمافزار CAD/CAM شما (مثل exocad یا 3Shape) پروفایل آماده برای مدل کوره موردنظر دارد یا نه. اگر ندارد، باید پروفایل را دستی وارد کنید که خطای انسانی را بالا میبرد.
هزینه سرویس سالانه و قطعات یدکی کورههای زینترینگ چقدر است و آیا در ایران قابل تامین است؟
هزینه سرویس سالانه شامل تعویض ترموکوپل، بررسی المان و کالیبراسیون معمولاً بین ۵ تا ۱۵ درصد قیمت خرید کوره است. مهمتر از قیمت، زمان تامین قطعه است: برای برندهای اروپایی و ژاپنی، تامین المان در ایران ممکن است ۴ تا ۸ هفته طول بکشد. پیش از خرید، موجودی انبار نمایندگی برای المان و ترموکوپل مدل موردنظر را مستقیم استعلام بگیرید.
محمد –
سلام، سیستم خلأ میشه یا در اتمسفر محیط کار میکنه؟
کاظم اسدی –
حداکثر تا چه دمایی کار میکنه؟
پشتیبان سایت –
1600 درجه سانتی گراد
جهان –
قابلیت خلأ و استفاده از گاز آرگون هم وجود دارد؟
پشتیبان سایت –
بله در مورد این کروه مواردی که ذکر کردید وجود دارد.
دانیال خالویی –
چند برنامه میشه برای کروه تعریف کرد؟
پشتیبان سایت –
تا 100 برنامه امکان دارد