مهندسی سطح یکی از حوزههای مهم در علم مواد و فرآیندهای تولید است که با هدف بهبود خواص لایههای نزدیک به سطح قطعات انجام میشود. در این حوزه میتوان ویژگیهایی مانند سختی، مقاومت به سایش و خوردگی، رفتار اصطکاکی و پایداری حرارتی سطح را متناسب با شرایط کاری قطعه تغییر داد، بدون اینکه لازم باشد تمام بدنه آن از یک ماده گرانقیمت یا مقاوم ساخته شود.
اهمیت مهندسی سطح از آنجا ناشی میشود که بسیاری از آسیبهای رایج در تجهیزات صنعتی، از جمله سایش، خوردگی، اکسیداسیون و برخی انواع خستگی، از سطح یا ناحیه نزدیک به آن آغاز میشوند. به همین دلیل، تقویت و اصلاح این بخش میتواند نقش مهمی در افزایش عمر کاری قطعه، کاهش هزینههای تعمیر و تعویض و بهبود قابلیت اطمینان تجهیزات داشته باشد.
در عمل، مهندسی سطح فقط به ایجاد یک پوشش روی قطعه محدود نمیشود. روشهایی مانند عملیات حرارتی و ترموشیمیایی، پاشش حرارتی، PVD و CVD، پوششهای تبدیلی و اصلاح سطح با پلاسما، هرکدام برای شرایط و نیازهای مشخصی به کار میروند. انتخاب روش مناسب نیز به عواملی مانند جنس زیرلایه، نوع بارگذاری، دمای کاری، محیط عملیاتی، ضخامت مورد نیاز پوشش و هزینه فرآیند بستگی دارد.
در این مقاله، با مفهوم مهندسی سطح و مهمترین روشهای آن آشنا میشویم و سپس به سراغ آمادهسازی سطح، فناوریهای پوششدهی، روشهای ارزیابی کیفیت و عیوب رایج میرویم. هدف این است که در پایان، دید روشنتری نسبت به انتخاب فناوری مناسب برای هر کاربرد صنعتی داشته باشید.
مهندسی سطح دانشی است که بر روی بهبود عملکرد واسط میان یک مادهٔ جامد و محیط پیرامون آن تمرکز دارد. این حوزه فراتر از عملیات سادهٔ پوششدهی است؛ بلکه شامل درک عمیق واکنشهای سطحی، پدیدههای نفوذی و ساختارهای بلوری در ناحیهٔ نزدیک به سطح است. اهمیت این رشته از آنجا ناشی میشود که در بسیاری از سامانههای صنعتی، فرسودگی و تخریب قطعات از سطح آغاز میشود. تخریب ناشی از خوردگی، سایش یا خستگی حرارتی، همگی پدیدههایی سطحی هستند.
با بهکارگیری اصول مهندسی سطح، صنعتگران میتوانند خواص حیاتی مانند سختی، چقرمگی، مقاومت حرارتی، و ویژگیهای اصطکاکی را به گونهای تنظیم کنند که عملاً عملکرد قطعهای با مغز نرم و انعطافپذیر، و سطحی فوقالعاده مقاوم حاصل شود. این رویکرد، پایه و اساس طراحی بسیاری از تجهیزات حساس در صنایع هوافضا، تولید انرژی، نفت و گاز، و ابزارهای برش دقیق است.
یکی از تصورات نادرست رایج در صنعت این است که کیفیت نهایی پوشش، صرفا تابعی از فناوری دستگاه و مواد مصرفی است. اما بررسی موارد شکست در عمل نشان میدهد که بخش قابل توجهی از عیوب چسبندگی، ریشه در مرحلهای دارند که پیش از عملیات لایهنشانی یا پاشش انجام میشود: آمادهسازی سطح.
سطح فلز پایه پیش از هرگونه عملیات پوششی، باید کاملا عاری از چربی، اکسید، زنگزدگی و سایر آلودگیهای سطحی باشد. بدین منظور معمولا از شستوشوی شیمیایی یا حلالهای صنعتی استفاده میشود تا لایههای روغنی و آلی بهطور کامل حذف گردند. با این حال، پاکسازی بهتنهایی کافی نیست؛ سطح میبایست دارای زبری مشخصی نیز باشد تا امکان درگیری مکانیکی و پیوند مناسب پوشش با زیرلایه فراهم شود.
رایجترین روش ایجاد این زبری، فرآیند سندبلاست (Sandblasting) با استفاده از ذرات سایندهای نظیر اکسید آلومینیوم یا سیلیکون کاربید است. اندازهٔ ذرات، فشار هوا و زاویهٔ پاشش، از جمله پارامترهایی هستند که بر پروفیل زبری نهایی، که معمولاً با شاخص Ra اندازهگیری میشود، تاثیرگذارند. زبری ناکافی موجب کاهش چسبندگی و جدایش زودهنگام پوشش میگردد، در حالی که زبری بیش از حد نیز میتواند منجر به ایجاد تنشهای پسماند و در نتیجه ترکخوردگی پوشش شود.
نکتهی دیگری که کمتر مورد توجه قرار میگیرد، فاصلهی زمانی میان مرحلهی آمادهسازی و اعمال پوشش است. سطحی که بهتازگی تحت عملیات بلاست قرار گرفته، از نظر شیمیایی بسیار فعال و مستعد اکسیداسیون مجدد است. به همین دلیل، در خطوط تولید صنعتی معمولاً بازهٔ زمانی محدودی برای آغاز عملیات پوششدهی پس از آمادهسازی در نظر گرفته میشود؛ هرگونه تاخیر در این مرحله میتواند اثرات مثبت آمادهسازی سطح را خنثی نماید.
روشهای مورد استفاده در مهندسی سطح را میتوان به چهار دستهٔ کلی تقسیم کرد: لایهنشانی (Depositing)، اصلاح (Modification)، عملیات حرارتی سطحی (Heat Treatment)، و پوششهای تبدیلی (Conversion Coatings). هر یک از این روشها با هدف ایجاد ساختاری متفاوت در سطح قطعه، دامنهٔ کاربردی خاص خود را دارند. برای مثال، روشهایی که شامل لایهنشانی هستند، یک لایهٔ جدید با ترکیب شیمیایی متفاوت بر روی سطح اصلی ایجاد میکنند، در حالی که روشهای اصلاحی (مانند برخی فرآیندهای لیزر) صرفاً ساختار کریستالی یا فازهای موجود در لایهٔ نزدیک به سطح را تغییر میدهند.
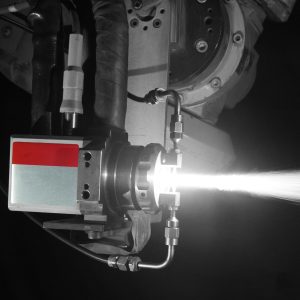
یکی از پیشرفتهترین و کارآمدترین فناوریهای لایهنشانی که امروزه بهطور گسترده در صنایع حساس مورد استفاده قرار میگیرد، استفاده از سامانههای حرارتی پاششی (Thermal Spray) است. این سامانهها، مانند سامانه پلاسما اسپری و سامانه HVOF، این امکان را فراهم میآورند تا پوششهایی با چگالی بالا و خواص عملیاتی فوقالعاده بر روی انواع بسترهای فلزی و غیرفلزی ایجاد شود.
سایش (Wear) یکی از اصلیترین دلایل از کار افتادن زودرس تجهیزات و توقف خطوط تولید است و هزینههای هنگفتی را به صنعت تحمیل میکند. مهندسی سطح با ارائهٔ راهکارهایی که ضریب اصطکاک را کاهش داده و سختی سطحی را بهطور چشمگیری افزایش میدهند، این مشکل را مرتفع میسازد.
عملیاتهای سطح در این زمینه بر ایجاد لایههای بسیار سخت و مقاوم در برابر فرسایش سایشی تمرکز دارند. برای مثال، پوششهای کاربیدی که توسط سامانه HVOF نشانده میشوند، به دلیل ساختار بسیار متراکم و استحکام پیوندی بالا، میتوانند مقاومت قطعاتی که در معرض تماسهای کشویی یا ضربههای پیوسته قرار دارند را دهها برابر افزایش دهند. این پوششها در تیغههای توربین، پمپها و قطعات موتورهای جت نقشی حیاتی ایفا میکنند و طول عمر مفید آنها را تضمین مینمایند.

خوردگی شیمیایی و الکتروشیمیایی تهدیدی مداوم برای زیرساختها، بهویژه در محیطهای مرطوب، اسیدی یا دریایی است. مهندسی سطح با ایجاد یک سد محافظ نفوذ ناپذیر، از تماس محیط خورنده با فلز پایه جلوگیری میکند. این سد باید علاوه بر مقاومت شیمیایی، از لحاظ فیزیکی نیز در برابر ترکخوردگی و پوسته شدن مقاوم باشد.
در این راستا، پوششهای اکسیدی یا آلیاژهای مقاوم به خوردگی (مانند آلیاژهای کروم یا تیتانیوم) که توسط فرآیندهای لایهنشانی پیشرفته اعمال میشوند، عملکردی بینظیر دارند. این پوششها نه تنها از تخریب فلز پایه جلوگیری میکنند، بلکه میتوانند در برابر دماهای عملیاتی بالا نیز پایداری ساختاری خود را حفظ کنند، امری که در صنایع پتروشیمی و نیروگاهی بسیار مهم است.
لایهنشانی نازک (Thin Film Deposition) شامل روشهایی است که پوششهایی در حد نانومتر تا چند میکرومتر ایجاد میکنند و عمدتاً خواص اپتیکی، الکتریکی یا سختی بسیار بالا را هدف قرار میدهند. فرایندهایی مانند لایهنشانی فیزیکی بخار (PVD) و لایهنشانی شیمیایی بخار (CVD) از جمله مهمترین فناوریهای این دسته هستند. این پوششها در ساخت ابزارهای برش دقیق، قطعات الکترونیکی و حسگرها کاربرد دارند. اگرچه ضخامت آنها کم است، اما تاثیر شگرفی بر عملکرد نهایی قطعه میگذارند.

پوششهای تبدیلی شامل فرآیندهایی هستند که در آنها سطح فلز پایه با یک محلول شیمیایی واکنش داده و لایهای از مواد جدید، که اغلب اکسیدها یا فسفاتها هستند، بر روی سطح ایجاد میشود. فرایندهایی مانند آندایزینگ (در آلومینیوم)، فسفاته کردن و کروماته کردن در این دسته قرار میگیرند. این عملیاتها معمولاً برای بهبود چسبندگی رنگ، مقاومت اولیه به خوردگی، یا بهعنوان آمادهسازی سطح پیش از لایهنشانیهای بعدی استفاده میشوند. ویژگی بارز این پوششها، پیوند بسیار قوی آنها با زیرلایه است، زیرا بخشی از ساختار خود ماده پایه محسوب میشوند.
این دسته از روشها شامل نفوذ کنترلشدهٔ عناصر خاص (مانند کربن، نیتروژن، یا بور) به لایهٔ نزدیک به سطح قطعه در دماهای بالا است. هدف از عملیات ترموشیمیایی، سخت کردن سطح قطعه و در عین حال حفظ انعطافپذیری و چقرمگی مغز آن است. کربونیزاسیون (سمنته)، نیتریدینگ و کربنیتریدینگ از مهمترین این عملیاتها هستند که بهطور گسترده در صنعت ساخت چرخدندهها، میللنگها و ابزارهای انتقال نیرو به کار میروند. این فرآیندها باعث افزایش مقاومت در برابر خستگی و ساییدگی میشوند.
در میان تمامی روشهای مهندسی سطح، فرآیندهای مبتنی بر پلاسما و پرتوهای انرژی بالا انقلابی در عملکرد مواد ایجاد کردهاند. به عنوان مثال فناوری پلاسمای سرد از جمله تکنیک های است که برای تغییر و بهبود خواص سطحی مواد استفاده قرار میگیرد. در این روش، پلاسمای تولید شده توسط منبع ولتاژ بالا، حاوی گونههای فعال (مانند رادیکالها، یونها و الکترونها) است که بدون اعمال حرارت زیاد به بدنه قطعه، با سطح آن برهمکنش میکند. این فرآیند منجر به تمیزکاری عمقی، افزایش انرژی سطحی (و در نتیجه بهبود آبدوستی یا آبگریزی)، اصلاح زبری در مقیاس نانو و حتی ایجاد پوششهای نازک میشود. از مهمترین مزیتهای این تکنیک، قابلیت استفاده برای مواد حساس به حرارت (مانند پلیمرها و کامپوزیتها)، سرعت بالا، سازگاری با محیط زیست و عملکرد عالی در افزایش چسبندگی پوششهای بعدی یا چسبها است.

با توجه به تنوع روشهای معرفیشده، این پرسش برای مهندسان طراحی و تصمیمگیرندگان صنعتی مطرح میشود که کدام فناوری پوششدهی برای یک کاربرد مشخص مناسبتر است. پاسخ به این پرسش تابعی از چند عامل کلیدی از جمله دمای عملیاتی قطعه، ضخامت مورد نیاز پوشش، جنس زیرلایه و ملاحظات اقتصادی پروژه است.
فناوری پلاسما اسپری عمدتا برای ایجاد پوششهای نسبتا ضخیم، در محدودهی صد میکرون تا چند میلیمتر، و برای موادی نظیر سرامیکها و اکسیدها به کار میرود؛ بهویژه در کاربردهایی که مقاومت حرارتی از اولویت اصلی برخوردار است، مانند پوششهای عایق حرارتی بر روی پرههای توربین. در مقابل، فناوری HVOF به دلیل سرعت بالای ذرات و دمای پایینتر فرآیند، پوششهایی با تراکم بیشتر و تخلخل کمتر تولید میکند و از این رو در کاربردهایی که همزمان مقاومت به سایش و خوردگی مورد نیاز است، ترجیح داده میشود.
فناوریهای PVD و CVD در مقیاسی کاملاً متفاوت عمل میکنند، چرا که ضخامت پوشش حاصل از این روشها از چند نانومتر تا چند میکرون متغیر است. این تفاوت مقیاس بدان معناست که این فناوریها جایگزین روشهای پلاسما اسپری یا HVOF محسوب نمیشوند، بلکه در کاربردهایی به کار میروند که سختی سطحی بسیار بالا یا خواص اپتیکی و الکتریکی، بر تحمل بار مکانیکی سنگین اولویت دارد.
پوششهای تبدیلی نظیر آندایزینگ نیز در دستهای مجزا قرار میگیرند، زیرا به جای ایجاد یک لایهٔ افزوده، بخشی از ساختار فلز پایه را تشکیل میدهند. این ویژگی، چسبندگی بسیار بالایی برای این پوششها به همراه دارد، هرچند از نظر ضخامت و گسترهی کاربرد با محدودیتهایی همراه است.
در نهایت، انتخاب فناوری مناسب مستلزم پاسخگویی به سه پرسش اساسی است: قطعهٔ مورد نظر در چه دامنهٔ دمایی فعالیت میکند، چه نوع بار مکانیکی یا شیمیایی را متحمل میشود، و بودجهٔ در نظر گرفتهشده برای این سرمایهگذاری چه میزان است.
کیفیت پوششهای مهندسی سطح باید بهطور دقیق ارزیابی شود تا بتوانند عمر کاری قطعه را در شرایط مناسب بهرهبرداری افزایش دهند. ابزارهای مشخصهیابی شامل روشهای غیرمخرب و مخرب هستند که پارامترهایی نظیر ضخامت پوشش، تخلخل، ریزسختی، ترکیب عنصری و استحکام پیوندی را اندازهگیری میکنند. میکروسکوپهای الکترونی (SEM) برای بررسی ریزساختار، دستگاههای پراش اشعهٔ ایکس (XRD) برای تحلیل فازهای تشکیلدهنده، و آزمونهای خمش سهنقطهای و تست خراش برای ارزیابی چسبندگی، از جمله ابزارهای کلیدی در کنترل کیفیت این فرآیندها به شمار میروند. برای صنعتگران، درک دقیق این پارامترها پیشنیاز حیاتی برای انتخاب و خرید سامانهٔ پوششدهی مناسب است.
با وجود پیشرفت چشمگیر در فناوریهای پوششدهی، بروز عیوب در طول فرآیند اجرا همچنان یکی از چالشهای اصلی این حوزه به شمار میرود. شناخت این عیوب و علل ایجاد آنها، پیشنیاز اساسی برای دستیابی به پوششی با کیفیت و عملکرد قابل اطمینان است.
یکی از رایجترین عیوب، تخلخل (Porosity) است که به صورت حفرات ریز درون ساختار پوشش ظاهر میشود. این عیب معمولاً ناشی از پارامترهای نامناسب فرآیند پاشش، نظیر دمای پایین ذرات یا فاصلهٔ نادرست پاشش تا سطح قطعه است. تخلخل بیش از حد، مسیرهایی برای نفوذ عوامل خورنده به داخل پوشش ایجاد میکند و در نتیجه مقاومت به خوردگی را بهطور محسوسی کاهش میدهد.
عیب دیگری که از اهمیت بالایی برخوردار است، جدایش لایه یا دلامیناسیون (Delamination) است. این پدیده معمولاً نتیجهٔ آمادهسازی نامناسب سطح، وجود آلودگی در فصل مشترک پوشش و زیرلایه، یا عدم تطابق ضریب انبساط حرارتی میان پوشش و فلز پایه است. دلامیناسیون میتواند بهصورت ناگهانی و در حین بهرهبرداری از قطعه رخ دهد و از این رو پیامدهای ایمنی قابل توجهی نیز به همراه دارد.
ترکخوردگی پوشش، بهویژه در پوششهای سرامیکی یا پوششهای با ضخامت بالا، معمولاً ناشی از تنشهای پسماند ایجاد شده در حین فرآیند پاشش یا سرد شدن سریع پوشش است. کنترل دقیق دمای پیشگرم قطعه و سرعت خنکسازی، از جمله راهکارهای موثر در کاهش این عیب محسوب میشود.
اکسیداسیون ذرات در حین پرواز، پدیدهای است که عمدتاً در فرآیندهای پاشش حرارتی رخ میدهد و منجر به تشکیل ذرات اکسیدی درون ساختار پوشش میشود. این امر میتواند چسبندگی بین ذرات را کاهش داده و استحکام مکانیکی پوشش را تحت تاثیر قرار دهد. استفاده از گازهای محافظ و بهینهسازی فاصلهٔ پاشش، از جمله روشهای کاهش این عیب هستند.
پیشگیری از این عیوب مستلزم رعایت دقیق پارامترهای فرآیندی، کنترل کیفیت مواد اولیه، و انجام آزمایشهای ارزیابی منظم است. در بسیاری از موارد، این عیوب نه در نگاه اول، بلکه پس از مدتی بهرهبرداری از قطعه آشکار میشوند و به همین دلیل توجه به کنترل کیفیت در حین تولید، اهمیتی به مراتب بیشتر از اصلاح پس از تولید دارد.
بهمنظور اطمینان از کیفیت، ایمنی و قابلیت اطمینان پوششهای صنعتی، نهادهای استانداردسازی بینالمللی مجموعهای از الزامات و روشهای آزمون را تدوین کردهاند که در سراسر صنعت مهندسی سطح مورد استناد قرار میگیرند. رعایت این استانداردها، بهویژه در صنایعی نظیر هوافضا، نفت و گاز و تولید انرژی، اغلب یک الزام قراردادی و نه صرفاً یک توصیهٔ فنی است.
استاندارد ASTM، که توسط انجمن آمریکایی آزمایش و مواد تدوین شده، طیف گستردهای از روشهای آزمون را برای ارزیابی پوششها در بر میگیرد؛ از جمله اندازهگیری استحکام پیوندی پوشش با زیرلایه، تعیین میزان تخلخل، و سنجش ریزسختی. استانداردهایی نظیر ASTM C633 برای آزمون استحکام کششی پوشش و ASTM E384 برای آزمون ریز سختی ویکرز، از جمله مراجع پرکاربرد در این حوزه هستند.
سازمان بینالمللی استانداردسازی (ISO) نیز استانداردهایی را در زمینهٔ مشخصات فنی پوششهای حرارتی پاششی، روشهای آمادهسازی سطح، و طبقهبندی کیفیت پوششها ارائه داده است. این استانداردها امکان مقایسهٔ نتایج آزمونها میان آزمایشگاهها و کشورهای مختلف را فراهم میآورند و از این رو نقش مهمی در تجارت بینالمللی تجهیزات صنعتی ایفا میکنند.
در صنایع نظامی و هوافضا، استانداردهای اختصاصیتری نظیر AMS (Aerospace Material Specifications) نیز مورد استفاده قرار میگیرند که الزامات دقیقتری را برای مواد پوششی و فرآیندهای اعمال آنها تعیین میکنند.
از منظر صنعتگران و خریداران تجهیزات پوششدهی، اطمینان از انطباق فرآیندها و محصولات با این استانداردها، نهتنها تضمینکنندهٔ کیفیت فنی، بلکه معیاری برای ارزیابی اعتبار تامینکنندگان و پیمانکاران این حوزه نیز محسوب میشود.
کاربردهای مهندسی سطح تقریباً تمام بخشهای صنعتی را در بر میگیرد و عملکرد تجهیزات را در هر بخش دگرگون ساخته است:
از منظر اقتصادی، مهندسی سطح یک سرمایهگذاری استراتژیک محسوب میشود. در حالی که هزینهٔ اولیهٔ لایهنشانی ممکن است بالا باشد، اما صرفهجویی حاصل از افزایش طول عمر قطعات، کاهش نیاز به تعویض و تعمیرات، و کاهش توقف خطوط تولید، این هزینه را توجیه میکند. قطعهای که قبلاً تنها چند ماه دوام میآورد، با اعمال پوششهای مهندسی سطح میتواند سالها بدون افت عملکرد کار کند. این امر بهویژه در تجهیزات گرانقیمت مانند توربینها یا راکتورهای شیمیایی اهمیت دارد.
از دیدگاه زیستمحیطی، بسیاری از فرآیندهای مهندسی سطح مدرن جایگزین روشهای قدیمی و آلاینده شدهاند. برای مثال، پوششهای حرارتی پاششی جایگزین عملیات آبکاری کروم سخت شدهاند که در گذشته با استفاده از مواد شیمیایی سمی و خطرناک صورت میگرفت. این تحول نه تنها سلامت کارگران را بهبود میبخشد، بلکه پسماندهای سمی کمتری تولید میکند.
اثربخشی هر پوشش، تنها به کیفیت اجرای اولیهی آن محدود نمیشود و مستلزم برنامهی نگهداری و بازرسی مستمر در طول عمر بهرهبرداری قطعه است. بازرسیهای دورهای معمولا شامل بررسی چشمی برای شناسایی ترک، پوستهشدگی یا خوردگی موضعی و در موارد حساستر، استفاده از روشهای غیرمخرب نظیر آزمون التراسونیک یا ذرات مغناطیسی است.
فاصلهی زمانی بازرسیها به شرایط عملیاتی قطعه بستگی دارد؛ تجهیزاتی که در معرض دما یا بار مکانیکی بالا قرار دارند، نیازمند بازرسیهای مکرر تری نسبت به قطعات با شرایط کاری ملایمتر هستند. در صورت شناسایی آسیب موضعی، بسته به وسعت آن، میتوان از روشهای ترمیمی نظیر پاشش موضعی یا روکشکاری لیزری استفاده کرد، بدون آنکه نیاز به تعویض کامل قطعه باشد.
غفلت از این مرحله، حتی در صورت اجرای بینقص پوشش اولیه، میتواند منجر به شکست زودهنگام قطعه و از بین رفتن مزایای اقتصادی حاصل از سرمایهگذاری در مهندسی سطح شود.
آیندهٔ مهندسی سطح بر نانوفناوری و پوششهای هوشمند متمرکز است. محققان در تلاشاند تا پوششهایی با ساختار نانومتری تولید کنند که نه تنها فوقالعاده سخت و مقاوم باشند، بلکه قابلیت ترمیم خودکار (Self-Healing) نیز داشته باشند؛ بهگونهای که در صورت بروز آسیبهای کوچک، ساختار پوشش بتواند به صورت خودبهخودی بازیابی شود.
چالشهای اصلی این حوزه شامل کنترل دقیق فرآیند در مقیاسهای بسیار کوچک، تضمین چسبندگی لایههای چندگانه (Multi-layer Coatings) و کاهش هزینههای عملیاتی سامانههای پیشرفته مانند سامانه پلاسما اسپری خلاء (VPS) است. با پیشرفت روزافزون در اتوماسیون و استفاده از مدلسازیهای عددی برای بهینهسازی پارامترهای پاشش، انتظار میرود که کارایی و قابلیت اطمینان این فرآیندها در سالهای آینده بهطور قابل توجهی افزایش یابد و زمینههای جدیدی برای صنعتگران باز شود.