توضیحات
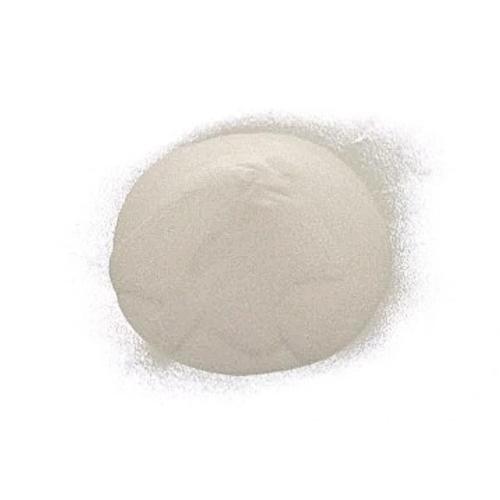
پودر Al2O3-3TiO2 چیست و چه نقشی در پوششهای حرارتی دارد
اگر مسئول تأمین مواد واحد پوششدهی هستید، احتمالاً با این مشکل روبهرو بودهاید: پودر آلومینای خالص روی قطعه مینشیند، اما زیر بار سایش یا ضربه، لایه ترک میخورد و میافتد. پودر Al2O3-3TiO2 دقیقاً برای رفع همین ضعف توسعه یافته است؛ کامپوزیتی اکسیدی که چسبندگی و انسجام داخلی پوشش را نسبت به آلومینای خالص بهطور محسوسی بهتر میکند و در فرآیندهای اسپری حرارتی مثل پلاسما و شعله، پوششی متراکمتر و کمتخلخلتر تحویل میدهد.
ترکیب شیمیایی پودر آلومینا تیتانیا و نسبت ۳٪ تیتانیا؛ یعنی چه
نام رسمی بینالمللی این محصول Al2O3-3TiO2 است؛ یعنی تقریباً ۹۷ درصد آلومینا (Al2O3) و ۳ درصد تیتانیا (TiO2) در ساختار آن قفل شده است. این ترکیب معمولاً با روش ذوب و انجماد سریع (Fused and Crushed) تولید میشود تا فاز تیتانیا بهصورت یکنواخت در شبکه آلومینا پخش شده باشد. نتیجه این یکنواختی در پارامتر اسپری دیده میشود: ذرات هنگام عبور از پلاسما رفتار آبشدنی و پیشبینیپذیری دارند و ذوب ناقص، که عامل اصلی تنشهای داخلی لایه است، کمتر اتفاق میافتد.
تفاوت پودر اسپری حرارتی اکسید آلومینا-تیتانیوم با پودرهای اکسیدی خالص آلومینا آلومینای سفید خالص سختی بالایی دارد، اما ساختارش بهسختی میچسبد و در ضخامتهای بالا مستعد ترک و جدا شدن از بستر است. اضافه شدن ۳ درصد تیتانیا نقطه ذوب ترکیب را کمی پایین میآورد و سیالیت مذاب را بهتر میکند؛ در عمل یعنی لایهای با چسبندگی بالاتر، تخلخل کمتر و مقاومت بهترکخوردگی بهتر نسبت به آلومینای خالص. در عوض باید بدانید که سختی نسبی این گرید از آلومینای خالص کمی پایینتر است و در برابر خوردگی شیمیایی قوی هم جایگزین سرامیکهای تخصصیتر نیست. انتخاب بین این دو، تصمیم مهندسی است نه ترجیح قیمتی صرف.
کاربردهای واقعی پوشش مقاوم به سایش آلومینا تیتانیا در کارگاه: پوششدهی به روش پلاسما و شعله
در واحدهای پوشش حرارتی ایران، این پودر بیشتر با گان پلاسما اسپری میشود، چون نقطه ذوب اکسیدها بالا است و شعله معمولی اکسیاستیلن بهتنهایی کیفیت مطلوب نمیدهد. روش اسپری باید متناسب با گرید پودر و مشخصات سازنده انتخاب شود. Al2O3-3TiO2 عمدتاً در فرآیندهای اسپری پلاسما استفاده میشود و استفاده از روشهای شعلهای یا سایر فرآیندهای حرارتی به تجهیزات، اندازه و مورفولوژی پودر و کیفیت مورد انتظار پوشش بستگی دارد. کاربرد اصلی جایی است که سایش سایشی یا اصطکاکی، قطعه را زودتر از موعد از مدار خارج میکند؛ همچنین از این گرید برای عایقبندی الکتریکی و کاربردهای دیالکتریک هم استفاده میشود.
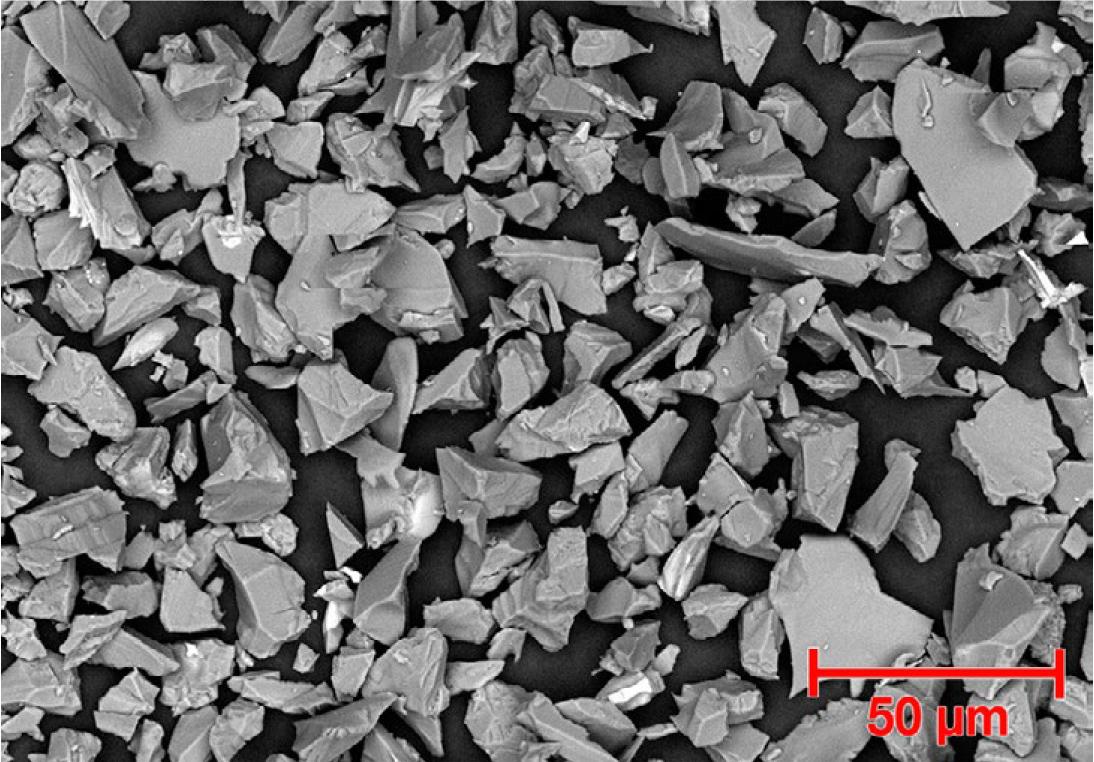
سایش و پایداری ابعادی شفتها و غلتکها نمونه کلاسیک، شفت پمپهای سانتریفیوژ و غلتکهای خطوط فولاد یا کاغذ است که در ناحیه آببندی دچار سایش میشوند. لایه Al2O3-3TiO2 با ضخامت معمول چند صدم تا چند دهم میلیمتر، سطحی سخت و صیقلپذیر میسازد که با آببندهای کاربید یا تفلون کار میکند و ابعاد قطعه را تا دوره اورهال بعدی حفظ مینماید. در کارگاههای تعمیرات صنایع نفت خوزستان و پتروشیمیهای عسلویه، این پوشش روی شافتهای ترمیمی بهجای تعویض قطعه، هزینه بازگشت به مدار را بهشکل چشمگیری کاهش میدهد.
مناسبترین سطوح و قطعات صنعتی برای این پوشش بهطور خلاصه، این محصول برای این دسته از قطعات جواب میدهد و برای آنها گزینه مناسبی نیست:
- شفتها، بوشها و غلتکهایی که سایش اصطکاکی با آببند دارند
- سطوح مکش و دینامیک پمپها، پروانهها و محفظههایی با جریان ذرات معلق
- قطعاتی که به عایقبندی الکتریکی یا مقاومت به سایش در دمای متوسط نیاز دارند (مثل شیرهای پروانهای هیدرولیک)
- غلتکهای هدایت سیم و ورق در خطوط تولید مداوم
در مقابل، برای قالبهای شکلدهی فلز، ابزار برشی یا محیطهای اسیدی غلیظ، باید سراغ کاربید تنگستن یا سرامیکهای اختصاصیتر بروید. محدودیت را همان ابتدای انتخاب اعلام کنید تا هزینه اسپری هدر نرود.
مشخصات فنی پودر Al2O3-3TiO2 که قبل از خرید باید بررسی کنید
بسیاری از خریداران فقط به نام گرید و قیمت کیلویی نگاه میکنند و بعداً در خط، مشکل انسداد نازل یا پوشش متخلخل پیدا میکنند. سه پارامتر زیر را قبل از هر سفارش با تأمینکننده مرور کنید؛ هر کدام مستقیماً روی نتیجه اسپری اثر میگذارد.
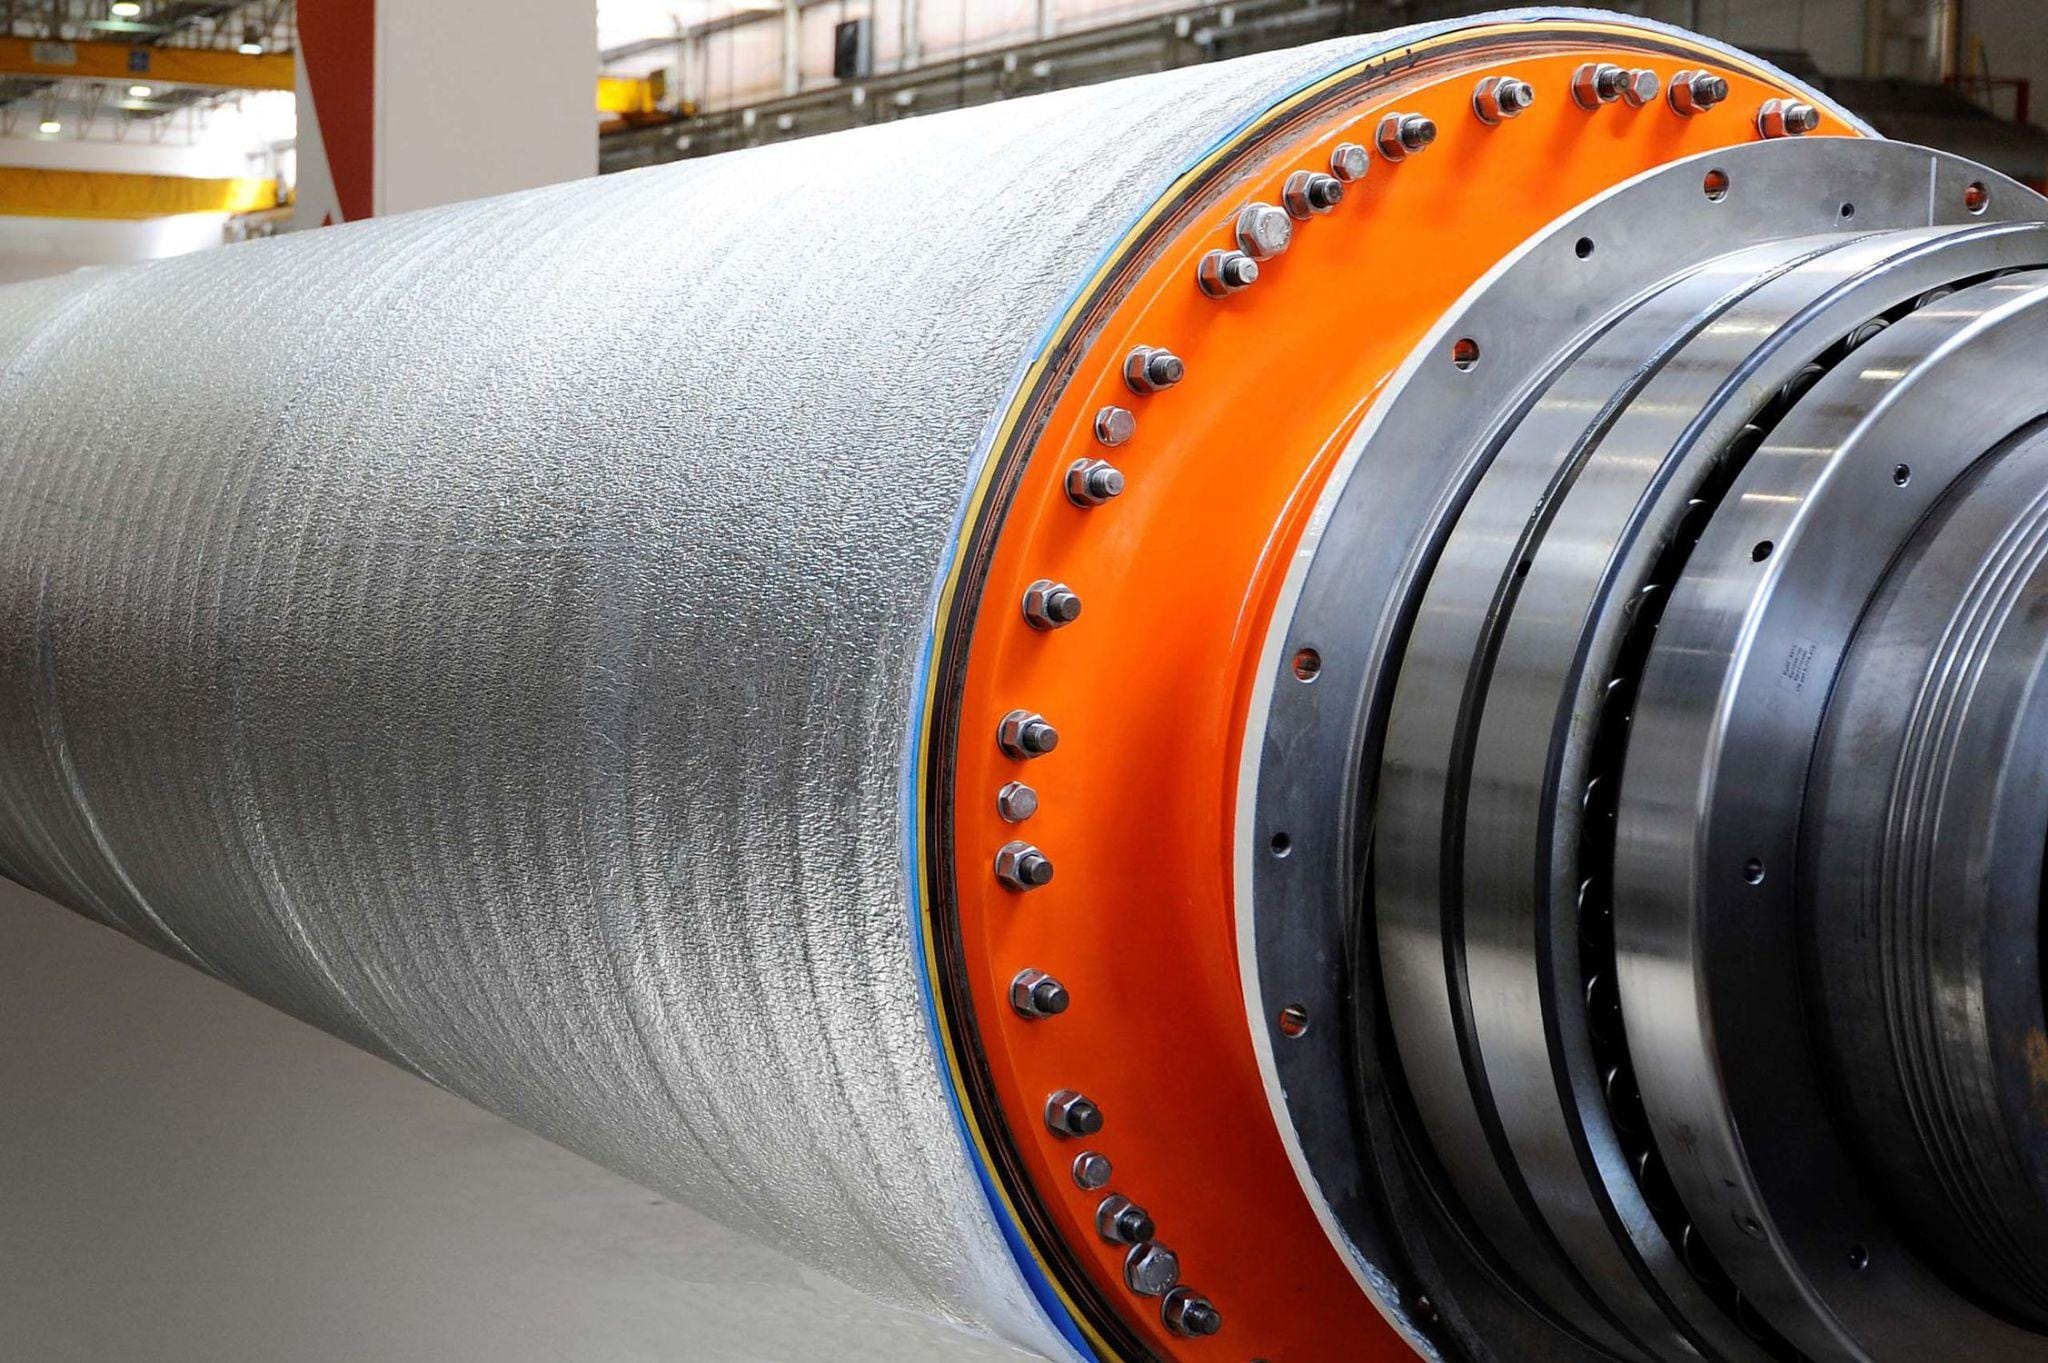
اندازه ذرات و دامنه توزیع سایز گریدهای رایج این پودر معمولاً در محدودههای مثلاً ۱۵ تا ۴۵ میکرون یا ۴۵ تا ۱۰۶ میکرون عرضه میشوند؛ عدد دقیق را از برگه آنالیز بگیرید. ذرات درشتتر نفوذ حرارتی کامل ندارند و در لایه ذوبنشده باقی میمانند؛ ذرات ریزتر هم از جت پلاسما پرت میشوند و بازیافت حرارتی را بد میکنند. اگر قطعه شما آستینباریک و گردسازی دقیق میخواهد، گرید ریز منطقیتر است؛ برای پر کردن حجم روی سیلندرهای بزرگ، دامنه درشتتر سرعت تولید را بالا میبرد.
چگالی ظاهری و سیالیت پودر در نازل چگالی ظاهری (Apparent Density) و زمان جریان از قیف هالفلو، دو شاخص رفتار پودر در هاپر و تغذیهکننده هستند. پودری که از انجماد سریع و آسیاب کنترلشده آمده باشد، ذرات متراکم و گِردتری دارد و جریان یکنواختی در لوله تغذیه برقرار میکند. پودرهای سبک یا نامنظم، در هاپر قوس میگیرند و دبی تغذیه نوسان میکند؛ نتیجه در لایه، ضخامت غیر یکنواخت و نقاط ضعف پنهان است.
سازگاری با پارامترهای اسپری دستگاه شما قبل از خرید بپرسید که گرید پیشنهادی برای دستگاه شما (Oerlikon Metco، GTV یا مونتاژ داخلی) پارامتر تأییدشده دارد یا نه. توان قوس، نوع گاز پلاسما (آرگون خالص یا آرگون-هیدروژن)، فشار تغذیه و قطر نازل تغذیه همه باید با دامنه سایز پودر همخوان باشند. تأمینکننده معتبر، شیت پارامتر اولیه برای تست میدهد و شما با یک پلیت آزمایشی، بدون ریسک کل سفارش، کیفیت را صحه میگذارید.
پارامترهای اسپری و تأثیر آن بر کیفیت پوشش
کیفیت نهایی پوشش تقریباً به اندازه کیفیت پودر، به تنظیمات دستگاه وابسته است. دو تیم با یک بسته پودر، میتوانند لایههایی با چگالی و چسبندگی کاملاً متفاوت تولید کنند. اگر کارگاهتان تازه با اسپری پلاسما شروع کرده، روی سه پارامتر زیر حساب باز کنید.
دمای پلاسما و فاصله نازل تا قطعه دمای جت و فاصله استندآف (Stand-off) را در بازه توصیهشده نگه دارید؛ معمولاً فاصله استاندارد در حدود ۸۰ تا ۱۲۰ میلیمتر برای اکسیدها استفاده میشود، ولی عدد دقیق را از پارامتر تأمینکننده بگیرید. نزدیکتر از حد لازم، بستر و لایه گرمای بیش از حد میگیرد و تنش حرارتی انباشته میشود؛ دورتر از حد، ذرات قبل از رسیدن سرد میشوند و چسبندگی افت میکند. نگهداشتن فاصله ثابت در طول قطعه، با ربات یا فیکسچر، تفاوت پوشش صنعتی و پوشش آزمایشی را میسازد.
ضخامت لایه و کنترل تخلخل برای هر پاس اسپری، ضخامت مشخصی نشسته میشود و با تعداد پاس، ضخامت کل کنترل میشود. در ضخامتهای بالای حدود ۰/۵ میلیمتر، تنشهای پسماند اکسیدها شانس ترک را بالا میبرد و بهتر است یا طراحی قطعه را اصلاح کنید یا به راهکارهای ضخامت بالا مثل استفاده از لایه میانی (Bond Coat) و اسپری چند لایه فکر کنید. تخلخل را با متالوگرافی یا تست نفوذپذیری بسنجید؛ اگر آببندی مکانیکی لازم است، پرداخت و آببندی با رزین اپوکسی در فرآیند گنجانده شود.
تست چسبندگی و پیوستگی پوشش قبل از تایید نهایی، تست کشش چسبندگی (Tensile Adhesion) روی نمونه شاهد انجام دهید و عدد بهدستآمده را با حداقل تعهد شده در قرارداد مقایسه کنید. تست ضربه (Hammer Test) و بازرسی بصری برای خطوط کماهمیت کافی است؛ اما در شفتهای حساس، متالوگرافی مقطع و آزمون چسبندگی کششی را در قرارداد اجباری کنید. هزینه تست، در برابر هزینه توقف خط بر اثر جدا شدن پوشش، ناچیز است.
خرید پودر آلومینا تیتانیا: معیارهای انتخاب تأمینکننده
بازار عرضه این پودر در ایران ترکیبی است از واردات برندهای معتبر و گریدهای مشابه با کیفیت متغیر. اگر بدون مدارک و رفرنس خرید کنید، ریسک نوسان کیفیت از یک بسته به بسته بعدی جدی است. سه محور زیر را مبنای مقایسه قرار دهید.
مدارک آنالیز و گواهی کیفیت (COA) برگه آنالیز (COA) باید حداقل ترکیب درصد Al2O3 و TiO2، اندازه ذرات، چگالی ظاهری جریان پذیری را برای همان مقدار خریداریشده نشان دهد، نه برای نمونه مرجع چند سال قبل. بعضی تولیدکنندهها نامه کنترل فاز (XRD) هم میدهند که برای مصرفهای حساس، ارزش دارد. برگهای که فاقد شماره یا تاریخ تولید است، عملاً سند قابل اتکایی برای پیگیری ایراد در آینده نیست.
بستهبندی، تاریخ تولید و شرایط انبارداری پودرهای اکسیدی معمولاً در کارتنهای داخلی با کیسه پلیاتیلن دربسته و بهطور استاندارد در وزنهای چند کیلوگرمی بستهبندی میشوند. بسته باید آببندی شده باشد؛ کیسهای که پاره یا دربند نیست، احتمال جذب رطوبت و کلوخهشدن را بالا میبرد. تاریخ تولید را روی بسته چک کنید؛ پودر کهنه بیخطر نیست، ولی رفتار سیالیتیاش ممکن است با آنالیز اولیه فاصله گرفته باشد و پارامتر اسپری شما را جواب ندهد.
مقایسه قیمت پودر ترمال اسپری آلومینا تیتانیا بر اساس گرید و مقدار سفارش قیمت کیلویی این پودر به روش تولید (فیوزد و کراشد یا سینتر)، دامنه سایز، برند و حجم سفارش بستگی دارد و بسته به نوسان ارز و واردات، بازه معناداری دارد. بهجای پیگیری ارزانترین پیشنهاد، قیمت را در کنار مدارک و امکان تست نمونه بسنجید. خرید حجم بیشتر معمولاً تخفیف محسوسی دارد، ولی اگر کارگاهتان مصرف ماهانه محدودی دارد، پودر تازه با مقدار کمتر، منطقیتر از انبار کردن چند سال یک گرید است.
محدودیتها و نکاتی که فروشنده معمولاً نمیگوید
هیچ پوششی برای همه شرایط جواب نمیدهد و پنهان کردن محدودیتها، تنها راه متقاعد کردن خریدار نیست؛ برعکس، شفافیت در محدودیتها نشانه شناخت فنی فروشنده است.
رفتار پوشش در دماهای بالا و شوک حرارتی این لایه تا دماهای متوسط (حدوداً چند صد درجه سانتیگراد در سرویس پیوسته) رفتار قابل قبولی دارد، اما در دماهای بسیار بالا یا سیکلهای گرموسرد سریع، اختلاف انبساط حرارتی بین پوشش و بستر فلزی ترک ایجاد میکند. اگر قطعه شما در معرض شوک حرارتی مکرر است، مثل قسمتهای داخلی کوره یا اجزای توربین، این گرید انتخاب اول شما نیست و باید با لایههای چسبنده واسط یا سرامیکهای سد حرارتی بررسی شود.
وضعیت پوشش در محیطهای مرطوب و خورنده تخلخل ذاتی پوششهای اسپریشده، مسیری برای نفوذ مایع به بستر میسازد. در محیطهای مرطوب یا با کلرید بالا، خوردگی زیر لایه میتواند بهتدریج چسبندگی را از بین ببرد و پوستهریزی ایجاد کند. راهحل رایج، آببندی با رزین سیلیکاتی یا اپوکسی و کاهش تخلخل با پارامتر اسپری بهینه است؛ در محیطهای با اسید قوی یا قلیای غلیظ، اصلاً سراغ این پوشش نروید.
نیاز به پرداخت سطح و ماشینکاری پس از اسپری لایه تازه اسپریشده خشن است و برای آببندی یا دقت ابعادی، حتماً باید سنگزنی با الماس و صیقل انجام شود. بودجه و زمان فرآیند پرداخت را از قبل در برنامه تولید بگنجانید؛ بعضی کارگاهها فقط اسپری را در نظر میگیرند و در مرحله ماشینکاری، ددلاین را از دست میدهند. ماشینکاری با ابزار معمولی نیز روی این لایه جواب نمیدهد و به سنگ و ابزار مخصوص سرامیک نیاز دارید.
نگهداری پودر Al2O3-3TiO2 و آمادهسازی قبل از اسپری
پودر خوب که در انبار خراب میشود، عملاً سرمایه سوخته است. اکسیدها رطوبت را بهسختی جذب میکنند، ولی در شرایط انبار بد، رطوبت سطحی و کلوخهشدن ظریف، رفتار تغذیه و پارامتر اسپری را بههم میریزد.
جلوگیری از رطوبت و کلوخهشدن بستههای باز نشده را فقط با کیسه اصلی و دربسته در محیط خشک و دور از تابش مستقیم نگه دارید و روی پالت سالم بچینید تا رطوبت کف به آنها نرسد. بستهای که باز شده را در همان شیفت مصرف کنید یا در ظرف دربسته منتقل کنید. اگر محیط کارگاه شرجی است، بهخصوص در مناطق جنوبی، رطوبتسنج انبار و رعایت چرخه مصرف (اولین ورودی، اولین خروجی) را جدی بگیرید.
پیشگرم و خشککردن صحیح قبل از تزریق برای برخی گریدها، خشککردن پودر در دمای پایین (حدود ۱۰۰ تا ۱۲۰ درجه سانتیگراد به مدت یک تا دو ساعت) پیش از اسپری توصیه میشود تا رطوبت سطحی گرفته شود؛ زمان و دما را از توصیه سازنده بگیرید. از پیشگرم با دمای بالا خودداری کنید، چون میتواند به بستهبندی یا حتی رفتار پودر آسیب بزند. برای هر بسته، یادداشت پیشگرم را نگه دارید تا در تنظیمات ثابت بمانید.
بازیافت و استفاده مجدد از پودر اضافی در اسپری پلاسما بخش قابلتوجهی از پودر پخش میشود و به قطعه نمیرسد. با سیستمهای جمعآوری در محیط کنترلشده، پودر برگشتی را میتوان بعد از الک و بررسی سایز، در کاربردهای حساستر یا مرحله پایانی مصرف کرد. برای قطعات حساس، از پودر بازیافتی استفاده نکنید؛ ریسک ذرات آلوده یا ریز و درشتشدن دامنه سایز، بهاندازه صرفهجویی مهم است.
قدم بعدی چیست؟
اگر تا اینجا مشخص شد که این گرید برای قطعات شما مناسب است، بهترین مسیر پیشنهادی این است: ابتدا نقشه و شرایط کاری قطعه را مشخص کنید، سپس با یک بسته کوچک، روی نمونه شاهد تست اسپری و متالوگرافی انجام دهید و بعد وارد خرید حجمی شوید. همین ترتیب ساده، ریسک را به حداقل میرساند و مذاکره قیمتی را هم بر اساس داده واقعی شکل میدهد.
چکلیست پیش از ثبت سفارش
- تعیین گرید (دامنه سایز و روش تولید) بر اساس قطعه و دستگاه اسپری
- دریافت COA با شماره بسته و تأیید نتایج روی نمونه
- تأیید امکان تست نمونه اولیه قبل از خرید حجمی
- چک بستهبندی، تاریخ تولید و شرایط حمل و انبارداری
- توافق بر پارامترهای اسپری پیشنهادی و شیت راهنما
این چکلیست را به تیم فنی خود بدهید و پاسخ تأمینکننده به هر بند را ملاک مقایسه پیشنهادها قرار دهید.
خرید پودر آلومینا تیتانیا از اسرا صنعت
تیم فنی اسرا صنعت، همراه با تجربه تأمین مواد و تجهیزات اسپری حرارتی برای صنایع مختلف، میتواند در انتخاب گرید مناسب، تطبیق پودر با دستگاه شما و تدوین پارامترهای اسپری اولیه کمک کند. برای دریافت قیمت پودر ترمال اسپری آلومینا تیتانیا یا هماهنگی نمونهگیری، از طریق صفحه تماس با ما یا شمارههای ارتباطی اسرا صنعت در ارتباط باشید؛ مشخصات قطعه و شرایط کاری را بفرستید تا پیشنهاد فنی و قیمتی دقیق برای خرید پودر آلومینا تیتانیا دریافت کنید.
سوالات متداول درباره پودر Al2O3-3TiO2
- چرا پوشش Al2O3-3TiO2 بعد از اسپری ترک برمیدارد؟ معمولاً به دلیل انبساط حرارتی نامتناسب بین پوشش و زیرلایه است. اگر دمای پیشگرم قطعه زیر ۱۰۰ درجه باشد یا نرخ عبور از نازل بیش از حد سریع باشد، تنش حرارتی انباشته میشود و پوشش دچار ترک مویی میگردد. پیشگرم قطعه را به ۱۰۰ تا ۱۵۰ درجه برسانید و سرعت عبور گان را یکنواخت نگه دارید. عامل دیگر، توزیع اندازه ذره نامناسب پودر است که از تأمینکننده باید COA بگیرید و بررسی کنید.
- تفاوت عملی پودر Al2O3-3TiO2 با آلومینای ۹۹٪ در کار سایشی چیست؟ آلومینای خالص سختتر است ولی شکنندهتر؛ زیر بار ضربهای و تنش تماسی ریزترک میخورد. افزودن ۳٪ تیتانیا استحکام چسبندگی، استحکام شکست و چگالی پوشش را بالا میبرد و تخلخل را نسبت به آلومینای خالص کم میکند. برای شفتهای پمپ، غلتکهای ماشینآلات کاغذ و قطعاتی که هم سایش لغزشی و هم بار تماسی دارند، ترکیب Al2O3-3TiO2 عملکرد پایدارتری نسبت به آلومینای خالص میدهد؛ برای بار ضربهای بسیار سنگینتر، گریدهای با درصد تیتانیای بالاتر (مثل Al2O3-13TiO2) چقرمگی بیشتری ارائه میدهند. برای محیطهای با سایش شدید ذرات و بدون بار تماسی، آلومینای خالص همچنان گزینهای اقتصادی است.
- کدام گرید برای اسپری پلاسما مناسبتر است، پودر آگلومره شده یا فروزنکراشد؟ پودر آگلومره (محشور) سیالیت بهتری در تغذیه گراویتی و تغذیههای پمپی دارد و برای سیستمهای تغذیه ثانویه مناسب است. پودر فروزنکراشد تراکم ذره بالاتری دارد و در دپوزیشن به چگالی پوشش بهتری میرسد، ولی راندمان انباشت کمتری در نازلهای باریک دارد. اگر دستگاه شما پلاسمای جو اتمسفری با پیکربندی استاندارد است، هر دو کار میکنند؛ انتخاب را به سیستم تغذیه پودر و سطح کیفی موردنیاز گره بزنید.
- هزینه واقعی هر مترمربع پوشش با این پودر چقدر درمیآید؟ بها فقط قیمت کیلویی پودر نیست. راندمان انباشت، ضخامت نهایی (معمولاً ۲۰۰ تا ۴۰۰ میکرون)، نرخ اسپری و درصد اتلاف پرتاب (overspray) را حساب کنید. پودر ارزان با راندمان پایین و تخلخل بالا در نهایت هزینه دوبارهکاری را به شما برمیگرداند. برای برآورد، مصرف پودر در هر مترمربع به ضخامت و چگالی آگلومره بستگی دارد و باید با مشخصات فنی گرید موردنظر محاسبه شود.
- چرا برخی فروشندهها پودر را بدون COA میدهند و ریسکش چیست؟ بدون گواهی آنالیز، نسبت واقعی اکسید تیتانیوم، توزیع اندازه ذرات و میزان ناخالصیها قابل تأیید نیست. تغییر جزئی در نسبت تیتانیا یا حضور ناخالصی سیلیس و آهن، پارامترهای اسپری را جابهجا میکند و کیفیت پوشش از بین میرود. اگر COA با شماره بچ ارائه نشد، خرید را انجام ندهید؛ در صورت بروز مشکل هیچگونه پیگیری فنی ممکن نیست.
- عمر مفید پوشش Al2O3-3TiO2 در محیط مرطوب چقدر است؟ در محیطهای با رطوبت بالا یا شستوشوی مداوم، نفوذ آب از تخلخل باقیمانده باعث خوردگی زیرپوششی و جدا شدن لایه میشود. برای این شرایط، پوشش باید آببندی شود: یا فاز سیلیکاتی درزگیر پس از اسپری استفاده کنید یا پوشش را با لاک اپوکسی بپوشانید. بهتنهایی و بدون آببندی، این پوشش برای غوطهوری دائمی در اسید یا محیط کلرایدی توصیه نمیشود؛ برای آن کاربریها گریدهای کاربیدی یا کاربید تنگستن مناسبترند.
کیانوش فرهمند –
درود و احترام؛ آیا امکان سفارشگذاری با دانهبندی اختصاصی در محدوده برشخورده ۲۰ تا ۴۵ میکرومتر (جهت حداقلسازی تخلخل لایه و افزایش راندمان نشست) به همراه گواهی PSA و آنالیز فازی XRD وجود دارد؟ همچنین دبی پیشنهادی گاز حامل (Carrier Gas) و جریان پلاسما برای جلوگیری از تبخیر سطحی تیتانیا در این توزیع ذرات چیست؟
واحد فنی و پشتیبانی اسرا تکنولوژی –
سلام و درود، ا ۱. توزیع اندازه ذرات (PSD): بله، امکان جداسازی و دانهبندی اختصاصی در محدوده -45+20 میکرومتر با طبقهبندی دقیق هوایی (Air Classification) وجود دارد. این بازه دانهبندی برای مشعلهای پلاسمای متداول (مانند سری F4 یا 9MB) انتخابی ایدهآل است و تخلخل پوشش نهایی را به کمتر از ۲٪ میرساند. کلیه محمولهها همراه با گواهی آنالیز معتبر (CoA) شامل نمودار دانهبندی لیزری (Laser PSA) و آنالیز فازی XRD (تأییدکننده انحلال فاز تیتانیا در شبکه α-Al2O3 بدون فازهای ثانویه ناخواسته) تحویل میگردند. ۲. پارامترهای پیشنهادی پاشش: برای محدوده ابعادی ۲۰ تا ۴۵ میکرومتر، جهت جلوگیری از Over-heating ذرات ریز و پدیده پرتاب نامناسب ذرات درشت، پیشنهاد میشود دبی گاز حامل آرگون بین ۲.۸ الی ۳.۵ لیتر بر دقیقه (NLPM) با قطر انژکتور ۱.۸ میلیمتر تنظیم شود. همچنین با توجه به حساسیت تیتانیا به احیا و تبخیر در هسته داغ پلاسما، استفاده از جریان قوس در بازه ۵۰۰ تا ۵۵۰ آمپر و نسبت گاز اولیه/ثانویه Ar/H2 معادل ۴۰/۸ تا ۴۵/۱۰ NLPM (با فاصله پاشش ۹۰ الی ۱۱۰ میلیمتر) بهترین تعادل را میان چسبندگی، چگالی پوشش و پایداری استوکیومتری ایجاد خواهد کرد. کارشناسان فنی ما برای ثبت تلرانسهای درخواستی و هماهنگی تحویل بچ اختصاصی در خدمت شما هستند.