
انتخاب اشتباه نوع کوره، حتی اگر دمای هدف را هم برسد، میتواند تابآوری قطعه را خراب کند، سیکل تولید را کُند کند یا هزینه نگهداری را به شکل غیرمنتظرهای بالا ببرد. کوره عملیات حرارتی صنعتی ابزاری است برای تغییر کنترلشده ساختار میکروسکوپی فلز، از آنیلینگ و کوئنچ گرفته تا سمانتاسیون و تمپر. هر فرآیند، نیاز دمایی، اتمسفری و زمانی متفاوتی دارد.
دغدغه اصلی مهندس خرید این است که آیا کوره انتخابی با نوع قطعه، حجم تولید و زیرساخت کارگاه سازگار است یا نه. یکنواختی دما در محفظه، امکان کنترل اتمسفر، زمان رسیدن به دمای هدف، و فاصله بین سرویسهای دورهای، اینها پارامترهایی هستند که پیش از صحبت از قیمت باید روشن شوند. در ادامه، هر نوع رایج از کورههای صنعتی با همین معیارها مقایسه میشود.
کورههای جعبهای (Box Furnace): ساختار، محدوده دمایی و کاربردهای رایج
کوره جعبهای سادهترین هندسه ممکن را دارد: یک محفظه مستطیلی با درِ بازشونده از جلو یا بالا. همین سادگی، نقطه قوتش در کارگاههایی است که تناژ قطعات متغیر است. محدوده دمایی اکثر مدلهای تجاری بین ۳۰۰ تا ۱۲۰۰ درجه سلسیوس است، هرچند برای کاربردهای خاص مدلهایی تا ۱۴۰۰ درجه هم وجود دارند. در سری کورههای جعبهای اسرا صنعت میتوانید کوره جعبهای ۱۱۰۰ درجه را برای کاربردهای عمومی، کوره جعبهای ۱۴۰۰ درجه را برای دماهای بالاتر و کوره جعبهای ۱۸۰۰ درجه را برای فرآیندهایی که از این سقف هم فراتر میروند بررسی کنید.
این نوع برای آنیلینگ، نرمالیزاسیون، پیشگرم جوشکاری و تنشزدایی مناسب است. قطعات بزرگ و نامنظم را میتوان مستقیم روی سطح نسوز قرار داد. کنترل اتمسفر در مدلهای پایهای محدود است، اما نسخههای آپگرید شده امکان تزریق گاز خنثی را دارند.
محدودیتهای عملیاتی و شرایطی که این نوع مناسب نیست
یکنواختی دمای کوره جعبهای در محفظههای بزرگ معمولاً چالشبرانگیز است؛ گرادیان دمایی بین نقاط مختلف محفظه میتواند در برخی مدلها به چند ده درجه برسد. برای قطعاتی که تلرانس سختی سطحی تنگ دارند، این عدم یکنواختی مشکلساز است. کوره جعبهای برای تولید پیوسته یا خطوط با نرخ خروجی بالا مناسب نیست، هر بار بارگذاری و تخلیه محفظه زمان میبرد و دمای محفظه افت میکند.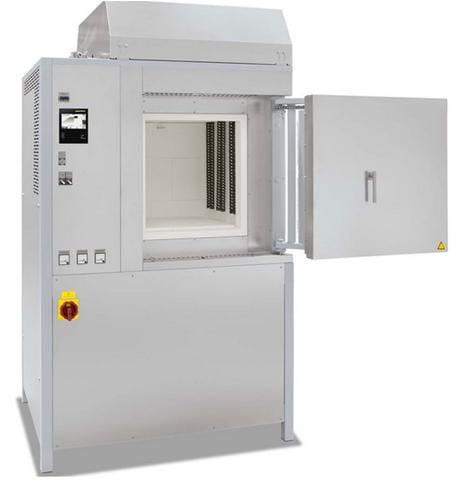
کورههای روتاری و تونلی: مزیت پیوستهکاری در خطوط تولید انبوه
وقتی نرخ تولید بالا میرود و قطعات شکل استانداردی دارند، کورههای روتاری یا تونلی منطقیتر هستند. در کوره تونلی، قطعات روی یک سیستم نقاله از یک طرف وارد میشوند و از طرف دیگر با پروفیل دمایی مشخص خارج میشوند. در نوع روتاری، درام دوار باعث میشود قطعات کوچک بهطور مداوم در معرض حرارت قرار بگیرند.
مزیت اصلی این است که خط تولید متوقف نمیشود. بهرهوری انرژی هم معمولاً بهتر از کورههای بچفرم است، چون محفظه همیشه در دمای کاری نگه داشته میشود. کاربرد اصلی: قطعات ریختهگری کوچک، بستها، پیچ و مهره، و اجزایی که به عملیات حرارتی یکنواخت سطحی نیاز دارند.
سازگاری با سیستمهای انتقال قطعه و نکات یکپارچهسازی
پیش از خرید کوره تونلی، باید سرعت نقاله، عرض بار مفید، و دمای ورودی/خروجی قطعه با بقیه خط تولید تطبیق داده شود. اگر بعد از کوره عملیات کوئنچ وجود دارد، فاصله زمانی بین خروج قطعه از کوره تا ورود به مخزن کوئنچ باید کنترل شود. این یکپارچهسازی اغلب نادیده گرفته میشود و بعداً منجر به تغییرات ساختاری پرهزینه در خط میشود.
کورههای خلأ و کورههای اتمسفر کنترلشده: کِی به این سطح از دقت نیاز داری
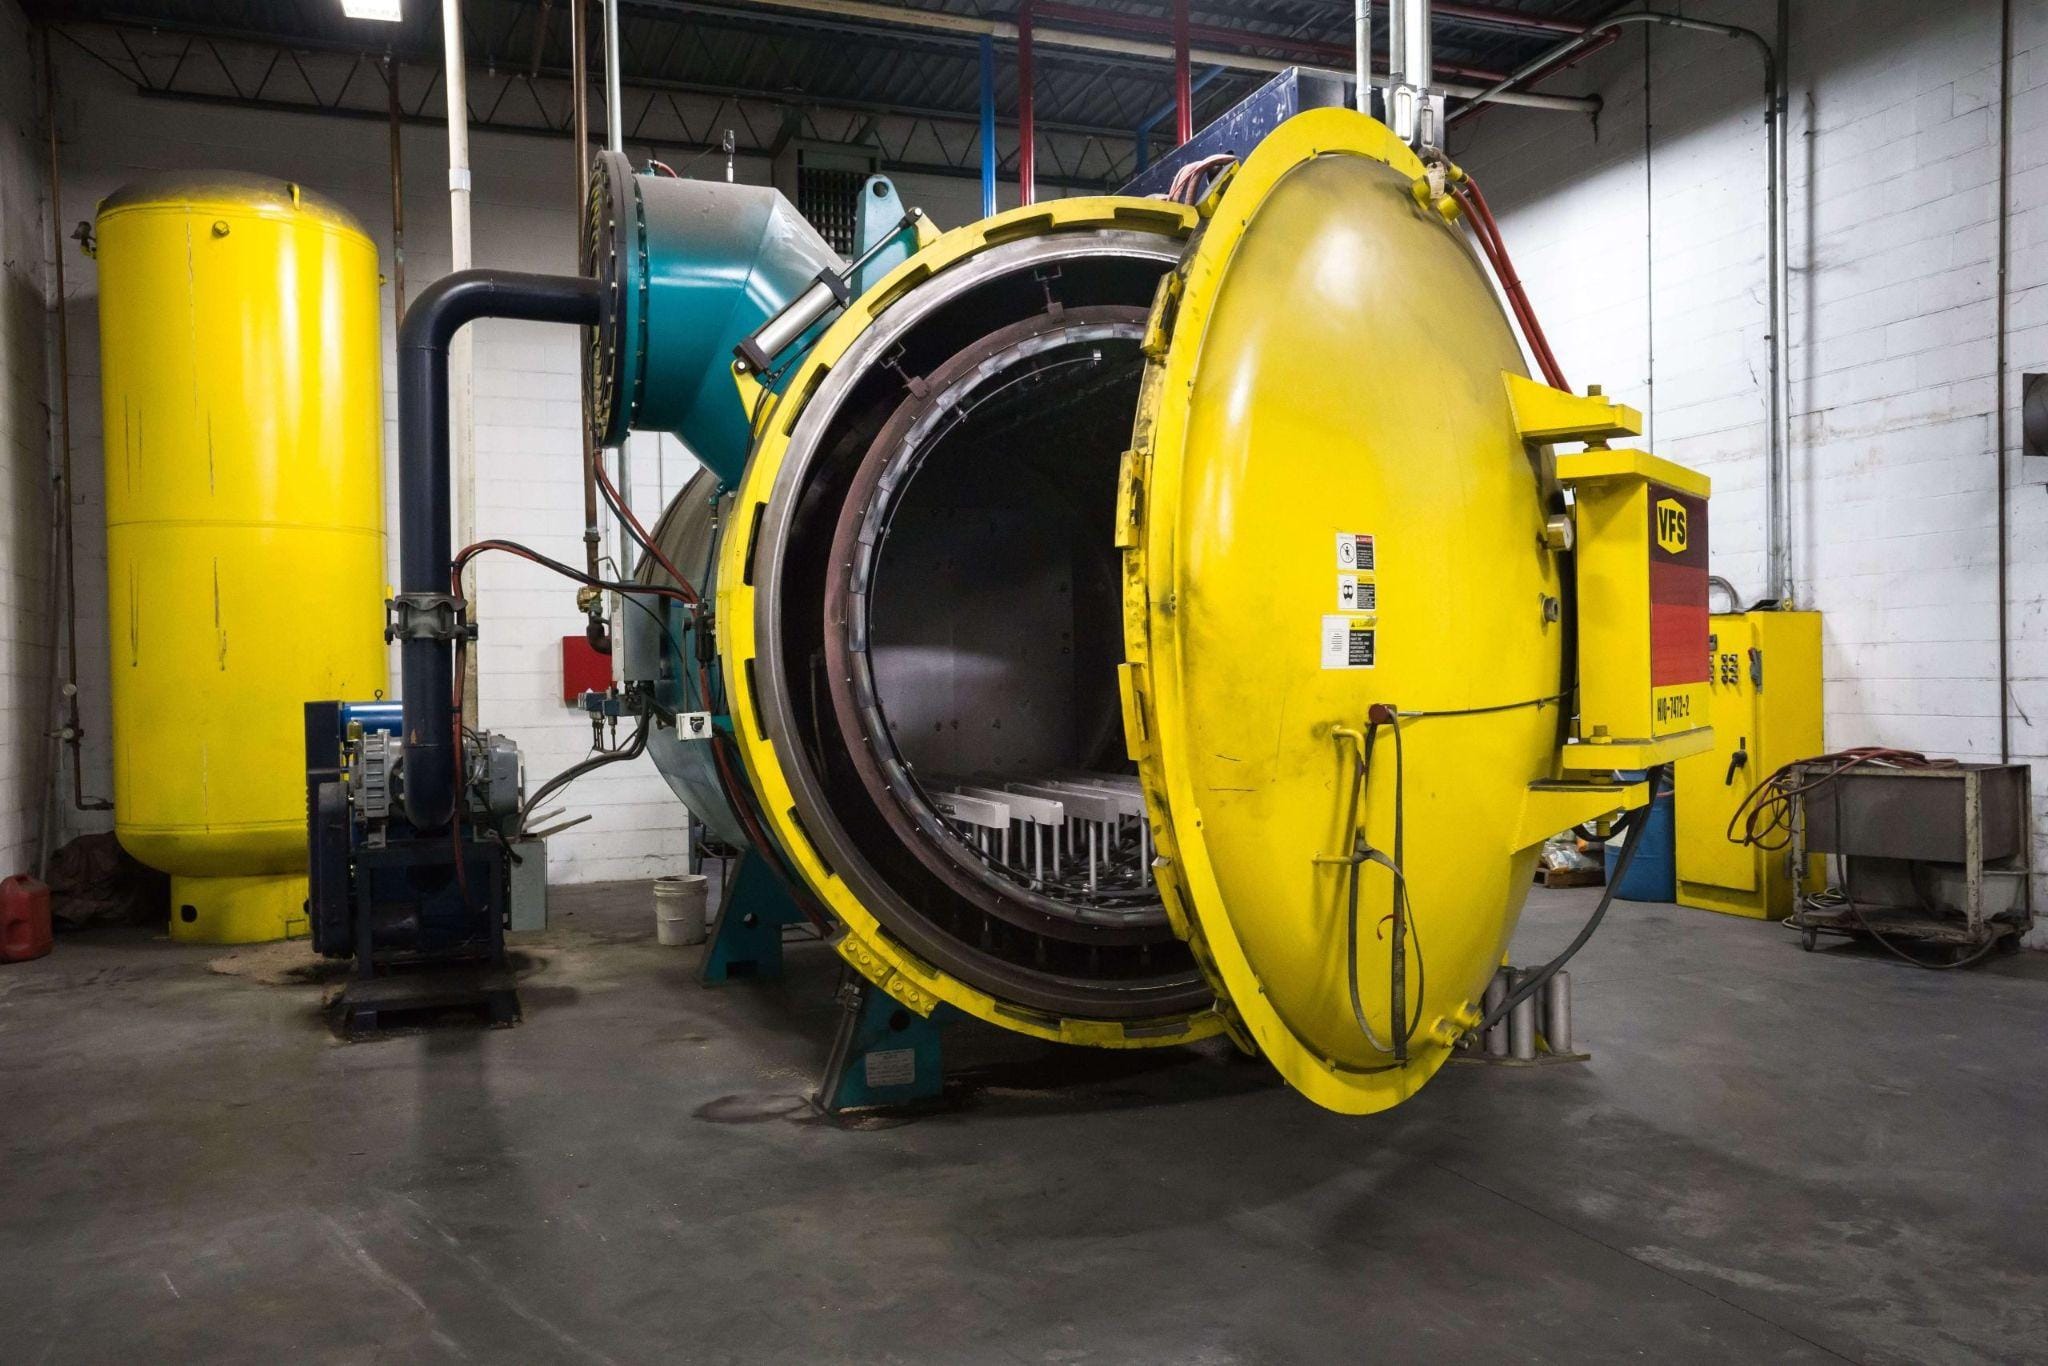
برخی فرآیندها اصلاً تحمل اکسیداسیون سطحی ندارند. در سختکاری قطعات فولاد زنگنزن، تیتانیوم، یا آلیاژهای پرکاربرد در صنعت هوافضا، کوره خلأ تنها گزینه قابلقبول است. در این نوع، فشار محفظه به پایینتر از فشار اتمسفر کاهش مییابد و واکنشهای اکسیداسیون عملاً حذف میشوند. نتیجه قطعهای است با سطح روشن و بدون لایه اکسیدی. برای آشنایی با مدلهای موجود، دستهبندی کورههای خلأ را ببینید.
کورههای اتمسفر کنترلشده جایگزین ارزانتری هستند که با تزریق گازهایی مانند نیتروژن، هیدروژن یا مخلوط آنها، محیط محفظه را از نظر شیمیایی کنترل میکنند. برای فرآیندهایی مثل کربندهی گازی یا نیتریده کردن ضروری هستند. هزینه اولیه و نگهداری این دو نوع بالاتر است، این سرمایهگذاری تنها وقتی توجیه دارد که الزام متالورژیک فرآیند آن را واقعاً بطلبد.
کورههای نمک مذاب و بستر سیال: کاربردهای خاص و دغدغههای نگهداری
کوره نمک مذاب یکی از سریعترین روشهای انتقال حرارت به قطعه فلزی است. قطعه مستقیماً در حمام نمک مذاب غوطهور میشود؛ ضریب انتقال حرارت چند برابر هوای گرم است. این مزیت در مواردی که زمان سیکل کوتاه اهمیت دارد یا قطعه شکل پیچیده دارد، ارزشمند است. برای سختکاری ابزارهای برش و قالبها زیاد استفاده میشود.
اما چالشهای نگهداری جدی هستند. نمک مذاب خورنده است و تجهیزات را فرسوده میکند. مدیریت پسماند نمک و ایمنی محیط کار نیاز به پروتکل مشخص دارند. کوره بستر سیال با ذرات معلق در جریان هوا کار میکند و انتقال حرارت نسبتاً یکنواختی دارد، اما برای قطعات بزرگ عملاً کاربردی نیست. هر دو نوع نیاز به اپراتور آشنا با خطرات خاص خود دارند و بدون آموزش تخصصی نباید راهاندازی شوند.
معیارهای فنی مقایسه: یکنواختی دما، زمان سیکل، مصرف انرژی و بار نگهداری دورهای
مقایسه انواع کوره بدون چارچوب مشخص، گمراهکننده است. چهار معیار اصلی که باید با هم سنجیده شوند عبارتند از:
- یکنواختی دما در محفظه: برخی فرآیندها مثل تمپر دقیق، تلرانس دمایی چند درجه دارند. کورههای خلأ و اتمسفر کنترلشده معمولاً در این زمینه برتری دارند.
- زمان سیکل کامل: شامل رسیدن به دمای هدف، نگهداشتن، و سرمایش کنترلشده. کورههای تونلی و نمک مذاب در بهینه کردن این پارامتر مزیت دارند.
- مصرف انرژی: کورههای بچفرم در تناژ پایین و کورههای پیوسته در تناژ بالا کارایی انرژی بهتری دارند. مقایسه کیلووات-ساعت به ازای هر کیلوگرم قطعه معیار دقیقتری است.
- فاصله سرویس دورهای: المانهای حرارتی، جدارههای نسوز، آببندیهای خلأ، و پمپهای گاز، هر کدام چرخه تعویض مشخصی دارند که در برنامهریزی تولید باید لحاظ شوند.
اولویتبندی این معیارها بر اساس نوع فرآیند، مسیر انتخاب را مشخص میکند.
پیش از سفارش کوره: چکلیست فنی برای انتخاب درست بر اساس نوع فرآیند و ظرفیت کارگاه
پیش از نهایی کردن هر سفارشی، این موارد باید بهصورت مستند روشن باشند:
- نوع فرآیند حرارتی: آنیل، کوئنچ، کربندهی، نیتریده کردن یا تمپر، هر کدام الزامات اتمسفری و دمایی متفاوت دارند.
- ابعاد و وزن بزرگترین قطعه: این عدد حجم مفید محفظه را تعیین میکند.
- نرخ تولید روزانه یا هفتگی: بچفرم یا پیوسته؟ این تصمیم اینجا گرفته میشود.
- زیرساخت انرژی کارگاه: برق سهفاز موجود، ظرفیت گاز طبیعی، و امکان نصب خط تأمین گاز صنعتی.
- الزامات کنترل اتمسفر: آیا قطعه نهایی باید سطح روشن داشته باشد؟ آیا اکسیداسیون قابلقبول است؟
- امکانات سرویس و تأمین قطعات یدکی: المانهای حرارتی، آجرهای نسوز و کنترلرهای دما باید با زمانبندی سرویس دورهای قابل تأمین باشند.
کوره عملیات حرارتی صنعتی یک سرمایهگذاری بلندمدت است. انتخاب درست با مستندسازی دقیق نیازهای فرآیندی شروع میشود، نه با مقایسه قیمت. اگر تیم فنی اسرا صنعت میتواند در تطبیق مشخصات کوره با فرآیند شما کمک کند، با دادههای فنی فرآیندتان تماس بگیرید. برای مقایسه مدلها میتوانید کوره جعبهای ۱۱۰۰ درجه، کوره جعبهای ۱۴۰۰ درجه، کوره جعبهای ۱۸۰۰ درجه و دستهبندی کورههای خلأ را ببینید، و برای مرور همهٔ تجهیزات حرارتی به دستهبندی کوره، آون و اتوکلاو سر بزنید.
سوالات متداول درباره مقایسه انواع کورههای عملیات حرارتی صنعتی
- تفاوت کوره خلأ با کوره اتمسفر کنترلشده در کیفیت سطح قطعه چیست؟
کوره خلأ اکسیژن را کامل حذف میکند، سطح قطعه بدون اکسیداسیون و کربنزدایی باقی میماند. کوره اتمسفر کنترلشده با گاز خنثی یا احیایی (مثل نیتروژن یا آمونیاک تجزیهشده) کار میکند، کنترل کمتر از خلأ است ولی هزینه عملیاتی پایینتری دارد. برای قطعات با تلرانس سطحی بسیار بالا یا آلیاژهای تیتانیوم، خلأ انتخاب درست است. برای فولادهای ابزاری و سمانتاسیون، اتمسفر کنترلشده کافی است. - چرا کوره جعبهای برای تولید انبوه انتخاب بدی است؟
کوره جعبهای هر بار یک بار (batch) پر و خالی میشود، بین هر سیکل، زمان گرمایش و سرد شدن مجدد تلف میشود. در خطوط تولید انبوه این توقفها گلوگاه میشوند. کورههای تونلی یا روتاری قطعه را پیوسته منتقل میکنند و زمان سیکل را تا چند برابر کاهش میدهند. اگر حجم تولید روزانه بالاست، هزینه انرژی و زمان توقف در کوره جعبهای بهسرعت توجیه اقتصادی را از بین میبرد. - عمر مفید کوره نمک مذاب چقدر است و چه چیزی بیشترین خرابی را ایجاد میکند؟
عمر مفید بدنه اصلی معمولاً ۱۰ تا ۱۵ سال است، اما الکترودها و دیوارههای نسوز زودتر فرسوده میشوند. بیشترین علت خرابی زودهنگام، رطوبت در نمک ورودی است، بخار آب با نمک مذاب واکنش انفجاری ایجاد میکند و دیواره را ترک میدهد. نگهداری صحیح شامل آنالیز دورهای ترکیب حمام نمک، کنترل رطوبت مواد ورودی و بازرسی منظم الکترودهاست. - کدام نوع کوره برای عملیات حرارتی فنرهای صنعتی با قطر کم مناسبتر است؟
کوره بستر سیال گزینه اول است. توزیع دمایی یکنواخت در تمام سطح قطعههای کوچک و پیچیده را تضمین میکند و سرعت انتقال حرارت از نمک مذاب بالاتر است، بدون خطر آلودگی شیمیایی سطح. کورههای جعبهای برای این قطعات گرادیان دمایی بیشتری ایجاد میکنند که در فنرهای ظریف منجر به اعوجاج میشود. - چطور یکنواختی دمای کوره را قبل از خرید ارزیابی کنیم؟
استاندارد AMS 2750 یا معادل آن را مبنا قرار بده. از سازنده بخواه نقشه توزیع دمایی (Temperature Uniformity Survey) داخل محفظه را با حداقل ۹ نقطه اندازهگیری ارائه دهد. اختلاف دمای مجاز بسته به کلاس کوره بین ±۳ تا ±۱۴ درجه سانتیگراد است. این داده را در شرایط بار واقعی (نه محفظه خالی) بخواه. - هزینه نگهداری سالانه کوره روتاری در مقایسه با کوره تونلی چه تفاوتی دارد؟
کوره روتاری به دلیل چرخش مداوم درام، یاتاقانها و سیلهای انتهایی بیشتر فرسوده میشوند، هزینه تعمیر مکانیکی بالاتر است. کوره تونلی قطعات ثابت مکانیکی بیشتری دارد ولی سیستم انتقال (roles یا belt) نیاز به بازرسی منظم دارد. در مجموع هزینه نگهداری روتاری برای مواد دانهای و پودری مناسبتر است؛ تونلی برای قطعات شکلدار کمتر دچار خرابی مکانیکی میشود.