
اگر تا حالا قطعهای را از کوره معمولی درآورده باشید و با لایه سیاه اکسید، سطح زبر یا تغییر ابعاد روبهرو شده باشید، دلیل اصلیاش را میدانید: اکسیژن. در دمای بالا، هوا دوست فلز نیست؛ دشمن آن است. همینجا است که عملیات حرارتی تحت خلأ وارد بازی میشود. در این روش، بهجای مبارزه با اثرات هوا، خودِ هوا را از محیط کوره حذف میکنیم. نتیجه؟ قطعهای تمیز، براق و با خواص مکانیکی قابلپیشبینی که اغلب نیازی به عملیات تکمیلی ندارد.
در این راهنما، بهعنوان یک مقاله مرجع، از اصول کار عملیات حرارتی خلأ شروع میکنیم، مزایای فنی آن را با کورههای در اتمسفر محیط و نمکی مقایسه میکنیم، فرایندهای متالورژیکی قابل اجرا را مرور میکنیم و در انتها سراغ سیستمهای کوئنچ و صنایعی میرویم که بدون این فناوری عملاً نمیتوانند کار کنند.
عملیات حرارتی تحت خلأ چیست و چگونه کار میکند؟
عملیات حرارتی تحت خلأ یعنی گرمکردن و سردکردن کنترلشده فلزات و مواد پیشرفته در محفظهای که هوای آن با پمپهای خلأ تخلیه شده است. هدف فقط «نبودن هوا» نیست؛ هدف ساختن محیطی است که هیچ واکنش ناخواستهای بین سطح قطعه و گازهای اطراف رخ ندهد.
مکانیزم کار در سه مرحله خلاصه میشود:
- تخلیه گازها: ابتدا پمپهای مکانیکی (روتاری یا خشک) فشار را به محدوده خلأ پایین، حدود 10⁻¹ تا 10⁻³ mbar، میرسانند. برای فرایندهای حساستر، پمپهای تقویتی مثل دیفیوژن یا توربومولکولار فشار را به خلأ بالا، یعنی 10⁻⁵ mbar و کمتر، میبرند.
- کنترل فشار منفی: در طول سیکل حرارتی، گیجهای دقیق فشار را پایش میکنند. گاهی برای جلوگیری از تبخیر عناصر آلیاژی (مثل کروم در فولادهای زنگنزن) عمداً مقدار کمی گاز خنثی وارد محفظه میشود؛ به این کار «فشار جزئی» میگویند.
- حفاظت از پیوندهای سطحی: با حذف اکسیژن، بخار آب و نیتروژن فعال، اتمهای سطحی قطعه با هیچ عنصر مهاجمی واکنش نمیدهند. حتی گازهای جذبشده روی سطح یا حلشده در فلز (هیدروژن و اکسیژن) در اثر خلأ و حرارت خارج میشوند که به آن گاززدایی یا Degassing میگویند.
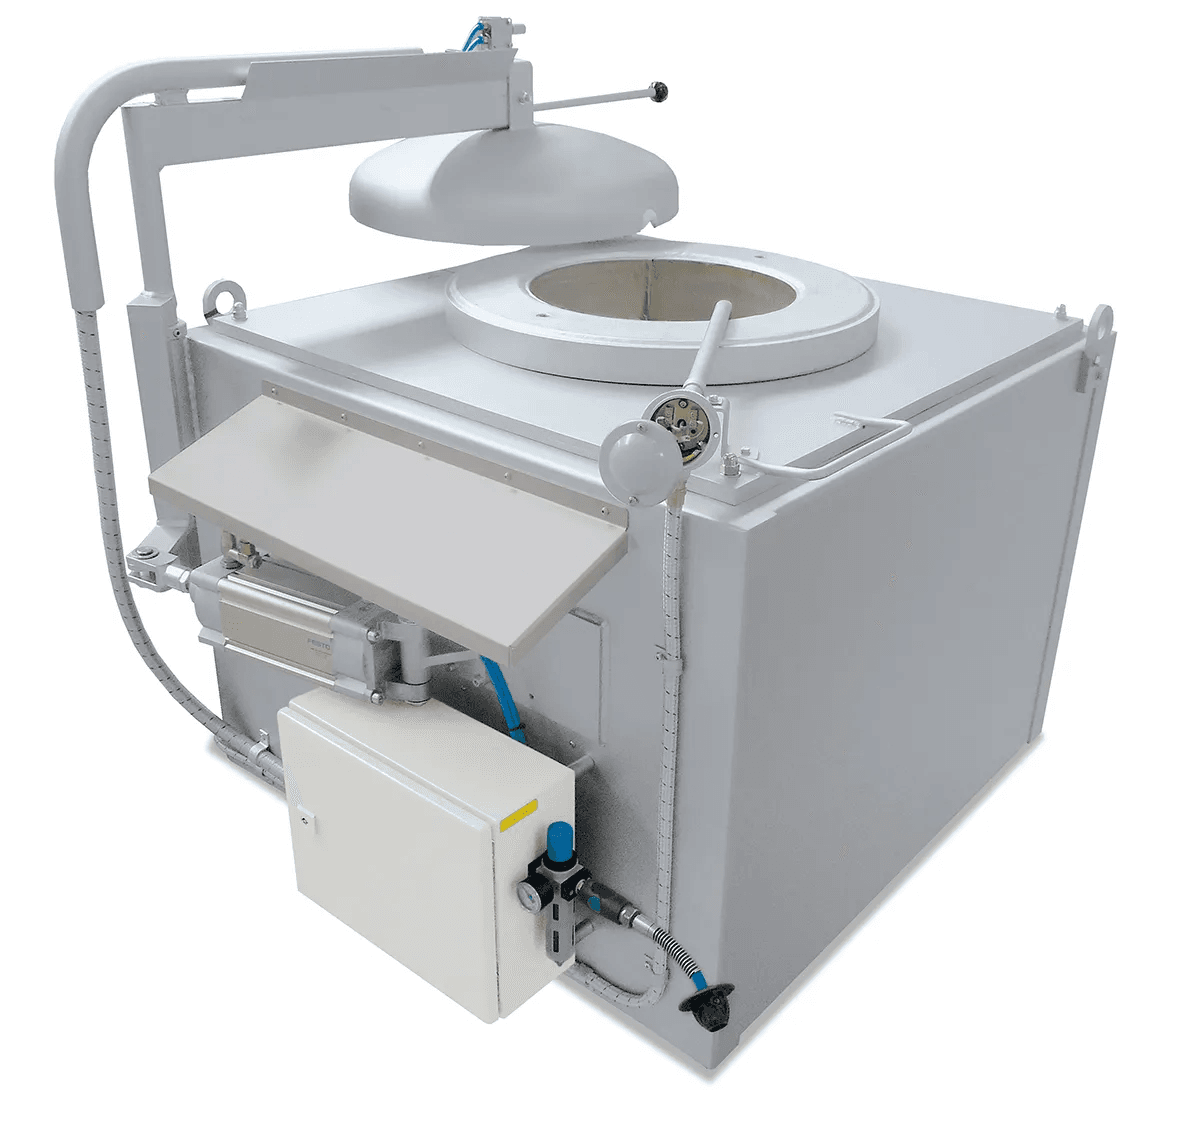
گرمایش هم عمدتاً از طریق تشعشع انجام میشود، چون در خلأ، انتقال حرارت هدایتی و جابهجایی تقریباً وجود ندارد. المنتهای گرافیتی یا مولیبدنی، بسته به دمای کاری کوره، این وظیفه را بر عهده دارند. برای آشنایی با مدلهای مختلف میتوانید صفحه انواع کوره عملیات حرارتی خلا را ببینید.
مزایای فنی خلأ در مقایسه با کورههای اتمسفر محیط و نمکی
کورههای اتمسفر هوادار و حمام نمک سالها ستون فقرات عملیات حرارتی بودهاند، اما محدودیتهای ذاتی دارند. مهمترین برتریهای کوره عملیات حرارتی خلأ را کنار هم مرور میکنیم:
۱. عدم اکسیداسیون
در کوره اتمسفر محیط، لایه اکسید (Scale) روی سطح تشکیل میشود و باید با سنگزنی یا اسیدشویی حذف شود. در خلأ، اکسیژن بهقدری کم است که قطعه با همان سطح براق اولیه بیرون میآید.
۲. بدون کربنزدایی (Decarburization)
کربنزدایی یعنی خروج کربن از لایه سطحی فولاد که سختی و مقاومت خستگی را کاهش میدهد. چون در خلأ گاز واکنشدهندهای وجود ندارد، کربن سطح دستنخورده باقی میماند و سختی یکنواخت تا سطح خارجی حفظ میشود.
۳. حفظ تلرانسهای ابعادی
گرمایش یکنواختتر و سرمایش کنترلشده با گاز، اعوجاج و تغییر شکل را بهشدت کاهش میدهد. این موضوع برای قطعات دقیق مثل قالبها، چرخدندهها و ابزار برش حیاتی است، چون کاهش نیاز به ماشینکاری مجدد یعنی صرفهجویی در هزینه و زمان.
۴. حذف نیاز به اسیدشویی و پسماند شیمیایی
بدون اکسید، دیگر اسید شویی لازم نیست. همچنین برخلاف حمام نمک، خبری از نمکهای سمی و پسماندهای زیستمحیطی نیست. فرایند تمیز، تکرارپذیر و مناسب استانداردهای سختگیرانه صنایع هوافضا و پزشکی است.
فرایندهای متالورژیکی قابل اجرا در محیط خلأ
طیف فرایندهای قابل اجرا در خلأ گسترده است. هر کدام را با نگاه متالورژیکی بررسی میکنیم.
آنیلینگ و تنشزدایی قطعات تیتانیومی و مس
تیتانیوم در دمای بالا اکسیژن و نیتروژن را مثل اسفنج جذب میکند و لایهای سخت و شکننده به نام Alpha-case تشکیل میدهد که مقاومت خستگی را نابود میکند. به همین دلیل، آنیل و تنش زدایی در خلأ برای آلیاژهایی مثل Ti-6Al-4V تقریباً استاندارد است؛ معمولاً در بازه ۶۵۰ تا ۸۵۰ درجه سانتیگراد و در خلأ بالا.
برای مس و آلیاژهایش هم آنیل خلأ، سطحی روشن و عاری از اکسید تولید میکند که برای قطعات الکتریکی و خلأیی (مثل اجزای لولههای الکترونی) ضروری است. اگر فرایند شما در محدودهای تا حدود ۷۰۰ درجه انجام میشود، یک کوره خلا ۷۰۰ درجه برای آنیل هم از نظر فنی و هم اقتصادی انتخاب منطقی است.
سختکاری فولادهای ابزار سردکار، گرمکار و HSS
سخت کاری در خلا پرکاربردترین فرایند این حوزه است. فولادهای ابزار مثل D2 و A2 (سردکار)، H13 (گرمکار) و فولادهای تندبر HSS مانند M2، همگی به آستنیتهکردن در دماهای ۱۰۰۰ تا ۱۲۳۰ درجه و سپس کوئنچ نیاز دارند. هر چه دما بالاتر باشد، خطر اکسیداسیون و کربنزدایی در کورههای معمولی بیشتر است. خلأ این ریسک را حذف میکند و سطحی با سختی یکنواخت بهدست میدهد. برای دمای آستنیته فولادهای تندبر، کوره خلأ ۱۵۰۰ درجه برای سختکاری ظرفیت حرارتی و حاشیه ایمنی کافی را فراهم میکند.
بریزینگ (لحیمکاری سخت) تحت خلأ برای اتصالات بدون فلاکس
در بریزینگ معمولی از فلاکس برای پاککردن اکسید استفاده میشود؛ مادهای که بعداً باید شسته شود و در صورت باقیماندن، خوردگی ایجاد میکند. در بریزینگ خلأ، اکسیدهای سطحی خودشان تحت خلأ و حرارت حذف میشوند و فلز پرکننده (نیکل، نقره، طلا یا آلومینیوم-سیلیسیم) با ترشوندگی عالی در درزها جریان مییابد. نتیجه، اتصالاتی بدون تخلخل و بدون آلودگی است که برای مبدلهای حرارتی، پرههای توربین و قطعات پیچیده هوافضایی استفاده میشود.
زینترینگ پودرهای فلزی و سرامیکهای پیشرفته
در متالورژی پودر، ذرات فشردهشده باید در دمایی کمتر از نقطه ذوب بههم جوش بخورند. اگر اکسیژن حضور داشته باشد، سطح ذرات اکسید میشود و پیوند ضعیف تشکیل میگردد. زینترینگ خلأ برای کاربیدهای سیمانته (WC-Co)، قطعات MIM، فولادهای زنگنزن و سرامیکهای پیشرفته، چگالی بالاتر و خواص مکانیکی بهتری میدهد. برای مواد دیرگداز مثل تنگستن، مولیبدن و سرامیکهای خاص، دماهای بسیار بالا لازم است و یک کوره خلأ ۲۰۰۰ درجه با المنت و عایق گرافیتی، پاسخگوی این نیاز است.
سیستمهای کوئنچ و سرمایش سریع در کوره خلأ (گاز خنثی در برابر روغن)
گرمکردن نیمی از ماجراست؛ خواص نهایی به شکل سردکردن بستگی دارد. در کورههای خلأ، دو روش اصلی کوئنچ داریم:
کوئنچ با گاز خنثی
گاز نیتروژن یا آرگون با فشار ۲ تا ۲۰ بار (و در سیستمهای خاص، هلیوم یا هیدروژن برای سرعت بالاتر) از میان بار قطعه عبور داده میشود. مزایا شامل تمیزی کامل قطعه، اعوجاج کمتر، نبود بخار روغن و کنترل دقیق نرخ سرمایش است. این روش برای فولادهای ابزار با سختیپذیری بالا و HSS ایدهآل است. محدودیت آن، ضخامت و چگالی بار است؛ برای قطعات ضخیم یا فولادهای با سختیپذیری پایین ممکن است سرعت کافی نباشد.
کوئنچ در روغن خلأ
وقتی سرعت سرمایش گاز کافی نیست، قطعه در محفظهای جداگانه و درون روغن مخصوص خلأ (با فشار بخار پایین) کوئنچ میشود. این روش برای فولادهای کمآلیاژ، فولادهای سمانته و قطعات ضخیمتر مناسب است. البته بعد از کوئنچ، قطعه نیاز به شستوشوی سبک دارد.
انتخاب بین این دو، به جنس فولاد، ضخامت قطعه و سختی هدف بستگی دارد. یک کارشناس باتجربه معمولاً با توجه به منحنی CCT فولاد، بهترین گزینه را پیشنهاد میدهد.
صنایع کلیدی وابسته به عملیات حرارتی خلأ
- هوافضا: پرهها و دیسکهای موتور، سازههای تیتانیومی و اتصالات بریزینگشده. هر عیب سطحی در این صنعت میتواند فاجعهبار باشد، پس تمیزی و تکرارپذیری خلأ حیاتی است.
- توربینسازی: سوپرآلیاژهای پایه نیکل و کبالت که برای تنشزدایی، پیرسختی و بریزینگ باید در محیطی بدون اکسیداسیون عملیات شوند.
- تجهیزات پزشکی: ایمپلنتهای تیتانیومی، ابزار جراحی و فولادهای زنگنزن که علاوه بر خواص مکانیکی، به سطحی تمیز و زیستسازگار نیاز دارند.
- قالبسازی: قالبهای تزریق، اکستروژن و دایکست از فولادهای ابزار ساخته میشوند؛ عملیات حرارتی خلأ عمر قالب را افزایش میدهد و از تغییر ابعاد جلوگیری میکند.
اگر پروژه شما در یکی از این حوزهها است، استفاده از خدمات عملیات حرارتی خلا یا سرمایهگذاری روی کوره اختصاصی، بسته به حجم تولید تصمیم منطقی است. برای کارگاههایی با تولید مداوم، خرید کوره معمولاً ظرف مدت کوتاهی با کاهش ضایعات و حذف هزینههای عملیات تکمیلی جبران میشود.
جمعبندی
عملیات حرارتی تحت خلأ یک «ارتقای کیفیت» ساده نیست؛ برای بسیاری از قطعات حساس، تنها راه رسیدن به مشخصات فنی است. حذف اکسیداسیون و کربنزدایی، کنترل دقیق ابعاد، اتصالات بدون فلاکس و سازگاری با محیط زیست، دلایل محکمی هستند که این فناوری را از هوافضا تا قالبسازی فراگیر کرده است.
اگر برای انتخاب کوره مناسب، دمای کاری، ابعاد محفظه یا نوع سیستم کوئنچ نیاز به مشاوره دارید، کارشناسان اسرا صنعت سینا آماده پاسخگویی هستند. پیشنهاد میکنیم قبل از تصمیم، دستهبندی انواع کوره عملیات حرارتی خلأ را بررسی کنید و با ما تماس بگیرید.