توضیحات
پلاسمای سرد چیست و چرا صنعت به آن توجه کرده است
اگر با فرآیندهایی مثل چسباندن پوشش روی سطوح پلاستیکی، استریل کردن بستهبندیهای پزشکی یا فعالسازی سطح قبل از چاپ سروکار دارید، احتمالاً محدودیتهای روشهای شیمیایی یا حرارتی را از نزدیک دیدهاید. پلاسمای سرد، یا بهطور دقیقتر، پلاسمای غیر تعادلی دما پایین، یک حالت یونیزهشده از گاز است که در دمای نزدیک به محیط تولید میشود. این یعنی قطعه کار گرم نمیشود، اما سطح آن بهشدت فعال میشود.
فناوری پلاسمای سرد از دهههای گذشته در آزمایشگاههای تحقیقاتی بوده، اما ورود آن به خطوط تولید صنعتی به دلیل کاهش هزینه تجهیزات، بهبود قابلیت کنترل پارامترها و سازگاری با خطوط اتوماتیک شتاب گرفته است. برای صنعتگری که دنبال جایگزین برای پرایمرهای شیمیایی پرهزینه یا فرآیندهای استریل گرماساز است، این تجهیز یک گزینه واقعی است، نه یک راهکار آزمایشگاهی.
کاربردهای عملیاتی در خطوط تولید و فرآوری
پیش از بررسی مشخصات فنی، شناخت دقیق حوزههای کاربردی این تجهیز کمک میکند تا بدانید اصلاً نیازتان با این فناوری تطابق دارد یا نه.
آمادهسازی سطح و چسبندگی پوششها
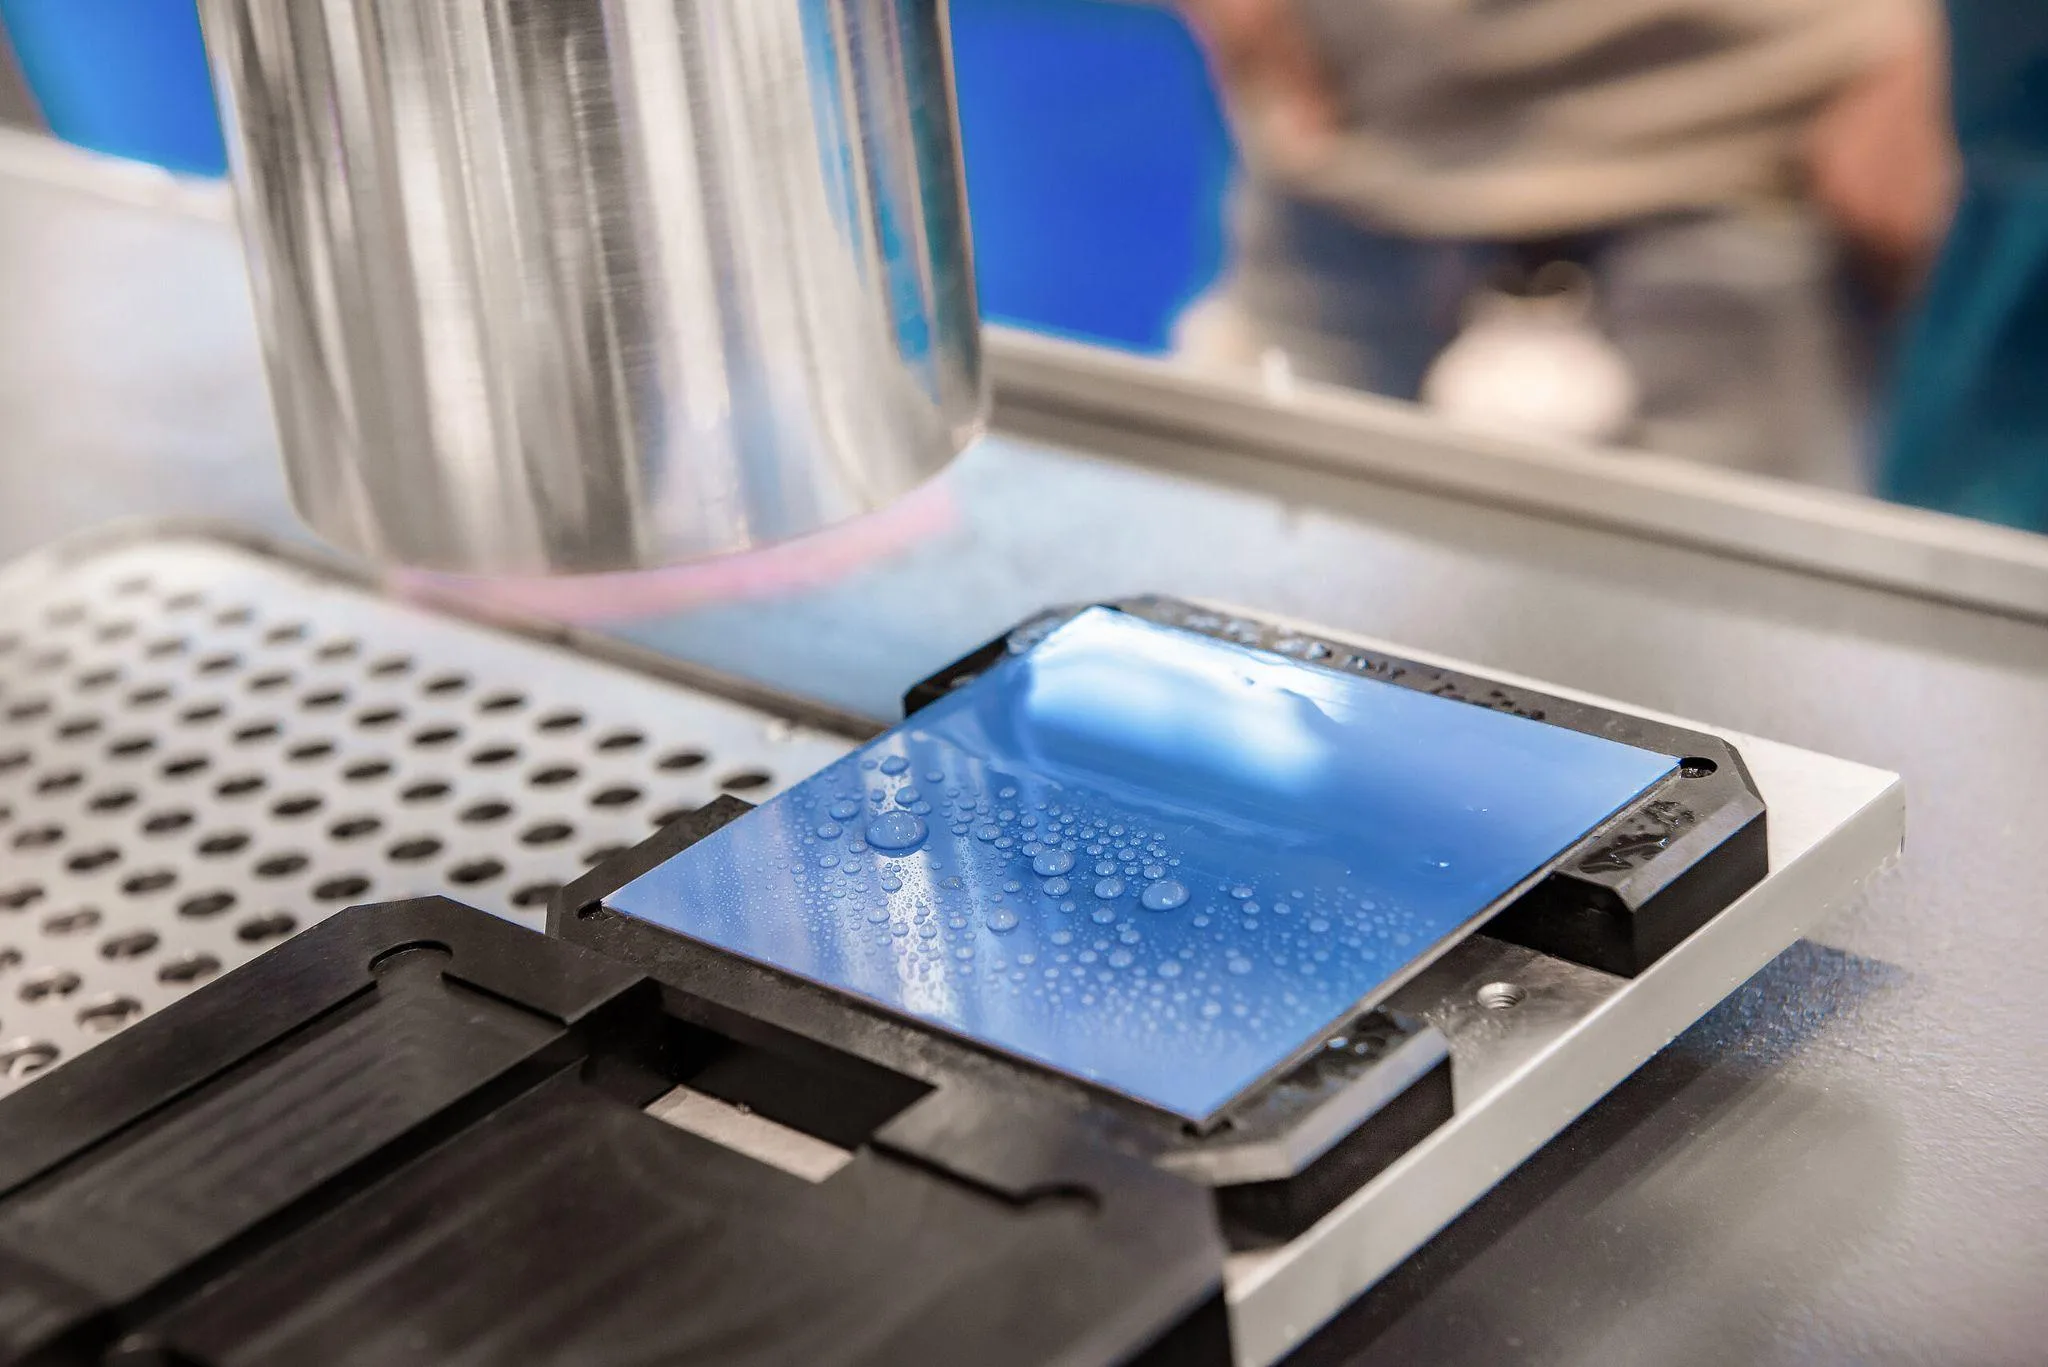
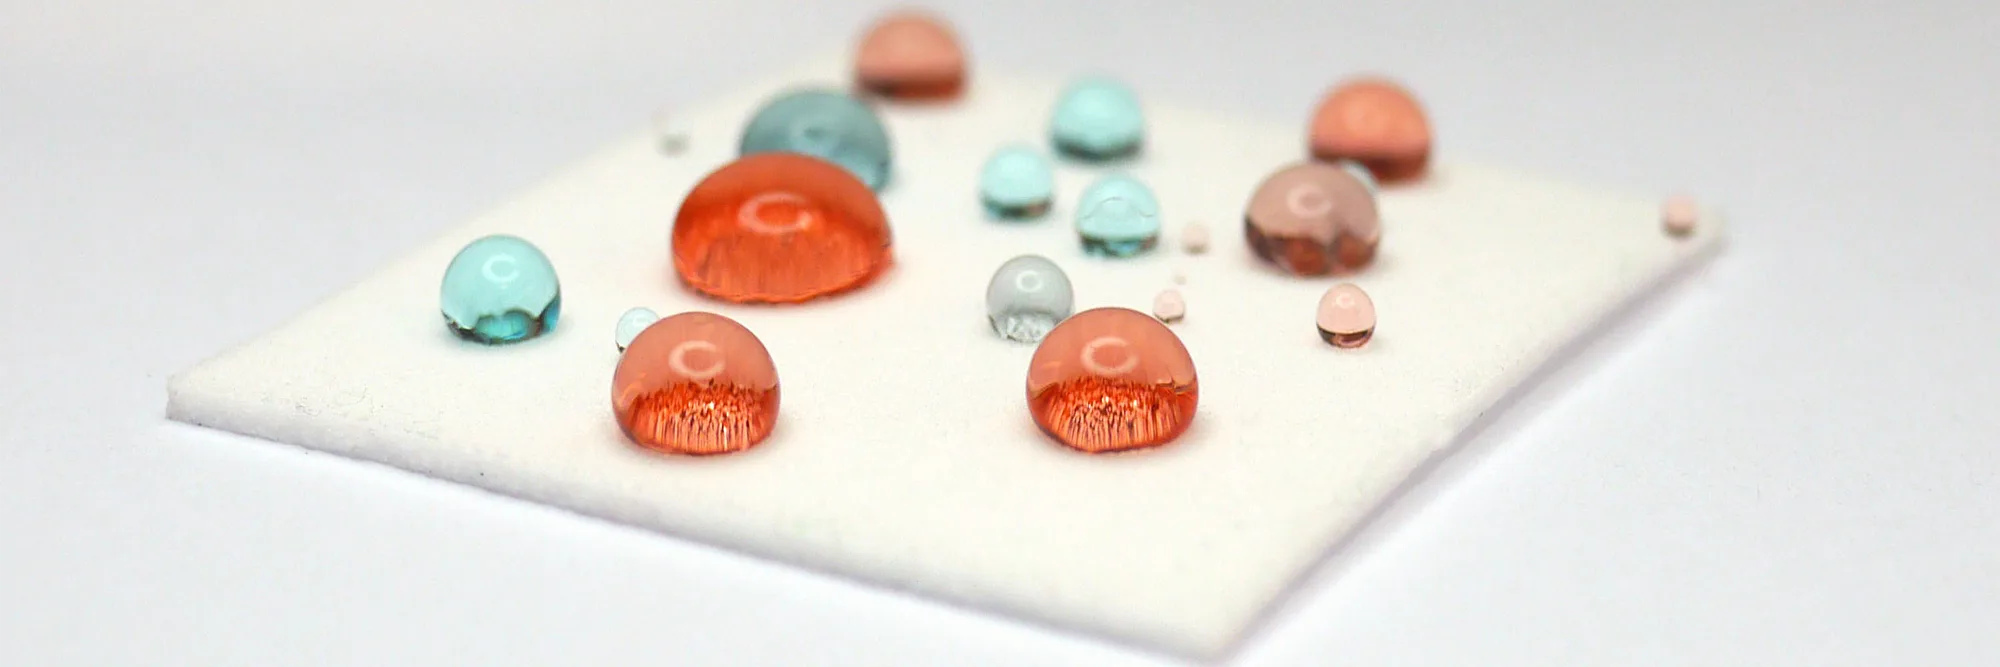
یکی از رایجترین کاربردها، فعالسازی سطح قبل از چاپ، رنگآمیزی، چسباندن یا لمینیت کردن است. سطوح پلیمری مثل PP، PE و PTFE ذاتاً کشش سطحی پایینی دارند و پوشش روی آنها نمیچسبد. تیمار با پلاسما انرژی سطحی را بالا میبرد، بدون اینکه نیازی به حلال یا پرایمر باشد.
در خطوط بستهبندی، قطعهسازی خودرو و تولید قطعات الکترونیکی، این فرآیند معمولاً درونخطی (inline) اجرا میشود و بلافاصله پیش از مرحله اعمال پوشش قرار میگیرد. نکته مهم: اثر فعالسازی پلاسما موقتی است و باید زمانبندی دقیقی بین تیمار و اعمال پوشش رعایت شود.
ضدعفونی و استریلیزاسیون در فرآیندهای حساس
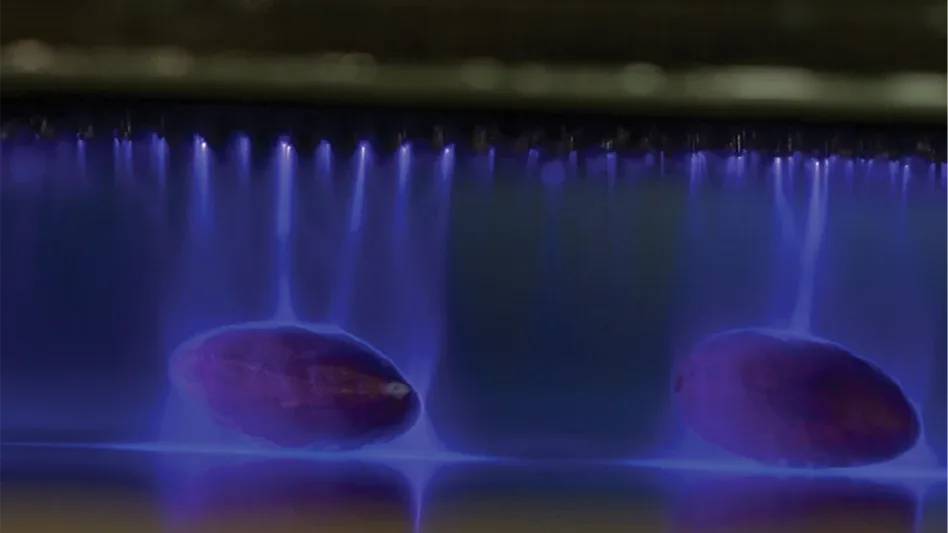
در صنایع غذایی، دارویی و تجهیزات پزشکی، حذف میکروارگانیسمها بدون استفاده از مواد شیمیایی یا دمای بالا یک الزام جدی است. پلاسمای سرد با تولید گونههای فعال اکسیژن و نیتروژن (ROS/RNS) قادر به غیرفعال کردن طیف گستردهای از میکروبها، قارچها و اسپورها است.
این روش برای سطوح حساس به حرارت، مثل بستهبندیهای پلاستیکی یا ابزار پزشکی پلیمری، مزیت قابل توجهی نسبت به اتوکلاو یا اشعه UV دارد. البته اثربخشی به پارامترهایی مثل زمان تماس، نوع گاز و فاصله نازل تا سطح بستگی دارد و باید برای هر کاربرد خاص اعتبارسنجی شود.
مشخصات فنی که پیش از انتخاب باید بررسی کنید
انتخاب درست این تجهیز به چیزی بیش از مقایسه قیمت نیاز دارد. پارامترهای فنی مشخصی وجود دارند که مستقیماً روی عملکرد در شرایط کارگاه تأثیر میگذارند و نادیده گرفتن هرکدام میتواند به خرابی زودرس یا نتایج ناپایدار منجر شود.
محدوده دمایی کارکرد و سازگاری با محیط کارگاه
اکثر سیستمهای پلاسمای سرد صنعتی در محدوده دمای محیطی مشخصی طراحی شدهاند. اگر کارگاه شما در فصل تابستان دمای بالایی دارد یا در محیطهای با رطوبت بالا کار میکنید، باید مطمئن شوید که دستگاه برای این شرایط تاییدیه دارد. بسیاری از خرابیهای ژنراتور پلاسما ناشی از کارکرد در دمای خارج از محدوده مجاز است.
علاوه بر این، اگر محیط کارگاه حاوی گردوغبار یا ذرات معلق است، سیستم خنککاری و فیلتراسیون داخلی دستگاه اهمیت ویژهای پیدا میکند. درجه حفاظت IP قطعات الکترونیکی را از سازنده بخواهید.
توان ورودی، فرکانس تخلیه و تطابق با برق شبکه
سیستمهای پلاسمای سرد از نظر توان ورودی و فرکانس کاری تنوع زیادی دارند. برخی با تخلیه کرونا (Dielectric Barrier Discharge) و فرکانسهای صوتی تا رادیویی کار میکنند، برخی دیگر بر پایه تخلیه قوسی فشار اتمسفری هستند. این تفاوت مستقیماً روی نوع گونههای پلاسمایی تولیدشده و در نتیجه اثر بخشی روی ماده هدف تاثیر میگذارد.
پیش از خرید، ولتاژ و فرکانس برق شبکه محل نصب را با مشخصات دستگاه تطبیق دهید. نوسانات ولتاژ در برخی کارگاهها میتواند منبع تغذیه فرکانس بالا را آسیب برساند.
تفاوتهای کاربردی میان پیکربندیهای مختلف این تجهیز
این تجهیز در چند پیکربندی اصلی عرضه میشود و انتخاب اشتباه پیکربندی، حتی اگر دستگاه از نظر کیفی مناسب باشد، نتیجه مطلوب را نمیدهد.
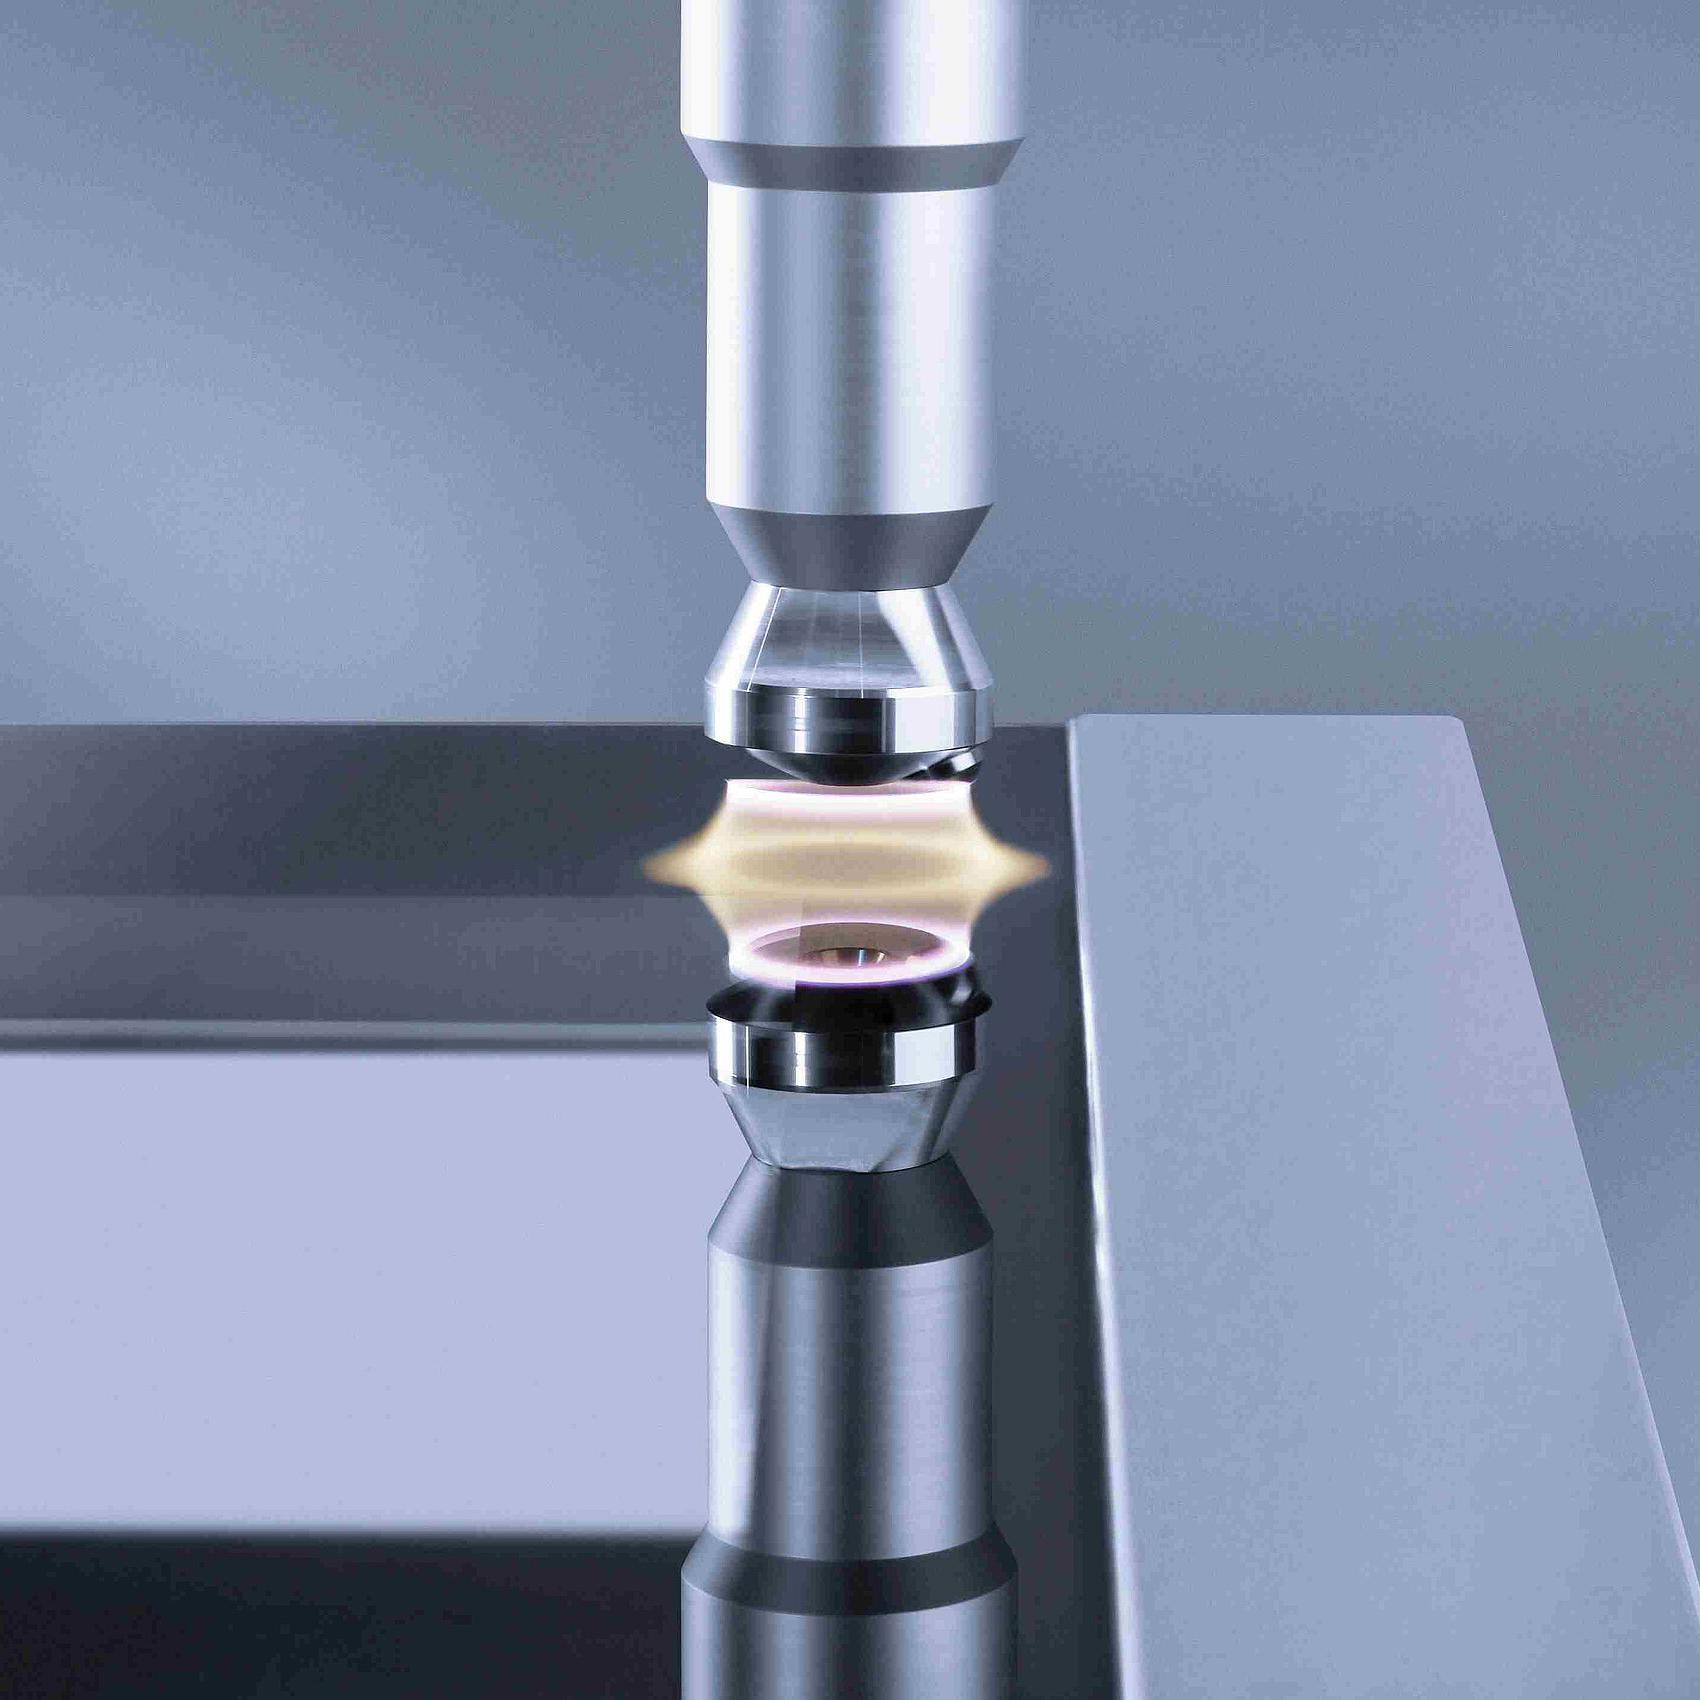
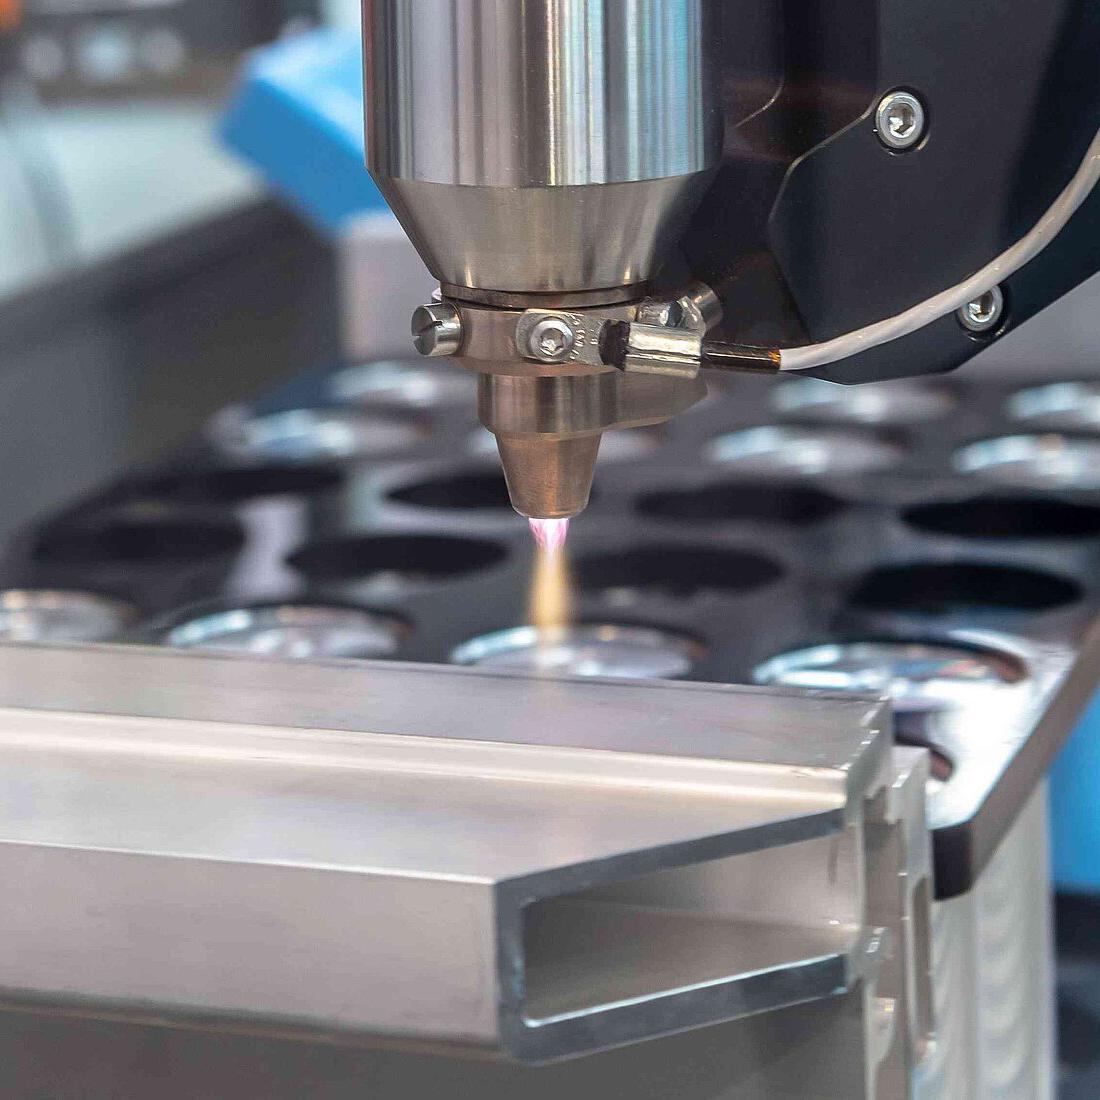
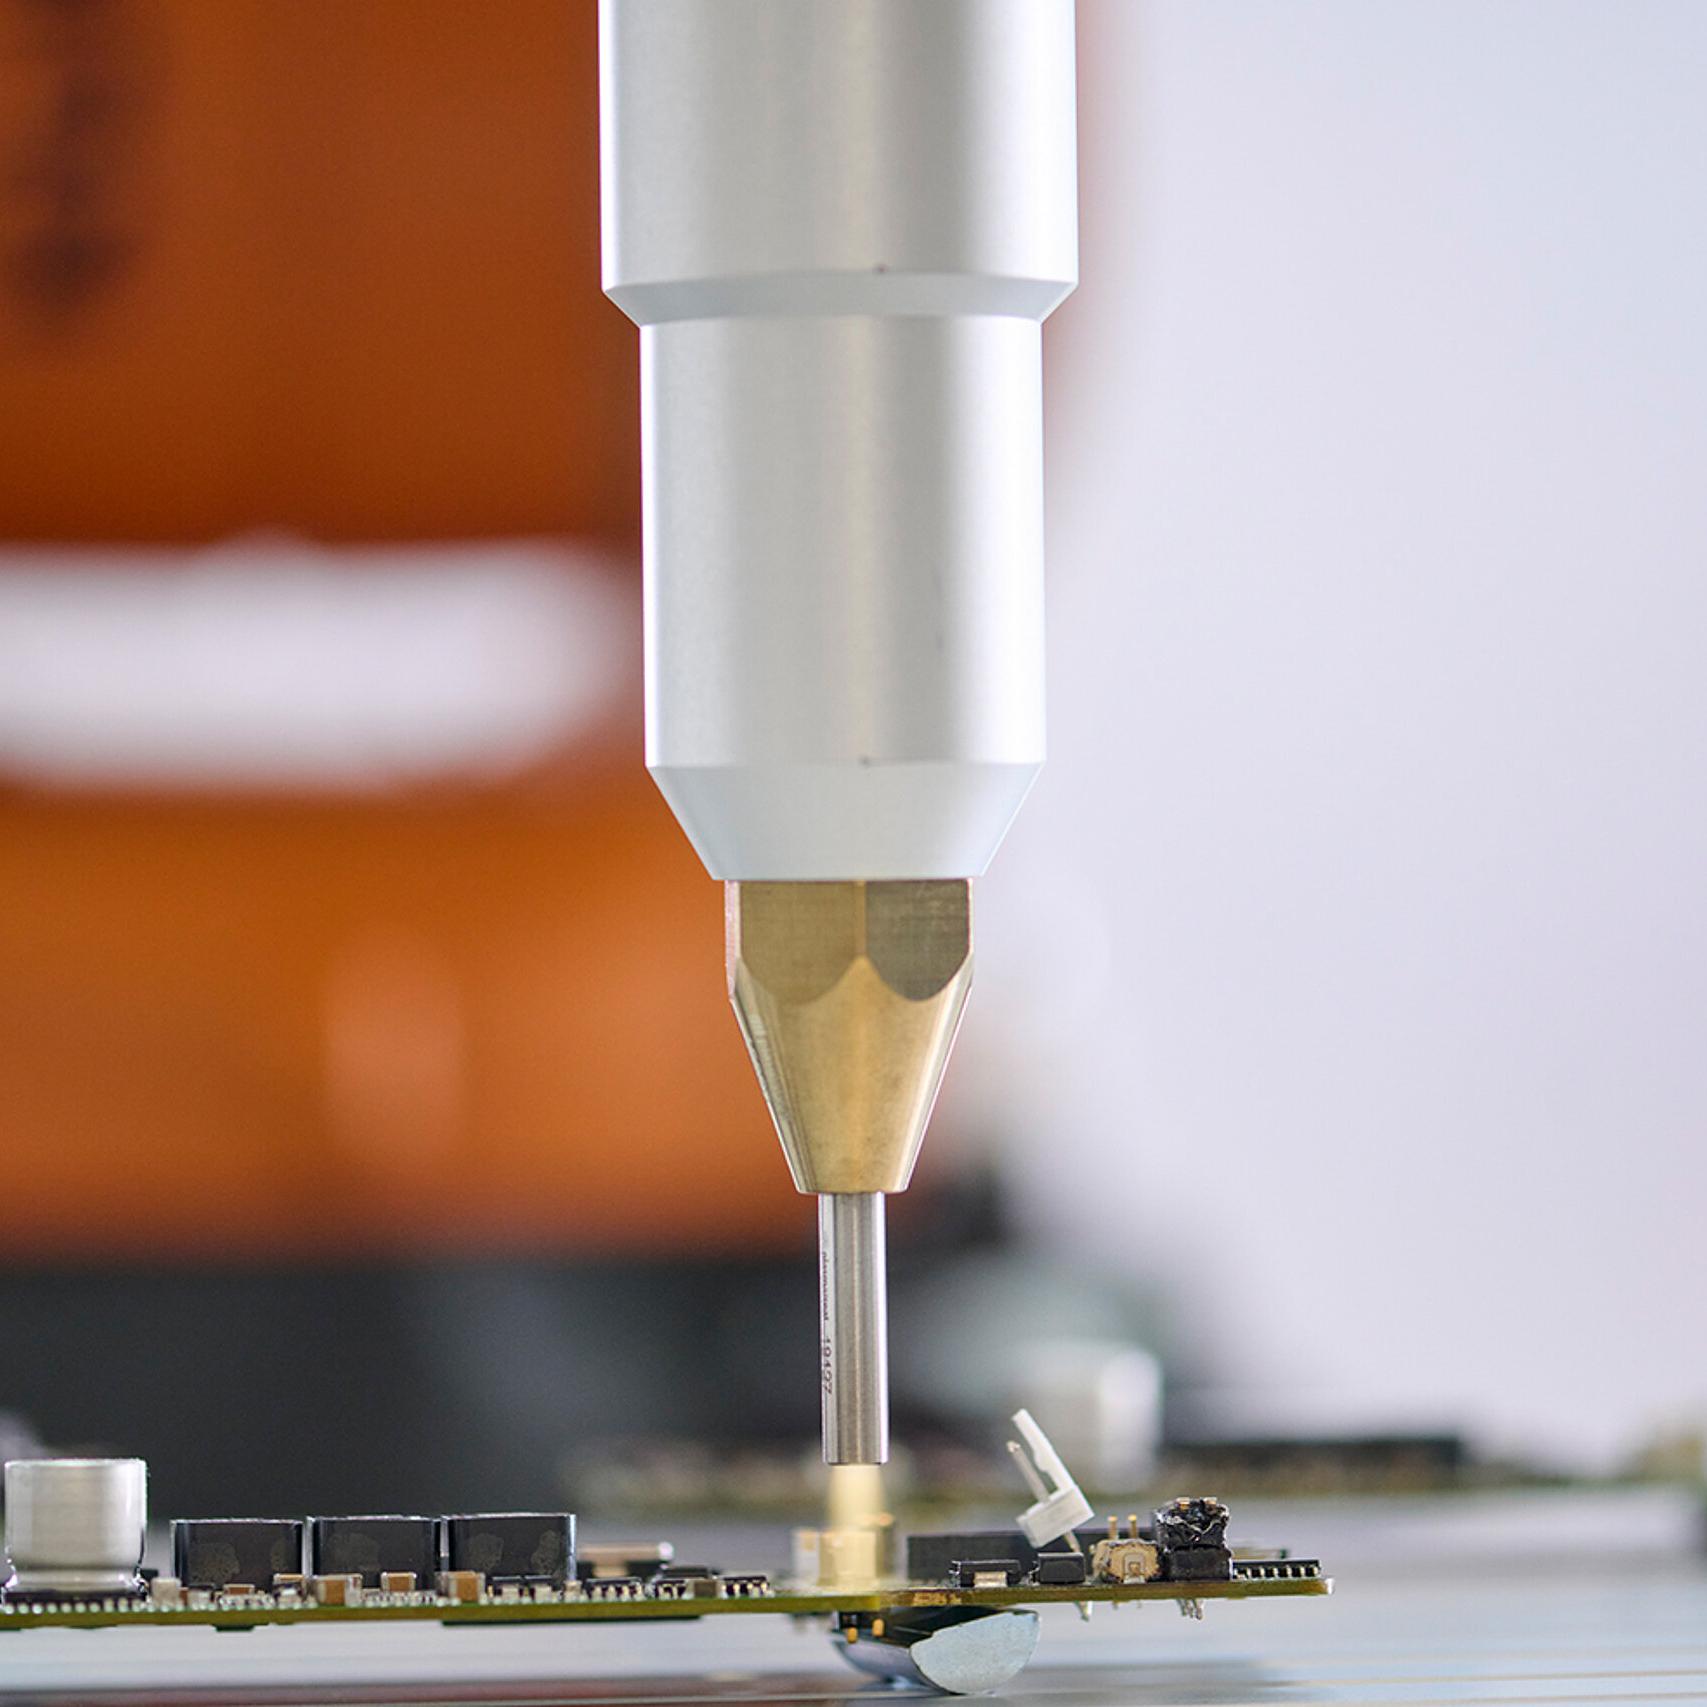
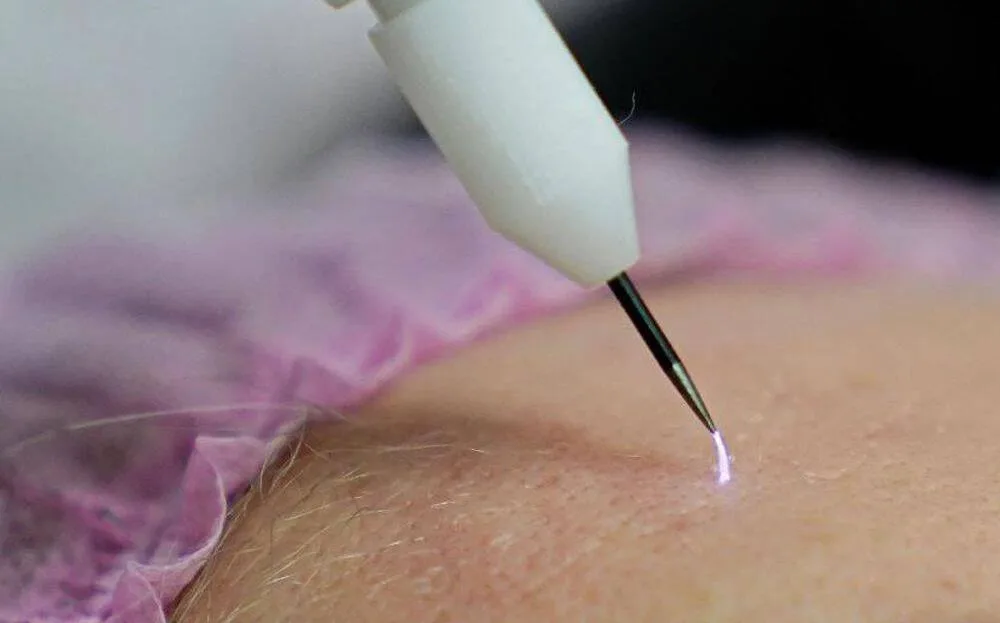
سیستمهای نازلدار (Plasma Jet) برای تیمار نقطهای یا اجسام با هندسه پیچیده مناسباند؛ میتوان آنها را روی بازوی ربات یا سیستم CNC نصب کرد. در مقابل، سیستمهای پنلمحور (Plasma Curtain یا Plate Electrode) برای تیمار سطوح تخت و پیوسته در خطوط نوار نقاله کارایی بالاتری دارند.
یک نوع سوم هم وجود دارد: محفظههای خلأ پایین (Low-Pressure Plasma Chamber) که برای استریلیزاسیون دستهای و تیمار عمقی قطعات با سطوح ناهموار استفاده میشوند، اما نیاز به زیرساخت پمپ خلأ دارند و درونخطی نیستند. انتخاب بین این پیکربندیها باید بر اساس هندسه قطعه، سرعت خط تولید و ماهیت فرآیند (پیوسته یا دستهای) انجام شود، نه صرفاً بر اساس قیمت یا برند.
نگهداری دورهای و نقاط رایج خرابی
سیستمهای پلاسمای سرد اگر درست نگهداری شوند دوام قابل قبولی دارند، اما چند نقطه آسیبپذیر مشخص دارند که باید برنامه سرویس دورهای حول آنها طراحی شود.
الکترودها، چه در سیستمهای DBD و چه در جتهای پلاسما، با گذشت زمان فرسوده میشوند. رسوب مواد روی سطح الکترود، تغییر فاصله خلأ الکتریکی و تخریب لایه دیالکتریک از رایجترین علل افت عملکرد هستند. بازرسی دورهای الکترودها و تمیزکاری طبق دستورالعمل سازنده ضروری است.
منبع تغذیه فرکانس بالا (HV Power Supply) نقطه دوم آسیبپذیری است. گرمای بیش از حد، نوسان ولتاژ ورودی و رطوبت بالا از عوامل اصلی خرابی آن هستند. بررسی دورهای اتصالات، فیلترهای ورودی هوا و سیستم خنککاری باید در تقویم سرویس گنجانده شود. در صورت وجود سیستم تزریق گاز (آرگون، هلیوم یا هوا)، شیرها و تنظیمکنندههای فشار هم نیاز به بررسی منظم دارند.
معیارهای تطابق با خط تولید موجود
یکی از مهمترین، و اغلب نادیدهگرفتهشدهترین، مراحل انتخاب، ارزیابی سازگاری این تجهیز با خط تولید موجود است. دستگاهی که مشخصات فنی خوبی دارد اما با چیدمان فعلی کارگاه سازگار نیست، به سرعت تبدیل به یک بار اضافه میشود.
چند معیار کلیدی برای این ارزیابی عبارتاند از:
- سرعت خط تولید در مقایسه با نرخ پردازش دستگاه پلاسما: اگر دستگاه نتواند با سرعت نوار نقاله همگام شود، به گلوگاه تبدیل میشود.
- ابعاد فیزیکی و فضای نصب: عرض، ارتفاع و روش نصب (ثابت یا متحرک) باید از ابتدا روشن باشد.
- پروتکل ارتباطی برای یکپارچهسازی با PLC یا سیستم کنترل مرکزی: ورودی/خروجی دیجیتال، پروتکل سریال یا شبکه صنعتی؟
- نیاز به گاز فرآیندی: اگر دستگاه به تزریق گاز خاص نیاز دارد، زیرساخت تامین گاز در کارگاه باید از قبل بررسی شود.
این معیارها را پیش از مذاکره قیمت بررسی کنید تا از هزینههای اضافی یکپارچهسازی غافلگیر نشوید.
نکات نهایی پیش از خرید
خرید این نوع تجهیز یک تصمیم فنی است، نه صرفاً یک خرید تجهیزات. چند توصیه عملی پیش از نهایی کردن انتخاب:
اگر سازنده یا تأمینکننده امکان تست کاربردی با ماده یا قطعه واقعی از خط تولید خودتان را میدهد، حتماً از این فرصت استفاده کنید. نتایج روی نمونه واقعی قابل اطمینانتر از هر بروشور فنی است. همچنین درباره پشتیبانی پس از فروش و دسترسی به قطعات یدکی، بهویژه الکترودها و منبع تغذیه، سؤال مشخص بپرسید.
در نهایت، اگر به سراغ سامانه پلاسمای سرد میآیید، این سؤال را از خودتان بپرسید: فرآیندی که میخواهید بهبود دهید، آیا با پلاسمای اتمسفری جتمحور قابل حل است یا به محفظه کامل نیاز دارد؟ پاسخ این سؤال، بخش بزرگی از مسیر انتخاب را روشن میکند. تیم فنی اسرا صنعت آماده بررسی شرایط خط تولید شما و ارائه پیشنهاد مناسب با کاربرد واقعی است.
سوالات متداول درباره سامانه پلاسمای سرد
تفاوت سامانه پلاسمای سرد اتمسفریک با سیستمهای تخلیه کرونا در آمادهسازی سطح چیست؟
تخلیه کرونا روی سطوح مسطح و در دمای محیط کارایی قابل قبولی دارد، اما توزیع یکنواختی پلاسما روی هندسههای پیچیده، لبهها و فرمهای سهبعدی ضعیف است. سامانه پلاسمای سرد اتمسفریک با جت پلاسما، امکان پوششدهی موضعی و کنترلشده را روی قطعات نامنظم فراهم میکند؛ بدون اثر «edge effect» که در کرونا باعث سوختگی لبه یا ضعف چسبندگی میشود.
چه مدت پس از فعالسازی پلاسما باید فرآیند پوششدهی یا چسبندگی انجام شود؟
پنجره زمانی فعالسازی سطح بسته به جنس ماده متفاوت است. برای پلیمرهایی مثل PP و PE معمولاً بین ۳۰ ثانیه تا چند دقیقه، و برای فلزات تا چند ساعت قابل قبول است. در خطوط تولید پرسرعت، سامانه را بلافاصله پیش از ایستگاه پوششدهی نصب کنید تا از افت کشش سطحی جلوگیری شود.
هزینه نگهداری سالانه و قطعات مصرفی این تجهیز چقدر است؟
اصلیترین قطعات مصرفی الکترودها و دیالکتریکهای محافظ هستند. بسته به ساعت کارکرد و گاز مصرفی، الکترودها هر ۱۵۰۰ تا ۳۰۰۰ ساعت نیاز به تعویض دارند. در سیستمهای با گاز خنثی (آرگون/نیتروژن)، عمر قطعات بهطور قابل توجهی بیشتر از مدلهای هوا-محور است. بودجه نگهداری سالانه را حدود ۵ تا ۱۲ درصد قیمت خرید تجهیز در نظر بگیرید.
کدام پیکربندی برای استریلیزاسیون بستهبندیهای حساس در صنایع دارویی مناسبتر است؟
برای بستهبندیهای دارویی و پزشکی، پیکربندی DBD (Dielectric Barrier Discharge) با گاز هلیوم یا مخلوط هلیوم-اکسیژن توصیه میشود. این پیکربندی دمای سطح را زیر ۴۰ درجه سلسیوس نگه میدارد و آسیبی به مواد حساس حرارتی نمیزند. مدلهای جت اتمسفریک برای درمان نقطهای و سطوح داخلی بستهبندیهای پیچیده انتخاب بهتری هستند.
چطور مطمئن شویم سامانه پلاسمای سرد با برق شبکه صنعتی کارگاه ما سازگار است؟
پیش از خرید سه پارامتر را از تأمینکننده بخواهید: ولتاژ ورودی (۳۸۰ یا ۴۰۰ ولت سهفاز)، محدوده فرکانس تخلیه (معمولاً ۱ تا ۱۰۰ کیلوهرتز) و حداکثر توان مصرفی لحظهای در استارت. نوسانات برق صنعتی بالای ۱۰ درصد میتواند به مبدل فرکانس آسیب بزند؛ نصب UPS خطتعاملی یا فیلتر هارمونیک را در نظر بگیرید.
در صورت افت کیفیت تخلیه پلاسما در خط تولید، اولین نقاطی که باید بررسی شوند کجاست؟
بهترتیب اولویت: آلودگی یا فرسودگی الکترود، رطوبت بالای گاز ورودی (بیش از نقطه شبنم منفی ۴۰)، و کاهش ولتاژ خروجی مبدل. اکثر خرابیهای ناگهانی ریشه در آلودگی الکترود با روغن یا ذرات معلق دارند. پایش آنلاین توان مصرفی در لاگ سامانه سریعترین راه تشخیص افت تدریجی عملکرد است.
کیانوش فرهمند –
با سلام و درود. ما قصد داریم از این سامانه جهت فعالسازی سطحی فیلمهای پلیمری بسیار حساس به دما (نظیر BOPP و PTFE پزشکی) و افزایش انرژی سطحی قبل از فرآیند لمیناسیون و پوششدهی استفاده کنیم. با توجه به حساسیت بالا به تخریب حرارتی، حداکثر افزایش دمای سطح (Bulk/Surface Temperature Rise) در مدتزمان عملیات پیوسته چقدر است؟ همچنین آیا سامانه مجهز به کنترلکنندههای جریان جرمی دیجیتال (MFC) جهت اختلاط دقیق گازهای فعال (آرگون/اکسیژن یا نیتروژن) میباشد و چه سطحی از افزایش تنش سطحی (Dyne Level) را تضمین میکنید؟ شرایط نصب، تست FAT/SAT و کالیبراسیون سورس پلاسما در محل خط تولید به چه صورت خواهد بود؟
واحد فنی و پشتیبانی اسرا تکنولوژی –
سلام و عرض احترام جناب آقای فرهمند؛
سامانه پلاسمای سرد طراحیشده بهطور ویژه بر پایه تکنولوژی تخلیه سد دیالکتریک (DBD) یا جت پلاسمای اتمسفری فرکانس رادیویی (RF/kHz) توسعه یافته و به دلیل عدم تعادل ترمودینامیکی (Non-Thermal Plasma)، انرژی الکتریکی صرفاً به شتابدهی الکترونها اختصاص مییابد؛ از این رو در سیکلهای فرآیندی استاندارد و حتی در پردازش مداوم، افزایش دمای سطح پلیمر کمتر از ۵ الی ۸ درجه سانتیگراد بوده و دمای سوبسترا از محدوده ۳۵ الی ۴۰ درجه سانتیگراد فراتر نخواهد رفت که تضمینکننده حفظ کامل خواص مکانیکی و ابعادی پلیمرهای فوقحساس مانند BOPP و PTFE است.
در پاسخ به پرسشهای تخصصی شما:
۱. سیستم تزریق و کنترل گاز: دستگاه مجهز به دو خط مستقل Mass Flow Controller (MFC) دیجیتال با کالیبراسیون صنعتی برای گازهای خنثی و فعال (مانند Ar، O2، N2 یا هوای خشک فشرده CDA) است که امکان تنظیم نسبت استوکیومتری اختلاط گازها را با دقت ۰.۱ sccm جهت تولید رادیکالهای هیدروکسیل و کربوکسیل فراهم میکند.
۲. انرژی سطحی: این اصلاح ساختار سطحی بدون تخریب ماتریس پلیمر، زاویه تماس (Contact Angle) قطره آب را تا زیر ۲۵ درجه کاهش داده و تنش سطحی را بسته به نوع پلیمر و گاز فرایند، از حدود ۳۰ داین به بیش از ۶۸ الی ۷۲ داین بر سانتیمتر (Dyne/cm) ارتقا میدهد.
۳. نصب، آموزش و آزمونهای تحویل: پس از انجام تستهای کارخانهای (FAT)، کارشناسان ارشد فنی در محل کارخانه شما آزمونهای پذیرش سایت (SAT) از جمله تستهای Dyne Ink و پایداری ژنراتور پلاسما را همراه با کالیبراسیون رسمی توان و جریان انجام داده و دوره کامل آموزش اپراتوری و متالورژی/شیمی سطح را به تیم R&D شما ارائه خواهند داد. کلیه ماژولها دارای ۱۲ ماه گارانتی بیقیدوشرط سختافزاری و ۱۰ سال خدمات تامین قطعات یدکی هستند.
با احترام،
پشتیبانی فنی آزمایشگاهی و R&D اسرا تکنولوژی