

توضیحات
انتخاب کوره ذوب القایی یکی از تصمیمهای جدی هر واحد ریختهگری است، نه به خاطر قیمت، بلکه به خاطر اثری که این تجهیز روی کل فرآیند تولید میگذارد. اگر ظرفیت اشتباه انتخاب شود، یا مشخصات برقی با شبکه کارگاه همخوانی نداشته باشد، هزینههای پنهانی بهمراتب بیشتر از قیمت دستگاه خواهد بود. این متن برای کسانی نوشته شده که میخواهند پیش از صدور سفارش، با چشم باز تصمیم بگیرند.
این کوره برای چه کارگاهی مناسب است؟
در ابتدا مشخص کنید که نیاز کارگاه شما چیست. بسیاری از واحدهای کوچک به اشتباه سراغ ظرفیتهای بالا میروند و برخی از واحدهای متوسط با تجهیز زیر ظرفیت گیر میکنند، هیچکدام از این دو حالت به نفع تولید نیست.
تفاوت نیاز ظرفیتهای کوچک (۵۰ تا ۵۰۰ کیلوگرم) با واحدهای بزرگ (۱ تا ۸ تن)
کارگاههایی که با سفارشات متنوع و حجمهای کم کار میکنند، مثلاً واحدهای ریختهگری صنایع خودروسازی قطعهمحور یا کارگاههای آلومینیومی ، معمولاً به کورههایی در بازه ۵۰ تا ۵۰۰ کیلوگرم نیاز دارند. این دسته از تجهیزات سریعتر راهاندازی میشوند، زمان چرخش ذوب کمتر است، و انعطاف برای تغییر آلیاژ بین دو شارژ بیشتر است.
در مقابل، واحدهایی که تولید پیوسته دارند و خط ریختهگریشان بر اساس ذوب مداوم طراحی شده، به کورههای ۱ تا ۸ تنی نیاز دارند. این واحدها معمولاً سیستم تغذیه پیوستهتری دارند و افت توقف هر بار راهاندازی مجدد برایشان گران تمام میشود. مدیریت حرارت در این مقیاس هم متفاوت است؛ زمان نگهداری دما اهمیت بیشتری پیدا میکند.
فلزاتی که میتوان با این تجهیز ذوب کرد: آهن، فولاد، آلومینیوم، مس
یک کوره القایی بهخودیخود بر اساس اصل القای الکترومغناطیسی کار میکند، پس در اصل میتواند هر ماده رسانای الکتریکی را گرم کند. اما در عمل، هر فلز دمای ذوب، مقاومت مخصوص و رفتار متفاوتی دارد. آهن و فولاد نیاز به دمای بالاتری نسبت به آلومینیوم دارند؛ آلومینیوم با وجود دمای ذوب پایینتر، به مدیریت دقیقتر دما نیاز دارد تا اکسیداسیون کنترل شود. مس هم رسانای برق خوبی است و رفتار القایی متفاوتی در مقایسه با فولاد دارد. پیش از خرید، باید به سازنده اعلام شود که قرار است با چه فلزی کار شود؛ چون طراحی بوته، نوع آستر نسوز و تنظیمات فرکانسی باید با فلز هدف تطبیق داشته باشند.
انتخاب نوع فلز و شرایط ذوب تنها بر کیفیت مذاب تأثیر نمیگذارد؛ خواص نهایی بسیاری از قطعات فلزی به فرآیندهای بعدی مانند عملیات حرارتی نیز وابسته است. برای انجام عملیات حرارتی دقیق روی قطعات و آلیاژهای حساس، استفاده از کوره خلأ ۲۰۰۰ درجه میتواند شرایط کنترلشدهای را فراهم کند. در قطعاتی که باید در برابر سایش، خوردگی یا دمای بالا مقاومت کنند، اصلاح خواص سطح نیز میتواند نقش مهمی در افزایش عمر کاری داشته باشد.

مشخصات فنی که پیش از خرید باید بدانید
وقتی دو کوره با ظرفیت یکسان مقایسه میشوند، اعداد توان، فرکانس و راندمان حرارتی مهمترین پارامترهایی هستند که نباید صرفاً در کاتالوگ باقی بمانند.
توان مصرفی و نوع تغذیه برق مورد نیاز
اولین چیزی که باید با واحد برق کارگاه هماهنگ شود، توان مصرفی دستگاه و نوع تغذیه است. کورههای القایی صنعتی عموماً به برق سهفاز با ولتاژ و فرکانس استاندارد شبکه نیاز دارند، اما ترانسفورماتور ورودی، اندازه کابلکشی و ظرفیت فیوز باید متناسب با اوج مصرف دستگاه در لحظه راهاندازی باشند. در کارگاههایی که چند دستگاه موازی کار میکنند، محاسبه بار همزمان ضروری است.
فرکانس کاری و تأثیر آن بر عمق نفوذ و یکنواختی ذوب
فرکانس کاری کوره مستقیماً بر عمق نفوذ جریان القایی در فلز اثر میگذارد. فرکانسهای پایینتر نفوذ عمیقتری دارند و برای ذوبهای با حجم بالا مناسبتر هستند. فرکانسهای بالاتر برای ذوب قطعات کوچکتر یا آلیاژهایی با مقاومت ویژه خاص مفیدترند. همچنین فرکانس روی شدت همزدن مذاب هم تأثیر دارد ، همزدن خوب یکنواختی ترکیب آلیاژی را بهتر میکند، اما اگر کنترل نشود، میتواند باعث پاشش مذاب شود.
راندمان حرارتی و زمان رسیدن به دمای ذوب
راندمان حرارتی عملی یک کوره القایی به عوامل متعددی بستگی دارد: وضعیت آستر نسوز، میزان شارژ بوته، کیفیت مواد اولیه شارژ شده و نوع فلز. عدد راندمانی که سازنده اعلام میکند معمولاً در شرایط بهینه است. زمان رسیدن به دمای ذوب هم باید با نیاز چرخه تولید کارگاه تطبیق داشته باشد؛ اگر خط تولید هر [X] دقیقه به یک بار ذوب نیاز دارد، این پارامتر باید پیش از خرید تأیید شود.
نقاط ضعفی که معمولاً نادیده گرفته میشوند
کوره القایی یک تجهیز قابل اعتماد است، اما محدودیتهایی دارد که اگر از ابتدا در نظر گرفته نشوند، در میانه تولید خودشان را نشان میدهند.
محدودیتهای دمایی بوته و عمر آستر نسوز
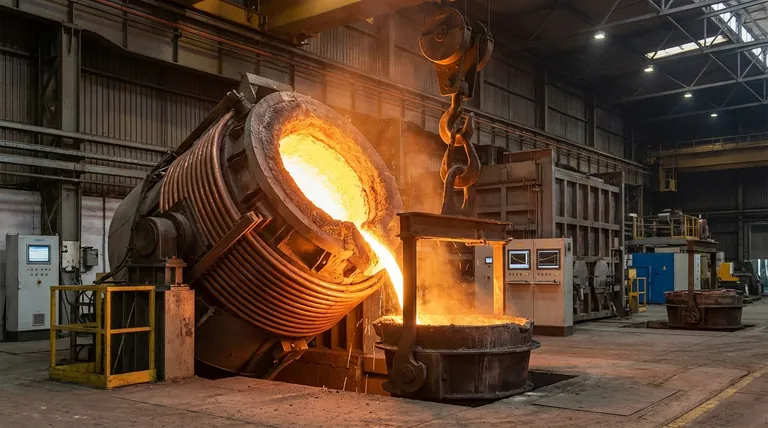
آستر نسوز بوته یک مصرفی است، نه یک قطعه دائمی. عمر آن به نوع فلز ذوبشده، دمای کاری، سرعت رسیدن به دما و تعداد سیکلهای گرم-سرد بستگی دارد. در فرآیندهایی که به دماهای بسیار بالا و مقاومت بیشتر در برابر شرایط حرارتی نیاز دارند، استفاده از بوتههای سرامیکی تخصصی مانند بوته زیرکونیا ۲۴۰۰ درجه نیز میتواند مطرح باشد.
حساسیت به کیفیت برق ورودی و نوسانات شبکه
کورههای القایی نسبت به نوسانات ولتاژ و هارمونیکهای شبکه حساسیت دارند. در مناطق صنعتی که چند واحد به یک ترانس مشترک وصلند، اوج مصرف یک کارگاه میتواند کیفیت برق کارگاه مجاور را تحت تأثیر بگذارد. نصب سیستمهای محافظ ولتاژ و در برخی موارد فیلترهای هارمونیکی، جزء ضروری نصب است، نه اختیاری.
اثر ظرفیت شارژ ناقص بر عملکرد القا
کوره القایی بهترین عملکرد را وقتی بوته نزدیک به ظرفیت اسمی پر باشد، نشان میدهد. شارژ ناقص ، مثلاً کمتر از ۵۰ درصد ، میتواند راندمان القا را کاهش دهد، توزیع حرارت را نامنظم کند، و در برخی طراحیها فشار غیرعادی روی مدار تبدیل توان ایجاد کند. این نکته در کارگاههایی که ذوبهای کوچک متعدد دارند باید جدی گرفته شود.
سازگاری با تجهیزات جانبی کارگاه
موفقیت عملیاتی کوره به این بستگی دارد که چقدر با بقیه تجهیزات کارگاه هماهنگ باشد.
واحد خنککننده آب (چیلر): ظرفیت و دمای لازم
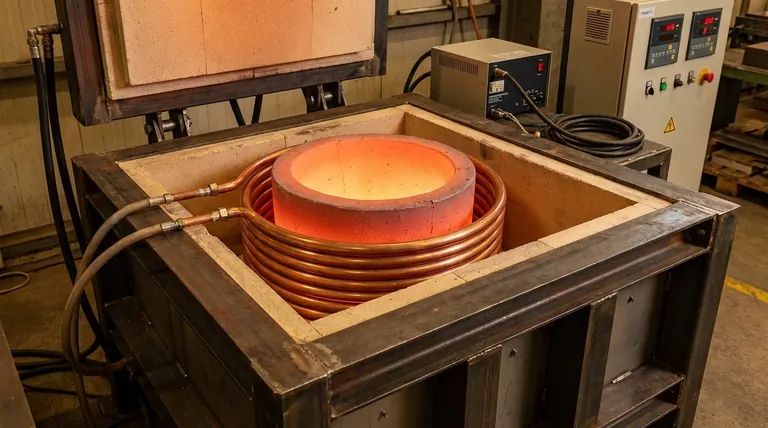
سیمپیچ القایی و برخی اجزای برقی کوره نیاز به خنککاری پیوسته با آب دارند. چیلر یا برج خنککن باید ظرفیت دبی و دمایی کافی داشته باشد. اگر دمای آب ورودی از حد مجاز بالاتر برود، سیستم حفاظتی کوره ممکن است بهصورت خودکار دستگاه را متوقف کند و این در میان تولید خسارتبار است. ظرفیت چیلر باید با گرمای دفعی کوره در بدترین شرایط کار متناسب باشد.
اتصال به سیستم تغذیه خودکار یا بارگیری دستی
برخی واحدها از سیستم تغذیه خودکار قراضه یا شمش استفاده میکنند. در این حالت، کوره باید از نظر مکانیکی و ارتباطی با این سیستم سازگار باشد. بارگیری دستی هم نیاز به فضای کافی دور کوره و تجهیزات جابجایی مناسب دارد. طراحی layout کارگاه باید همزمان با انتخاب کوره انجام شود، نه بعد از نصب.
یکپارچهسازی با سیستم کنترل PLC کارگاه
اگر کارگاه از یک سیستم کنترل مرکزی PLC استفاده میکند، کوره باید بتواند با آن ارتباط برقرار کند. پروتکلهای ارتباطی، نوع سیگنالهای I/O و قابلیت مانیتورینگ از راه دور از مواردی هستند که باید پیش از سفارش با سازنده مشخص شوند. ادغام نادرست این بخش معمولاً بعد از نصب هزینهبر و زمانبر است.
برنامه سرویس دورهای که نباید از آن غافل شد
بازرسی و تعویض آستر نسوز بوته
بازرسی بصری آستر نسوز باید بعد از هر چند سیکل کاری انجام شود. ترکهای سطحی، ریزش بخشهایی از آستر، یا تغییر رنگ غیرعادی جداره بوته میتوانند نشانههای اولیه خرابی باشند. تعویض آستر نسوز باید طبق دستورالعمل سازنده و در بازههای زمانی مشخص انجام شود ، نه فقط وقتی خرابی آشکار شده است. تأخیر در این کار میتواند به سیمپیچ القایی که پشت آستر قرار دارد آسیب برساند.
کنترل دورهای کابلهای القایی و اتصالات آببندی
کابلهای القایی در معرض حرارت، ارتعاش و جریان بالا هستند. بررسی دورهای عایقبندی آنها و اطمینان از سفتی اتصالات برقی ضروری است. اتصالات آببندی مدار خنککاری هم باید از نظر نشتی و خوردگی بررسی شوند؛ نشت آب به داخل سیمپیچ یکی از جدیترین خرابیهایی است که میتواند رخ دهد.
کالیبراسیون سنسورهای دما و فشار
سنسورهای دما و فشار در سیستم خنککاری و کنترل کوره، اگر کالیبره نباشند، دادههای نادرست به سیستم حفاظتی میدهند. این یعنی یا دستگاه در شرایط واقعاً بحرانی زنگ خطر نمیزند، یا در شرایط سالم بهاشتباه توقف میکند. کالیبراسیون دورهای این سنسورها باید در برنامه PM کارگاه جای داشته باشد.
چکلیست نهایی پیش از صدور سفارش
قبل از اینکه سفارش نهایی صادر شود، بررسی موارد زیر میتواند از بسیاری از مشکلات بعدی جلوگیری کند. این فهرست برای هر واحدی که میخواهد کوره ذوب القایی ۵۰ کیلوگرم تا ۸ تن تهیه کند، یک نقطه شروع عملی است:
- ظرفیت واقعی مورد نیاز بر اساس نیاز روزانه تولید محاسبه شده باشد، نه بر اساس حداکثر ظرفیت تئوریک.
- نوع فلز یا آلیاژ هدف و دمای ذوب مورد نیاز به سازنده اعلام شده باشد.
- وضعیت برق کارگاه (ظرفیت ترانسفورماتور، کیفیت ولتاژ، وجود هارمونیک) ارزیابی شده باشد.
- ظرفیت چیلر یا سیستم خنککاری موجود با نیاز کوره تطبیق داده شده باشد.
- فضای نصب، مسیر کابلکشی برق و لولهکشی آب از پیش طراحی شده باشند.
- سازگاری با سیستم PLC کارگاه (در صورت وجود) بررسی شده باشد.
- برنامه آموزش اپراتور و سرویس اولیه با سازنده هماهنگ شده باشد.
- در مورد تأمین آستر نسوز یدکی و قطعات مصرفی توافق اولیه صورت گرفته باشد.
هر موردی که پیش از نصب مشخص نشود، احتمالاً بعد از نصب بهصورت یک مشکل عملیاتی ظاهر میشود.
تیم فنی اسرا صنعت آماده است تا پیش از هر تصمیمی، نیاز واقعی کارگاه شما را بررسی کند و بر اساس مشخصات خط تولید، نوع فلز و ظرفیت مورد نیاز، راهنمایی فنی دقیق ارائه دهد. برای مشاوره تخصصی و بررسی شرایط کارگاهتان، همین حالا با ما تماس بگیرید.
سوالات متداول درباره کوره ذوب القایی ۵۰ کیلوگرم تا ۸ تن
- تفاوت کوره القایی با کوره قوس الکتریکی در واحدهای زیر ۵۰۰ کیلوگرم چیست؟
عمر مفید آستر نسوز به شدت به نوع فلز ذوبشده، دمای کاری، سرعت رسیدن به دما و کیفیت مواد نسوز مصرفی بستگی دارد و از کارگاهی به کارگاه دیگر میتواند تفاوت زیادی داشته باشد. شوک حرارتی ناشی از شارژ سرد و خیس، تغییر ناگهانی نوع فلز بدون پخت مجدد، و استفاده از مواد نسوز بیکیفیت مهمترین عوامل کاهش عمر هستند. برای برآورد دقیق عمر آستر متناسب با شرایط کارگاه شما، بهتر است با تیم فنی مشورت کنید. - چرا بعد از چند ماه کار، توان ذوب افت محسوسی پیدا میکند؟
رایجترین دلیل، فرسایش تدریجی آستر نسوز بوته است که ضخامت مؤثر آن کاهش مییابد و فاصله بین سیمپیچ القایی و شارژ افزایش پیدا میکند. دلیل دوم ممکن است رسوب آهک یا اکسید فلزی روی سیمپیچهای خنککاری آب باشد که انتقال حرارت را مختل میکند. بررسی دورهای ضخامت آستر و کیفیت آب چیلر این مشکل را پیش از بروز جدی شناسایی میکند. - عمر مفید آستر نسوز بوته چقدر است و چه عواملی آن را کاهش میدهد؟
در شرایط کاری نرمال، آستر نسوز یک بوته ۵۰۰ کیلوگرمی بین ۸۰ تا ۱۵۰ ذوب عمر دارد. شوک حرارتی ناشی از شارژ سرد و خیس، تغییر ناگهانی نوع فلز بدون پخت مجدد، و استفاده از مواد نسوز بیکیفیت مهمترین عوامل کاهش عمر هستند. برای بوتههای بزرگتر (۳ تا ۸ تن)، رسیدن به ۲۰۰ ذوب با مدیریت صحیح پخت اولیه کاملاً دستیافتنی است. - کدام مدل برای کارگاهی که هم آلومینیوم و هم چدن ذوب میکند مناسبتر است؟
ذوب همزمان دو فلز با نقطه ذوب و چگالی متفاوت، نیاز به بوتههای جداگانه و ترجیحاً یک منبع تغذیه دوگانه دارد. کورههای القایی با باسبار مشترک و دو بوته مجزا برای این کاربرد طراحی شدهاند. اما اگر بودجه محدود است، انتخاب یک کوره با ظرفیت میانی (مثلاً ۵۰۰ کیلوگرم) و تعویض بوته بین دو آلیاژ، با رعایت پروتکلهای تمیزکاری، راهحل جایگزین مقرونبهصرفهای است. - هزینه برق ماهانه یک کوره ۵۰۰ کیلوگرمی در شیفت کاری معمول چقدر میشود؟
یک کوره القایی ۵۰۰ کیلوگرمی معمولاً توانی بین ۲۵۰ تا ۳۵۰ کیلووات مصرف میکند. با احتساب ۸ ساعت کار روزانه و ۲۵ روز کاری در ماه، مصرف ماهانه حدود ۵۰ هزار تا ۷۰ هزار کیلوواتساعت خواهد بود. این عدد با نرخ برق صنعتی و ساعات اوج مصرف تغییر میکند؛ بنابراین تعرفه تشویقی ساعات کمباری شبکه میتواند هزینه را تا ۳۰ درصد کاهش دهد. - چطور میتوان فهمید که نوسان برق شبکه به اینورتر کوره آسیب زده است؟
علائم اولیه معمولاً شامل خاموش شدنهای ناگهانی کوره بدون خطای مشخص، گرمای غیرعادی کابینت کنترل، و نوسان در توان خروجی روی پنل است. در موارد جدیتر، ترانزیستورهای IGBT یا تایریستورهای مدار اینورتر دچار خرابی میشوند. نصب یوپیاس صنعتی یا فیلتر هارمونیک در ورودی برق، مقرونبهصرفهترین راه پیشگیری از این خسارتها است.
دیدگاهها
هیچ دیدگاهی برای این محصول نوشته نشده است.