توضیحات
گرافیت ایزواستاتیک چیست و چرا از گرافیت معمولی متمایز است
وقتی یک قطعه گرافیتی زیر بار حرارتی یا مکانیکی ترک میخورد یا زودتر از موعد فرسوده میشود، اغلب مشکل از جنس ماده است، نه از طراحی قطعه. گرافیت ایزواستاتیک دقیقاً برای رفع همین نقطه ضعف توسعه یافته است.
گرافیت معمولی با روش اکستروژن یا قالبگیری تکمحوری تولید میشود. در این فرآیند، ذرات کربن در جهت عمود بر فشار تمایل به ردیف شدن دارند و ساختاری ناهمگون به وجود میآید. نتیجه؟ خواص مکانیکی و حرارتی ماده در جهتهای مختلف با هم فرق دارند. این ناهمگونی در کاربردهای دقیق، مشکلساز است.
در روش ایزواستاتیک، فشار از همه جهات بهطور یکنواخت اعمال میشود. این کار تراکم یکسانی در تمام نقاط بلوک ایجاد میکند. ریزساختار حاصل همگونتر، متراکمتر و با اندازه دانه ریزتری است. همین تفاوت ساختاری باعث میشود این ماده در برابر شوک حرارتی، سایش و اکسیداسیون عملکرد بهتری از خود نشان دهد. برای صنایعی که با دماهای بالا، چرخههای حرارتی مکرر یا دقت ابعادی بالا سروکار دارند، این تفاوت کاملاً محسوس است.
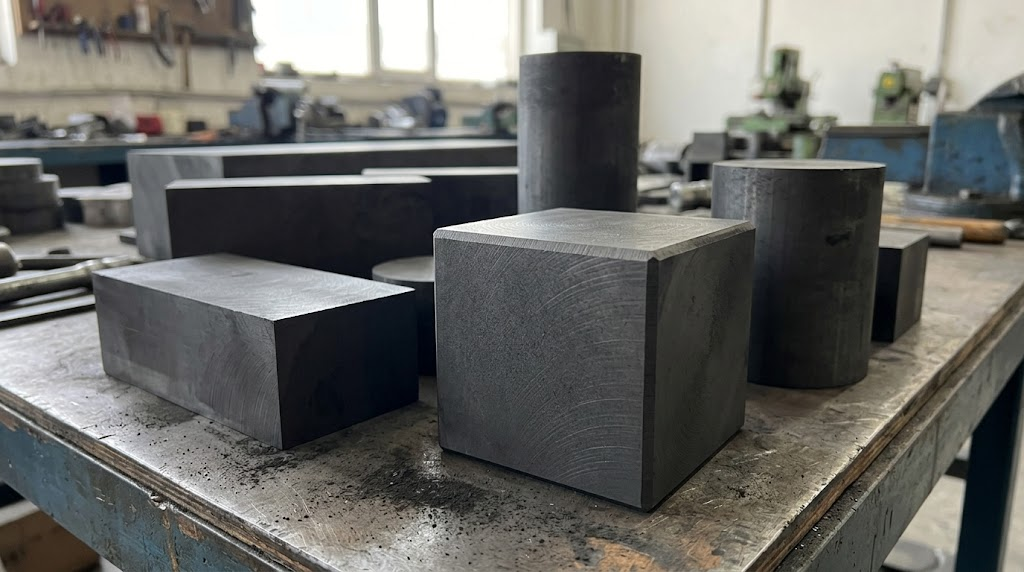
فرآیند تولید و تأثیر آن بر خواص مکانیکی
شناخت فرآیند تولید به خریدار کمک میکند بفهمد چرا دو قطعه ظاهراً مشابه از گرافیت، عملکرد متفاوتی دارند. مسیر تولید مستقیماً روی تخلخل، استحکام و رفتار حرارتی ماده اثر میگذارد.
تفاوت فشار گذاری ایزواستاتیک با اکستروژن در ریزساختار نهایی
در اکستروژن، خمیر کربنی از یک دهانه عبور میکند. جهت جریان ماده باعث میشود ذرات گرافیت در راستای اکستروژن تراز شوند. بلوک نهایی در جهت موازی با محور اکستروژن خواص متفاوتی نسبت به جهت عمود دارد. این ناهمسانگردی یا آنیزوتروپی در قطعاتی که تحت بار چند جهته هستند، منشا خرابی زودرس میشود.
در فشار گذاری ایزواستاتیک، پودر کربن داخل یک محفظه انعطافپذیر قرار میگیرد و فشار هیدرواستاتیک بهصورت یکنواخت از همه سطوح اعمال میشود. ذرات بدون جهتگیری ترجیحی فشرده میشوند. بعد از این مرحله، بلوک از طریق پخت و گاهی آغشتهسازی مجدد با قیر، تراکم نهایی خود را پیدا میکند.
ریزساختار حاصل تخلخل پایینتر، اندازه دانه ریزتر و توزیع یکنواختتر دارد. استحکام خمشی و فشاری بالاتر میرود. مقاومت در برابر اکسیداسیون بهتر میشود. این ویژگیها در کاربردهایی مثل الکترود EDM یا قالبهای ریختهگری که دقت ابعادی حرف اول را میزند، اهمیت عملیاتی مستقیم دارند.
کاربردهای صنعتی: کجا این ماده واقعاً به کار میآید
این ماده در طیف گستردهای از صنایع استفاده میشود، اما ارزش واقعی آن در کاربردهایی نمایان میشود که گرافیت معمولی از پس شرایط برنمیآید. سه حوزهای که بیشترین تقاضا را دارند، به شرح زیر است.
کاربرد در EDM، ریختهگری پیوسته و کورههای القایی
در ماشینکاری تخلیه الکتریکی (EDM)، الکترود باید شکل دقیقی داشته باشد و در حین فرآیند کمترین فرسایش را تجربه کند. ریزساختار همگون این ماده سطح تخلیه یکنواختتری ایجاد میکند و دقت ابعادی قالب نهایی را بالا میبرد. فرسایش الکترود نسبت به انواع معمولی کمتر است.
در ریختهگری پیوسته، قالبهای گرافیتی با مذاب فلزی در تماس مستقیم هستند. مقاومت حرارتی بالا، ضریب انبساط حرارتی پایین و سطح صیقلیپذیر، سه ویژگیای هستند که در این کاربرد تعیینکنندهاند. کیفیت سطح شمش خروجی مستقیماً به کیفیت داخلی قالب وابسته است.
در کورههای القایی، قایقها و بوتههای گرافیتی باید چرخههای دمایی مکرر را بدون ترکخوردگی تحمل کنند. مقاومت در برابر شوک حرارتی در اینجا حیاتی است. این ماده با ساختار متراکم و همگون خود، عمر سرویسدهی پایدارتری در این شرایط دارد.
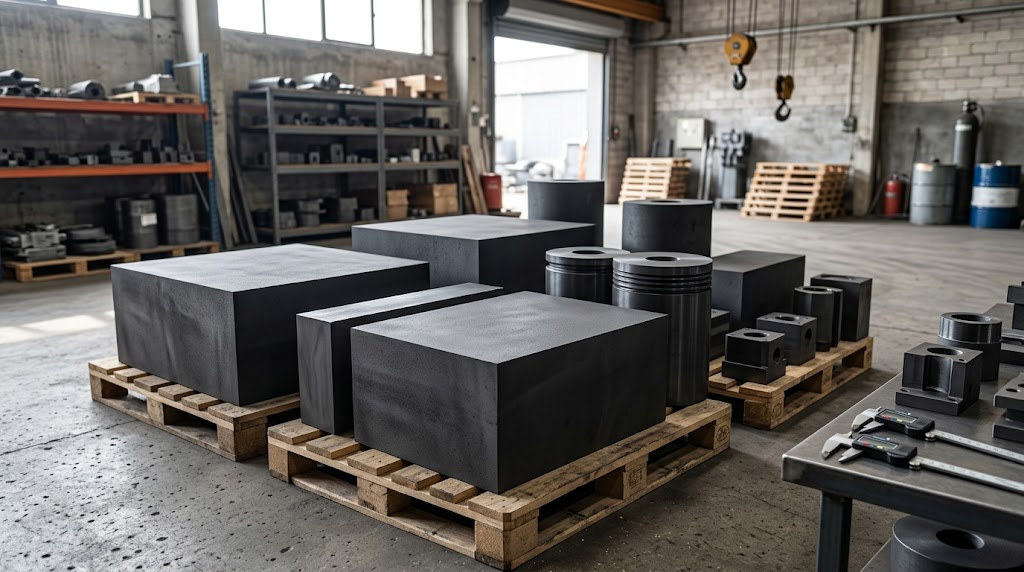
مشخصات فنی که پیش از انتخاب باید بررسی کنید
انتخاب گرافیت صنعتی صرفاً بر اساس نام برند یا قیمت، ریسک بالایی دارد. چند پارامتر فنی هستند که باید پیش از هر تصمیمی روی دیتاشیت بررسی شوند.
چگالی یکی از مهمترین شاخصهاست. چگالی بالاتر معمولاً نشاندهنده تخلخل کمتر و ساختار فشردهتر است. مقاومت خمشی و فشاری نشان میدهد قطعه چقدر بار مکانیکی را تحمل میکند. مقاومت الکتریکی در کاربردهای EDM و الکترودی اهمیت مستقیم دارد. ضریب انبساط حرارتی پایین، تغییر ابعاد در دمای بالا را کنترل میکند و در قالبسازی حیاتی است.
اندازه دانه هم پارامتری است که اغلب نادیده گرفته میشود. در EDM، اندازه دانه ریزتر کیفیت سطح بهتری ایجاد میکند. برای ماشینکاری قطعات با جزئیات ظریف، دانهبندی ریز الزامی است. در کاربردهای ساختاری که نیاز به دقت ابعادی کمتری دارند، دانهبندی درشتتر با هزینه پایینتر گزینه معقولتری است. همیشه دیتاشیت گرید مورد نظر را از سازنده درخواست کنید و اعداد را با شرایط کاربرد خود تطبیق دهید.
معیارهای انتخاب گرید مناسب برای هر کاربرد
گریدهای مختلف این ماده برای شرایط کاری متفاوت طراحی شدهاند. انتخاب گرید اشتباه، حتی اگر از بهترین سازنده باشد، به مشکل میانجامد.
اولین سوال این است: دمای کاری محیط چقدر است؟ برخی گریدها برای دماهای بسیار بالا (بالاتر از ۲۰۰۰ درجه سانتیگراد) بهینه شدهاند. دومین سؤال: آیا قطعه در معرض اکسیداسیون است؟ محیطهای اکسیداتیو به گریدهایی با ساختار متراکمتر یا پوششهای حفاظتی نیاز دارند. سومین نکته دقت ابعادی مورد نیاز است. برای ماشینکاریهای دقیق، گریدهای با دانهبندی ریز ضروری است.
فشارهای مکانیکی وارد بر قطعه را هم در نظر بگیرید. در کاربردهایی که قطعه تحت ضربه یا بارگذاری ناگهانی است، استحکام ضربهای ملاک میشود. هزینه ماشینکاری هم در معادله نهایی تاثیر دارد؛ برخی گریدها ماشینکاری راحتتری دارند و هزینه پردازش را پایین میآورند. انتخاب نهایی باید ترکیبی از این پارامترها باشد، نه تکیه صرف به یک ویژگی.
نگهداری، ماشینکاری و نکات کارگاهی
حتی بهترین گرید انتخابشده، اگر در مرحله ماشینکاری یا نگهداری درست رفتار نشود، عملکرد مطلوبی نخواهد داشت.
در ماشینکاری، گرافیت مادهای شکننده است و با فلز رفتار متفاوتی دارد. توصیه میشود از ابزارهای تیز با زاویه آزاد مناسب استفاده شود. پرداخت نهایی با سرعت برشی مناسب کیفیت سطح را بهبود میدهد. گرد گرافیت رسانا و نسبتاً ریز است؛ استفاده از سیستم مکش گرد در محیط کارگاه ضروری است، هم برای سلامت اپراتور و هم برای جلوگیری از آسیب به تجهیزات الکتریکی مجاور.
در نگهداری، این ماده باید در محیط خشک نگهداری شود. رطوبت جذبشده میتواند در کاربردهای دمای بالا باعث ترک شود. قطعات انبار شده را از تماس مستقیم با زمین دور نگه دارید. اگر قطعه مدت طولانی انبار میشود، بستهبندی مناسب از آلودگی سطحی جلوگیری میکند. بررسی دورهای قطعات در سرویس هم توصیه میشود؛ ترکهای سطحی اگر زود شناسایی شوند، قبل از اینکه باعث خرابی کامل قطعه شوند، قابل مدیریت هستند.
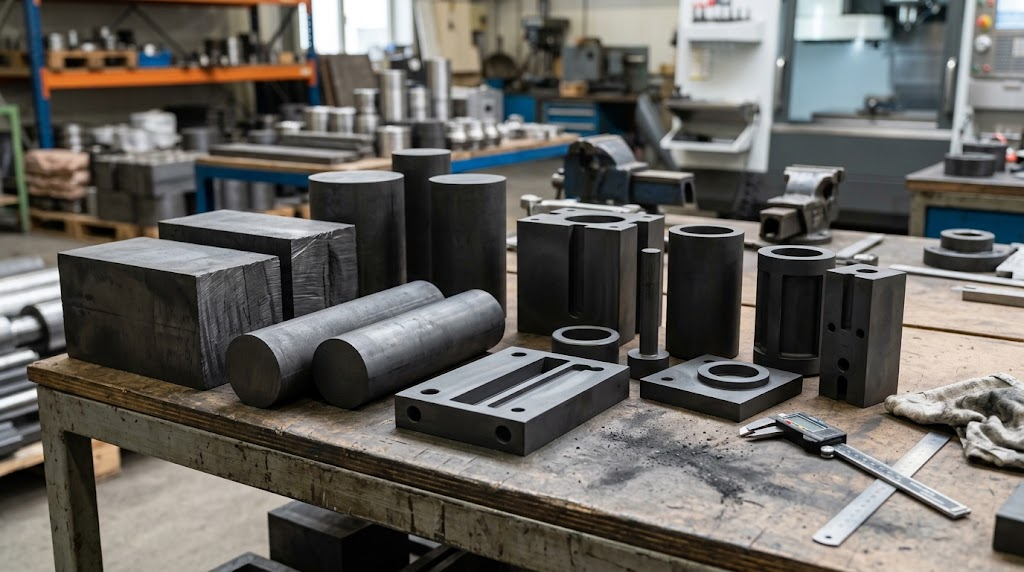
نکات نهایی پیش از خرید
پیش از ثبت سفارش، چند نکته عملی وجود دارد که میتواند از بروز مشکلات رایج جلوگیری کند.
اول از همه، مشخصات فنی دقیق کاربرد خود را مکتوب کنید: دمای کاری، نوع محیط (اکسیداتیو یا خنثی)، نیاز ابعادی، و نوع بارگذاری. این اطلاعات را به تأمینکننده بدهید تا گرید مناسب پیشنهاد دهد. خریداری که فقط بر اساس قیمت تصمیم میگیرد، اغلب با هزینههای بالاتر در دوره بهرهبرداری روبهرو میشود.
درخواست گواهی آنالیز (Certificate of Analysis) از سازنده یا تأمینکننده را جدی بگیرید. این سند باید شامل پارامترهایی مثل چگالی، مقاومت خمشی، مقاومت فشاری، مقاومت الکتریکی و اندازه دانه باشد. اگر تأمینکننده نمیتواند این مستندات را ارائه دهد، ریسک خرید بالا میرود.
گرافیت ایزواستاتیک یک ماده استراتژیک در صنایع دقیق است. انتخاب درست آن نیاز به شناخت همزمان کاربرد، مشخصات فنی و تأمینکننده معتبر دارد. اسرا صنعت آماده است تا در انتخاب گرید مناسب برای کاربرد شما راهنمایی فنی ارائه دهد.
سوالات متداول درباره گرافیت ایزواستاتیک
تفاوت عملکرد گرافیت ایزواستاتیک با گرافیت اکسترودشده در الکترود EDM چیست؟
گرافیت ایزواستاتیک ریزساختار یکنواختتری دارد؛ اندازه دانه معمولاً زیر ۵ میکرون است. همین تراکم یکنواخت باعث میشود سطح ماشینکاریشده صافتر، فرسایش الکترود کمتر و دقت ابعادی قالب بالاتر باشد. در EDM دقیق، گرافیت اکسترودشده بهدلیل ساختار لایهای، پاسخ جهتگیریشده دارد و در مقاطع نازک ترک برمیدارد.
عمر مفید الکترود گرافیت ایزواستاتیک در مقایسه با مس چقدر است؟
در اکثر کاربردهای EDM فرزی، گرافیت ایزواستاتیک نرخ فرسایش ۳ تا ۵ برابر کمتر از مس دارد و ماشینکاریاش سریعتر است. اما در EDM وایرکات یا جاهایی که پرداخت آینهای لازم است، مس هنوز برتری دارد. انتخاب به Ra مورد نیاز و نرخ برداشت مواد بستگی دارد، نه یک قانون ثابت.
چطور بفهمیم گرید انتخابشده برای دمای کاری کوره القایی ما کافی است؟
سه پارامتر را با هم بررسی کن: دمای کاری مداوم، نوع اتمسفر کوره (اکسید کننده یا خنثی) و شوک حرارتی هنگام بارگذاری. ضریب انبساط حرارتی پایین و مقاومت به شوک حرارتی بالا مهمترین معیارها هستند. گریدهای با تخلخل زیر ۱۲٪ و مقاومت خمشی بالای ۴۰ MPa برای اکثر کورههای القایی فلزات غیرآهنی کافیاند.
هزینه ماشینکاری گرافیت ایزواستاتیک چقدر از قیمت خرید بلوک بالاتر میرود؟
در قطعات پیچیده با تلرانس زیر ۰.۰۵ میلیمتر، هزینه ماشینکاری میتواند ۲ تا ۴ برابر قیمت بلوک خام باشد. گردوغبار گرافیت ساینده است و ابزار الماسه یا کاربیدی میخواهد. سیستم مکش اختصاصی هم اجباری است. این هزینهها را پیش از مقایسه با مواد جایگزین حساب کن.
کدام گرید گرافیت ایزواستاتیک برای قالب ریختهگری پیوسته مس مناسب است؟
گریدهای با اندازه دانه زیر ۱۰ میکرون، تخلخل باز پایین (زیر ۱۰٪) و هدایت حرارتی بالا (بالای ۱۰۰ W/m·K) اولویت دارند. برای مس، مقاومت در برابر مذاب و چرخههای گرم-سرد شدن مکرر حیاتی است. گریدهای ژاپنی سری ISO-88 یا معادلهای اروپایی R7340 نقطه شروع خوبی هستند؛ اما تأیید با آزمون پایلوت روی خط تولید اجباری است.
نگهداری و انبارداری بلوکهای گرافیت ایزواستاتیک چه الزاماتی دارد؟
گرافیت رطوبت جذب میکند و کاهش مقاومت مکانیکی ایجاد میشود. انبار باید خشک، زیر ۶۰٪ رطوبت نسبی باشد. بلوکهای ماشینکاریشده را قبل از استفاده در محیطهای پرحرارت، ۲ تا ۴ ساعت در دمای ۱۵۰ درجه خشک کن. تماس مستقیم با روغن یا گریس ممنوع است چون به تخلخلها نفوذ میکند و خواص سطحی را خراب میکند.
پارسا –
آیا در محیط اکسیدی هم میشه استفاده کرد؟
پشتیبان سایت –
خیر توصیه نمی شود.
کریم –
در برابر خورندگی چه رفتاری داره؟
پشتیبان سایت –
مقاوم هست.