توضیحات
پودر MCrAlY چیست و چرا در پوششهای حرارتی جایگاه ویژهای دارد
وقتی قطعهای باید در برابر حرارت شدید، اکسیداسیون و خوردگی دوام بیاورد، انتخاب ماده پوشش اهمیت زیادی پیدا میکند. پودر MCrAlY یک آلیاژ پایه فلزی است که در آن M نشاندهنده فلز پایه، معمولاً نیکل، کبالت یا ترکیبی از هر دو، و بقیه حروف بیانگر آلومینیوم، کروم و ایتریم است. این ترکیب بهطور خاص برای محیطهایی طراحی شده که دمای کاری از محدوده دمایی فولادهای معمولی فراتر میرود.
کاربرد اصلی این پودر بهعنوان لایه پیوند در سیستمهای پوشش حرارتی (Thermal Barrier Coating) است. این لایه میان زیرلایه فلزی و سرامیک بیرونی مینشیند و مانع از نفوذ اکسیژن، تنش حرارتی و خوردگی داغ میشود. بدون این لایه واسط، پوشش سرامیکی طول عمر قابل قبولی نخواهد داشت. به همین دلیل، انتخاب این پودر یک تصمیم فنی جدی است، نه صرفاً یک خرید مواد مصرفی.
ترکیب شیمیایی و تأثیر آن بر عملکرد در دماهای بالا
نسبت عناصر در این آلیاژ مستقیماً روی رفتار پوشش در شرایط کاری تأثیر میگذارد. مقدار کروم در فرمولاسیون، مقاومت در برابر خوردگی داغ را تعیین میکند؛ درصد آلومینیوم نقش کلیدی در تشکیل لایه اکسیدی پایدار دارد؛ و ایتریم، هرچند در مقادیر کم اضافه میشود، اثر قابل توجهی روی چسبندگی این لایه اکسیدی به زیرلایه میگذارد.
نقش عناصر آلومینیوم و ایتریم در مقاومت اکسیداسیون
آلومینیوم در دمای بالا با اکسیژن ترکیب میشود و یک لایه آلفا آلومینا (α-Al₂O₃) روی سطح پوشش تشکیل میدهد. این لایه نازک اما متراکم، نفوذ بیشتر اکسیژن به درون پوشش را کند میکند. ایتریم در این فرایند نقش تثبیتکننده دارد؛ با کاهش نرخ رشد لایه اکسیدی و بهبود چسبندگی آن، از ترکخوردگی و پوستهشدن جلوگیری میکند. این مکانیسم در چرخههای حرارتی متناوب، که قطعه بارها گرم و سرد میشود، اهمیت بیشتری پیدا میکند. انتخاب نسبت درست این دو عنصر، وابسته به دمای کاری و چرخه حرارتی هر کاربرد خاص است.
روشهای رسوبگذاری: کدام فرایند برای کدام شرایط کارگاهی مناسب است
پودر بهتنهایی کافی نیست؛ روش اعمال هم به همان اندازه روی کیفیت پوشش نهایی تاثیرگذار است. در عملیات رسوبگذاری، سه روش اصلی معمولاً مورد استفاده قرار میگیرند. هر کدام شرایط، تجهیزات و محدودیتهای کارگاهی خاص خودشان را دارند و انتخاب بین آنها باید بر اساس هندسه قطعه، الزامات مکانیکی و ظرفیت تجهیزات موجود انجام شود.
مقایسه HVOF، پلاسما اسپری و EB-PVD از دید عملیاتی
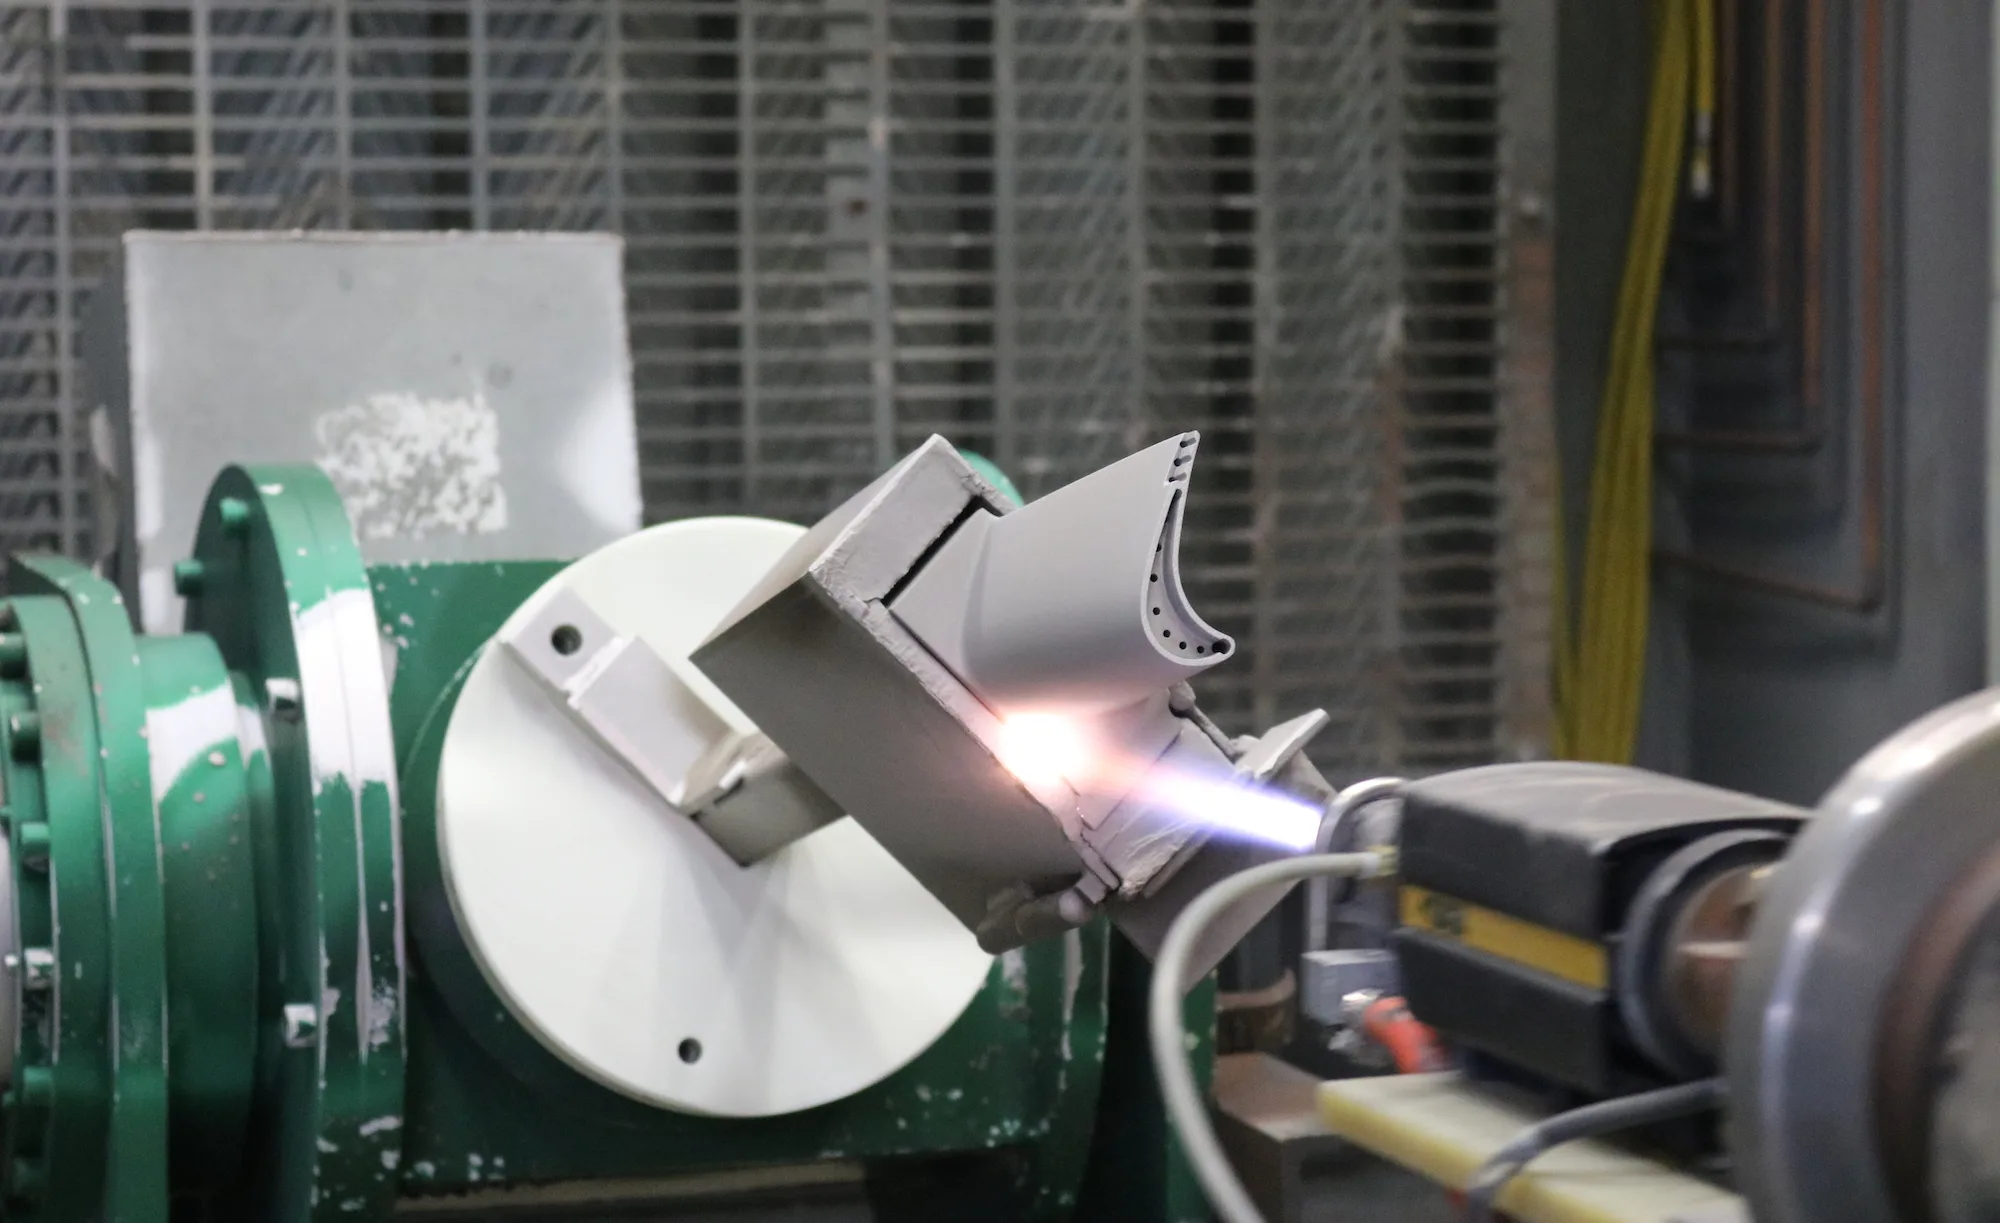
HVOF یا پاشش با سرعت بسیار بالا، پوششهایی با تخلخل پایین و چسبندگی خوب تولید میکند و برای لایههای پیوند نسبتاً ضخیم مناسب است. پلاسما اسپری جوی (APS) پرکاربردترین روش در خطوط تعمیراتی توربین است؛ انعطاف بیشتری در اعمال دارد اما تخلخل پوشش نسبت به HVOF بالاتر است. روش EB-PVD برای قطعاتی که نیاز به ساختار ستونی لایه سرامیکی دارند و در معرض تنش مکانیکی شدید هستند استفاده میشود؛ این روش هزینهبر است اما برای پرههای متحرک توربینهای گازی با عملکرد بالا انتخاب معقولتری بهشمار میرود.
معیارهای فنی انتخاب: توزیع اندازه ذرات، مورفولوژی و خلوص پودر
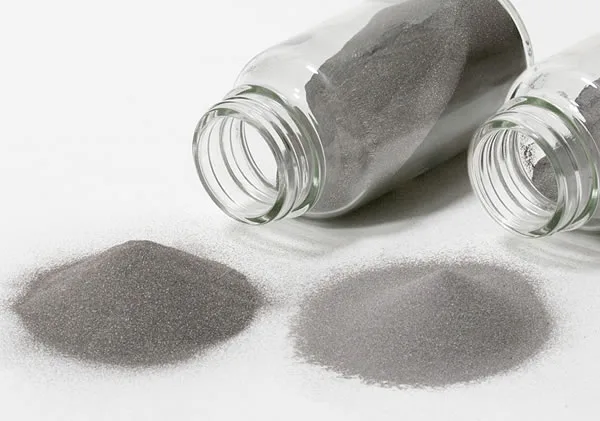
سه پارامتر مستقیماً روی قابلیت پاشش و کیفیت پوشش نهایی تاثیر میگذارند: توزیع اندازه ذرات، مورفولوژی ذرات و خلوص ترکیب شیمیایی. توزیع دانهبندی باید با سیستم تغذیه دستگاه پاشش هماهنگ باشد؛ برای مثال، دستگاههای HVOF معمولاً پودرهایی با محدوده مشخصی را میطلبند که خارج از آن، تغذیه یکنواخت ممکن نیست.
مورفولوژی کروی، که معمولاً از فرایند آتومایزینگ گازی بهدست میآید، جریانپذیری بهتری نسبت به ذرات نامنظم دارد. این موضوع مستقیماً روی یکنواختی ضخامت پوشش اثر میگذارد. در مورد خلوص هم، آلودگیهای ناخواسته حتی در مقادیر کم میتوانند روی رفتار اکسیداسیون و مقاومت چرخه حرارتی اثر منفی داشته باشند. درخواست گزارش آنالیز شیمیایی (CoA) از تأمینکننده پیش از خرید، یک اقدام ضروری است.
کاربردهای صنعتی: از پرههای توربین گازی تا قطعات کورههای صنعتی
این پوشش فلزی در چند حوزه صنعتی مشخص جا افتاده است. متداولترین کاربرد آن در صنایع توربین گازی است؛ پرههای ثابت و متحرک، دیسکها و محفظه احتراق در معرض دماها و فشارهای شدید هستند و نیاز به لایه حفاظتی پایدار دارند. در کنار توربینها، کاربردهای دیگری هم وجود دارد:
- قطعات کورههای صنعتی که در معرض چرخههای حرارتی مکرر قرار دارند
- اجزای موتورهای هواپیما در صنعت هوافضا
- قطعات خاص در صنایع پتروشیمی که با گازهای خورنده در دمای بالا در تماس هستند
- غلتکها و تجهیزات فرآیندی در نورد فلزات گرم
نکته مهم این است که در هر کاربرد، دما، ترکیب محیط خورنده و نوع تنش مکانیکی با هم متفاوت است. به همین دلیل، انتخاب فرمولاسیون پودر باید با شرایط عملیاتی واقعی تطبیق داده شود.
شرایط نگهداری و انبارش پودر برای حفظ خواص متالورژیکی
رعایت شرایط انبارش اغلب در خریدهای اول نادیده گرفته میشود؛ اما نگهداری نادرست میتواند بخشی از خواص پودر را پیش از مصرف خراب کند. رطوبت اولین دشمن این پودرهاست. جذب رطوبت سطحی باعث کاهش جریانپذیری پودر میشود و در هنگام پاشش، با ایجاد بخار آب درون شعله یا جت پلاسما، تخلخل پوشش را بالا میبرد.
توصیه میشود پودر در ظروف دربسته و محیط خشک نگهداری شود. اگر پودر برای مدتی در انبار مانده، پیش از استفاده باید در کوره خلأ یا با گاز خنثی در دمای مناسب خشک شود. دما و زمان این فرایند بسته به گریدِ پودر متفاوت است و باید از دستورالعمل سازنده پیروی شود. ظروف نیمهاستفادهشده را نباید طولانیمدت باز بگذارید؛ حتی در محیطهایی که به نظر میرسد رطوبت پایینی دارند.
نکات نهایی پیش از خرید: چکلیست فنی برای تأمینکنندگان
پیش از نهایی کردن خرید پودر MCrAlY، چند موضوع فنی را باید با تأمینکننده بررسی کرد. این موارد نه فقط کیفیت محصول دریافتی را مشخص میکنند، بلکه از بروز مشکلات فرایندی در خط پاشش جلوگیری میکنند.
- درخواست گواهی آنالیز شیمیایی (CoA) برای هر بچ و تطبیق آن با مشخصات استاندارد مورد نظر
- بررسی گزارش توزیع اندازه ذرات (PSD) و تطابق آن با دستگاه پاشش مورد استفاده
- اطمینان از کروی بودن مورفولوژی ذرات از طریق تصویر SEM یا داده flowability
- استعلام روش تولید پودر، آتومایزینگ گازی یا پلاسما، چون روش تولید روی ریزساختار اثر مستقیم دارد
- پرسش درباره شرایط بستهبندی و عمر مفید اعلامشده از سوی سازنده
اسرا صنعت با تکیه بر تجربه در تأمین مواد پوششی صنعتی، آماده ارائه مشاوره فنی برای انتخاب گرید مناسب بر اساس شرایط کاری و تجهیزات موجود در خط تولید شماست. انتخاب درست از همین مرحله آغاز میشود.
سوالات متداول درباره پودر MCrAlY
تفاوت پودر MCrAlY اتمیزهشده با گاز و اتمیزهشده با آب در عملکرد پوشش چیست؟
پودر اتمیزهشده با گاز (Gas Atomized) مورفولوژی کرویتری دارد، جریانپذیری بهتری در سیستم تغذیه پاشش نشان میدهد و اکسیژن محبوس کمتری دارد، مناسب HVOF و پلاسما اسپری با کیفیت بالا. پودر اتمیزهشده با آب ارزانتر است اما اکسیداسیون سطحی بیشتر و شکل نامنظمتر دارد که تخلخل پوشش نهایی را افزایش میدهد. برای قطعات توربین، Gas Atomized انتخاب استاندارد است.
چرا پوشش MCrAlY روی برخی قطعات پس از چند سیکل حرارتی ترک میخورد؟
معمولاً سه عامل مقصر است: عدم تطابق ضریب انبساط حرارتی بین پوشش و زیرلایه، تخلخل بیش از حد پوشش (بالای ۲٪)، یا ضخامت نامناسب لایه. بررسی کنید آیا پیشگرمایش زیرلایه قبل از پاشش انجام شده، پارامترهای Stand-off Distance رعایت شده و ترکیب شیمیایی پودر با آلیاژ پایه تطابق دارد یا نه.
چطور میتوان کیفیت یک محموله پودر MCrAlY را پیش از استفاده تأیید کرد؟
چهار آزمون حداقلی: آنالیز XRF یا ICP برای تایید ترکیب شیمیایی (بهویژه درصد Al، Y و Cr)، آنالیز لیزری توزیع اندازه ذرات (D10، D50، D90)، آزمون Hall Flowmeter برای جریانپذیری، و SEM برای تأیید مورفولوژی. گواهی آنالیز (CoA) تأمینکننده را با این آزمونهای مستقل مطابقت دهید.
عمر مفید پودر MCrAlY در انبار چقدر است و چه شرایطی آن را کوتاه میکند؟
در شرایط ایدهآل (دمای ۱۵ تا ۲۵ درجه سانتیگراد، رطوبت نسبی زیر ۴۰٪، بستهبندی وکیوم یا تحت گاز خنثی) عمر انبارش ۲ تا ۳ سال قابل قبول است. رطوبت مهمترین دشمن است؛ اکسیداسیون سطحی ذرات را تسریع میکند، جریانپذیری را کاهش میدهد و کیفیت پوشش را افت میدهد. پودر باز شده را در ظرف دربسته با دسیکانت نگه دارید.
کدام گرید MCrAlY برای کاربردهای دمای بالای ۱۱۰۰ درجه سانتیگراد مناسبتر است؟
گریدهای NiCoCrAlY با درصد Al بالاتر (حدود ۱۰ تا ۱۲٪) و Y در محدوده ۰.۳ تا ۰.۶٪ برای دماهای بالای ۱۱۰۰ درجه انتخاب بهتری هستند چون لایه آلومینا (Al₂O₃) پایدارتری تشکیل میدهند. اگر قطعه تحت بار خوردگی داغ (Hot Corrosion) نیز هست، درصد Cr بالاتر (۲۰٪ به بالا) اولویت دارد. شرایط دقیق کاری را قبل از انتخاب گرید مشخص کنید.
هزینه تمامشده پوشش MCrAlY با HVOF در مقایسه با پلاسما اسپری چه تفاوتی دارد؟
HVOF به ازای هر کیلوگرم پودر مصرفی گرانتر تمام میشود (گاز سوخت و تجهیزات)، اما تخلخل کمتر و چسبندگی بیشتر پوشش، عمر قطعه را افزایش میدهد و هزینه چرخه عمر را کاهش میدهد. پلاسما اسپری هزینه راهاندازی پایینتری دارد و برای هندسههای پیچیده انعطاف بیشتری نشان میدهد. برای قطعات توربین با ارزش بالا HVOF صرفه اقتصادی بلندمدت بهتری دارد؛ برای قطعات صنعتی متوسطرده، پلاسما اسپری معقولتر است.
کیانوش فرهمند –
با سلام . ما از پودر NiCoCrAlY در پروژه پوششدهی لایه پیوند (Bond Coat) پرههای ردیف اول توربین گازی به روش HVOF استفاده کردیم و دانسیته پوشش نهایی و پایداری فاز محافظ آلومینا در آزمون اکسیداسیون دورهای عالی بود. برای ثبت سفارش در رنج دانهبندی ۱۰ تا ۴۵ میکرومتر، آیا توزیع اندازه ذرات به صورت D10، D50 و D90 همراه با گواهی رسمی آنالیز (COA) و تست جریانپذیری منطبق با استاندارد ASTM ارائه میشود؟ همچنین با توجه به حساسیت ایتریا به جذب رطوبت و اکسیژن آزاد، نوع بستهبندی و شرایط تزریق گاز محافظ آرگون در زمان بستهبندی را بفرمایید.
واحد فنی و پشتیبانی اسرا تکنولوژی –
سلام، ۱. مورفولوژی و گواهی آنالیز: تمامی پودرهای این رده به روش اتمایز گازی تحت خلاء/گاز بیاثر (VIGA) تولید شده و ذرات دارای کرویت بالا (Spherical) هستند. به همراه هر محموله، برگه کامل سرتیفیکیت (COA) شامل آنالیز عنصری دقیق، گزارش توزیع ذرات بر پایه پراش لیزری (Laser Diffraction) با درج دقیق مقادیر D10، D50 و D90، و همچنین نتایج تست جریانپذیری بر اساس استاندارد ASTM B213 و چگالی ظاهری (Apparent Density) بر اساس ASTM B212 ارسال میگردد. ۲. کنترل اکسیداسیون و بستهبندی: نظر به اکتیو بودن عناصر آلیاژی نظیر Al و Y، بستهبندی در محفظههای سیلشده با پوشش چندلایه فویل آلومینیوم و تحت اتمسفر کنترلشده گاز خنثی آرگون (خلوص 99.999%) انجام میگیرد تا میزان اکسیژن محبوس در حداقل ممکن (کمتر از 350 ppm) کنترل شده و از اکسیداسیون سطحی پیش از ذوب یا کلوخه شدن ذرات جلوگیری به عمل آید. اطلاعات تکمیلی بچ جدید و پیشفاکتور از طریق واحد پشتیبانی برای شما ارسال خواهد شد.