
توضیحات
پلاسما اسپری چیست و در کجا به کار میرود
انتخاب روش پوششدهی برای قطعات صنعتی اغلب به دو عامل حیاتی گره میخورد: دمای کاری قطعه و ضخامت پوشش مورد نیاز. پلاسما اسپری یکی از پیشرفتهترین روشهای پوششدهی حرارتی است که در آن، پودر مواد پوششدهنده با عبور از یک قوس پلاسما ذوب شده و با سرعت بالا به سطح قطعه هدف پاشیده میشود. نتیجه، یک لایه چسبنده و متراکم است که خواص مکانیکی و حرارتی سطح را بهطور چشمگیری تغییر میدهد.
مکانیزم پوششدهی حرارتی در یک نگاه
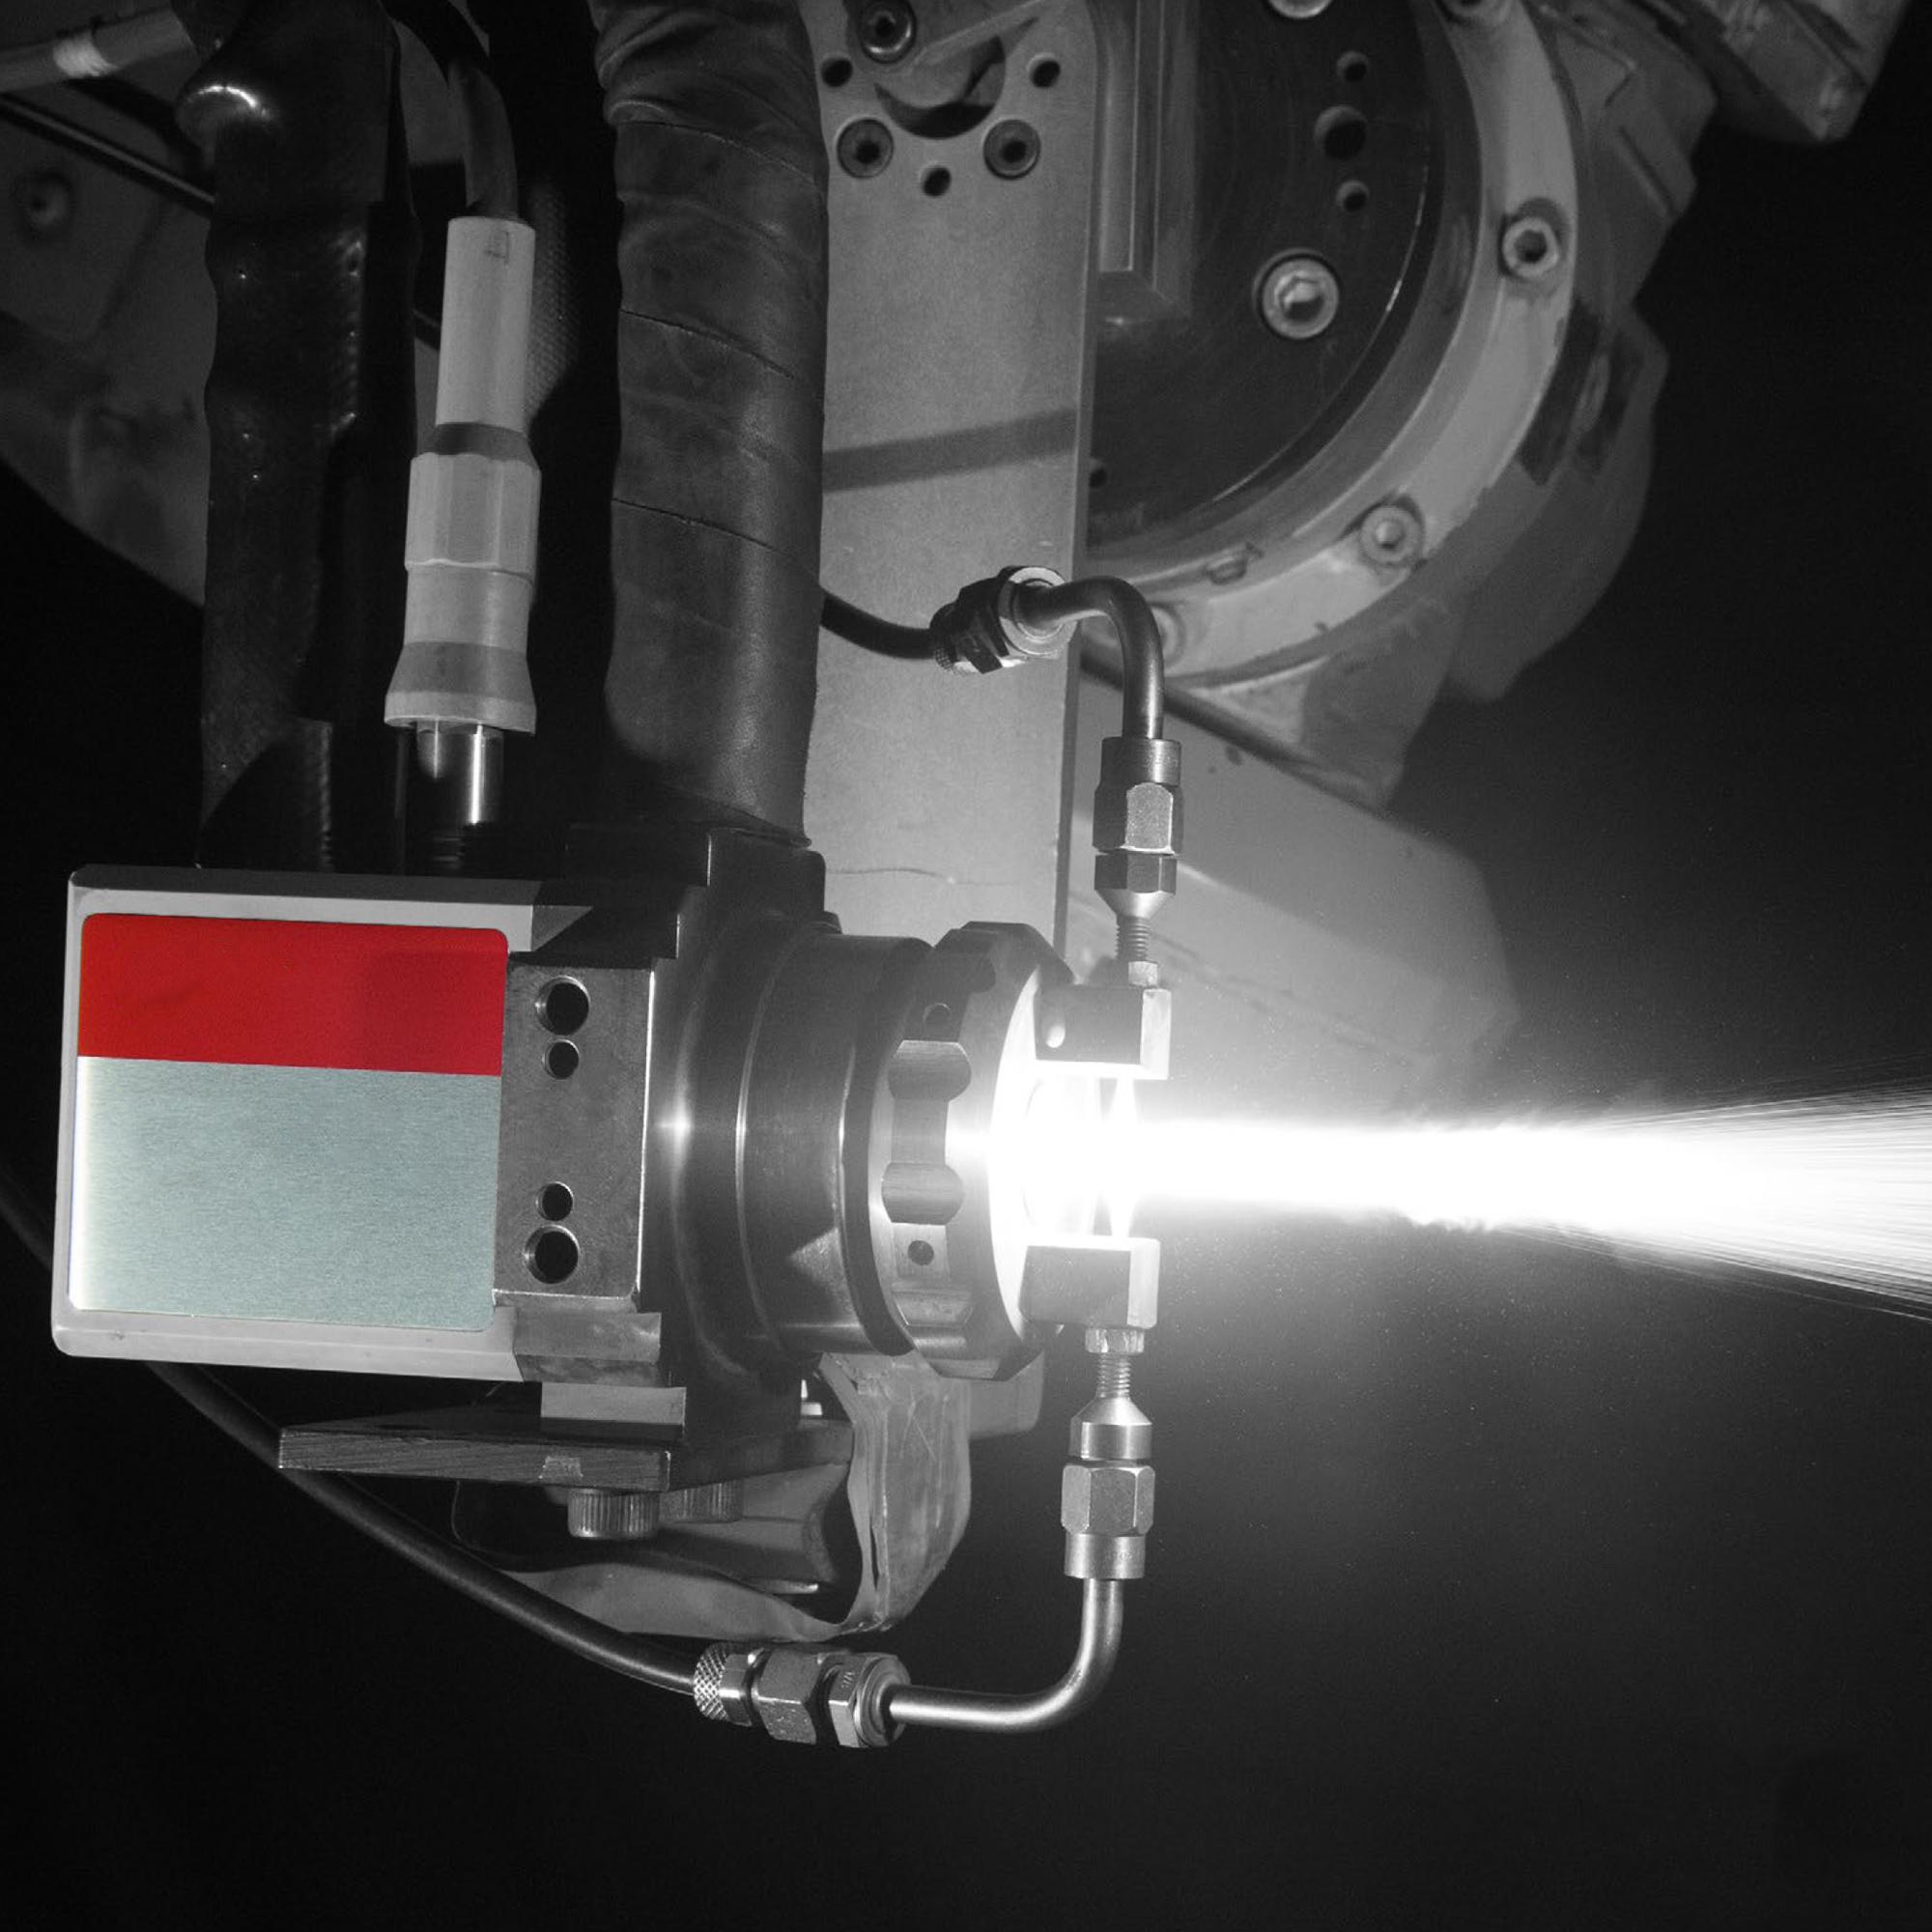
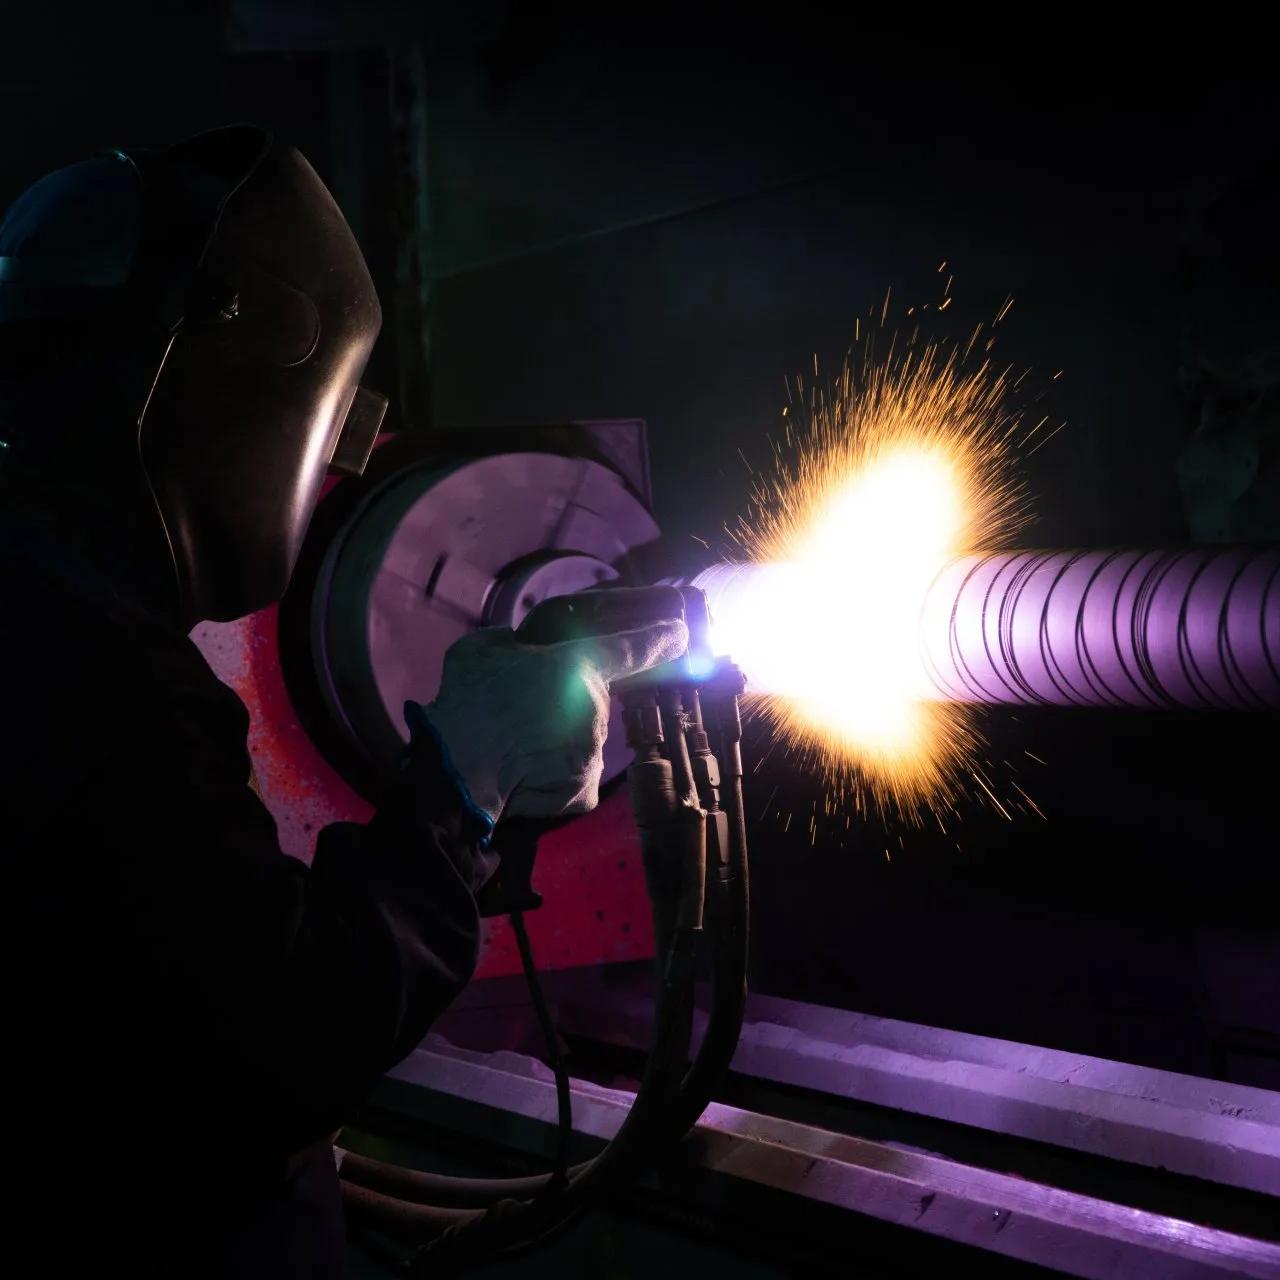
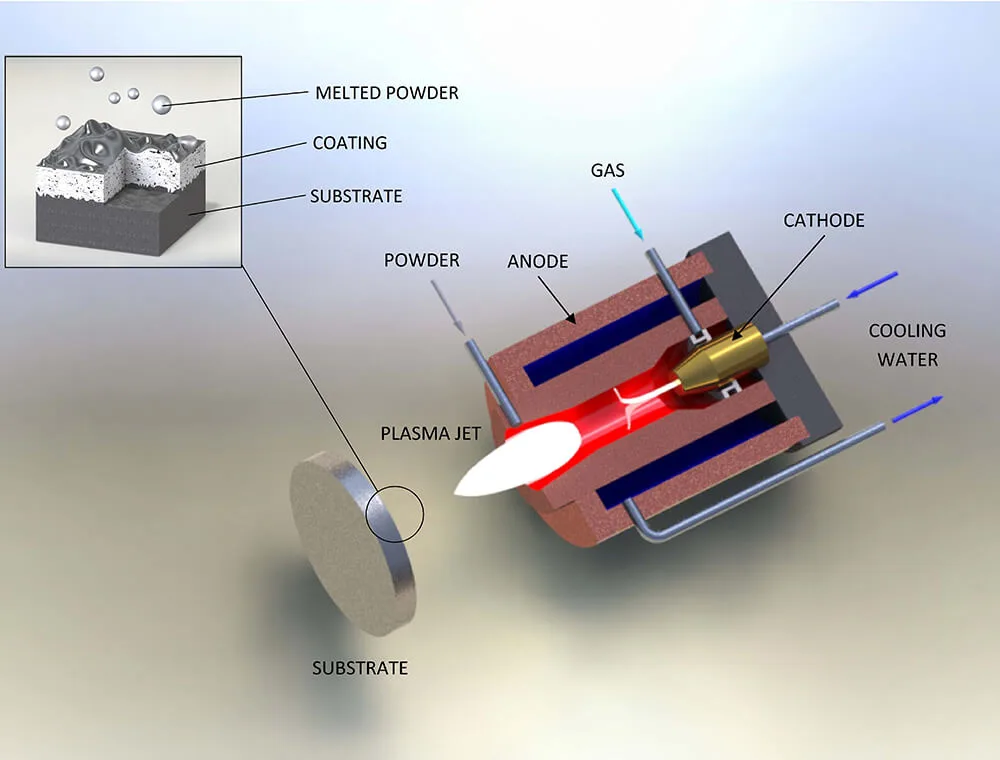
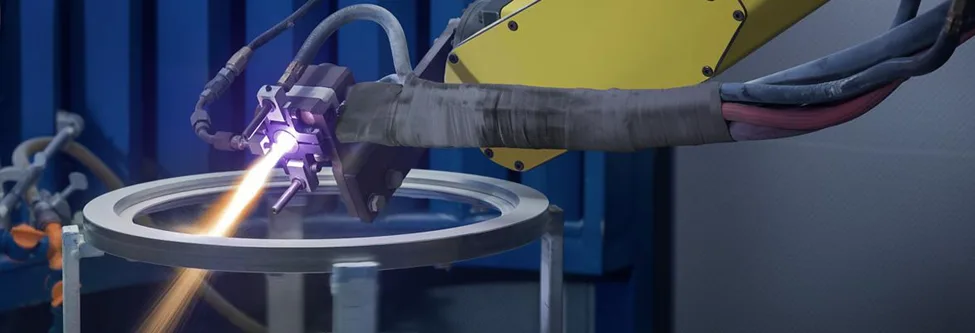
در این فرآیند، گاز کاری، معمولاً آرگون، نیتروژن، یا مخلوطی از آرگون و هیدروژن، از میان یک قوس الکتریکی شدید عبور کرده و به حالت پلاسما در میآید. دمای این جریان پلاسما میتواند به چند ده هزار درجه کلوین برسد. پودر ماده پوششدهنده درست در همین بازه به جریان پلاسما تزریق میشود، ذوب میشود و با سرعت بالا به سمت سطح قطعه شتاب میگیرد.
ذرات مذاب پس از برخورد با سطح، پهن شده و لایهای از پوشش میسازند. چسبندگی مناسب این لایه به آمادهسازی سطح قطعه، معمولاً با سندبلاست، وابسته است. تخلخل پوشش نهایی هم به پارامترهای فرآیند بستگی دارد و میتوان آن را برای کاربردهای مختلف تنظیم کرد.
کاربردهای صنعتی: از توربینهای گازی تا قطعات سایشی
گستره کاربرد این فناوری در صنعت قابل توجه است. توربینهای گازی از بزرگترین مصرفکنندگان این روش هستند؛ پوششهای حرارتی روی پرههای توربین، دمای قابل تحمل قطعه را بالا میبرند و طول عمر آن را در شرایط دمای بالا افزایش میدهند. در صنایع نفت و گاز نیز روکشکاری شیرها، پمپها و اجزای مجاور سیالهای خورنده با این روش انجام میشود.
کاربردهای سایشی هم جایگاه مهمی دارند. غلتکهای کاغذ، رولهای صنایع فولاد، و اجزای ماشینآلات چاپ از جمله قطعاتی هستند که با پوشش پلاسما اسپری، مقاومت به سایش آنها بهبود پیدا میکند. در حوزه پزشکی هم کاربرد دارد؛ پوشش هیدروکسیآپاتیت روی ایمپلنتهای استخوانی با همین فناوری اعمال میشود.
بهطور خلاصه، هر کجا که نیاز به محافظت سطحی در برابر حرارت، سایش، خوردگی یا ترکیبی از این عوامل وجود داشته باشد، این روش یک گزینه قابل اتکا است.
مشخصات فنی که پیش از خرید باید بدانید
قبل از انتخاب هر دستگاهی، آشنایی با پارامترهای فنی اصلی ضروری است. این پارامترها مستقیماً بر کیفیت پوشش، مصرف انرژی و دامنه کاربرد دستگاه تأثیر میگذارند.
توان پلاسما، دبی گاز و دمای شعله
توان الکتریکی دستگاه، که بر حسب کیلووات بیان میشود، یکی از مهمترین مشخصههاست. توان بالاتر به معنای دمای بیشتر شعله پلاسما و توانایی ذوب مواد با نقطه ذوب بالاتر است. دستگاههای موجود در بازار بازههای توانی متفاوتی دارند و انتخاب باید با توجه به جنس پودر مصرفی صورت بگیرد.
دبی گاز پلاسما، معمولاً بر حسب لیتر در دقیقه، بر سرعت ذرات و میزان انتقال حرارت به پودر اثر میگذارد. نسبت گازهای اصلی و کمکی (مثلاً نسبت آرگون به هیدروژن) برای هر نوع پوشش باید جداگانه بهینه شود. این تنظیمات در اکثر دستگاههای صنعتی با کنترلر دیجیتال قابل ثبت و بازیابی هستند.
سازگاری با پودرهای مختلف و محدودیتهای اندازه ذرات
هر دستگاه یک بازه مشخص از اندازه ذرات پودر را پردازش میکند. معمولاً ذرات در محدوده ۱۰ تا ۱۰۰ میکرون بهخوبی در جریان پلاسما حمل و ذوب میشوند. خارج از این بازه، ذرات یا خیلی زود از شعله خارج میشوند یا بهطور ناقص ذوب میشوند.
سازگاری با انواع مواد هم مهم است. اکسیدهای فلزی، کاربیدها، فلزات خالص و آلیاژهای مختلف هر کدام رفتار متفاوتی در پلاسما دارند. پیش از خرید، حتماً از سازنده بخواهید که سازگاری دستگاه با پودرهای مورد نظر شما را بهصورت مستند اعلام کند.
معیارهای انتخاب دستگاه متناسب با شرایط کارگاه
یک دستگاه مناسب در آزمایشگاه لزوماً در خط تولید هم مناسب نیست. شرایط محیطی کارگاه، از جمله سطح آلودگی هوا، نوسانات برق، و فضای موجود، باید در انتخاب نقش داشته باشند.
ظرفیت تولید روزانه مورد نیاز، اولین فیلتر انتخاب است. اگر حجم کار زیاد و متوالی است، دستگاه باید چرخههای کاری طولانی بدون توقف اجباری را تحمل کند. در این حالت، سیستم خنککاری مشعل، معمولاً آبخنک، اهمیت بیشتری پیدا میکند.
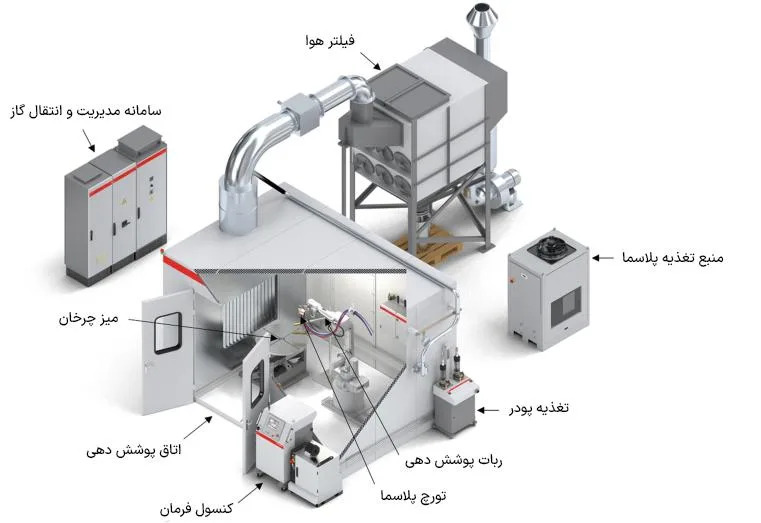
ابعاد قطعاتی که قرار است پوششدهی شوند هم باید با محدوده حرکت رباتیک یا دستگاه گردان هماهنگ باشد. برای قطعات بزرگ، نیاز به دستگاههای با بازوی حرکتی بلندتر یا سیستمهای چند محوره وجود دارد. از طرف دیگر، برای کارهای ظریف و قطعات کوچک، دقت موقعیتدهی مشعل اولویت مییابد.
سیستم تأمین پودر هم نباید نادیده گرفته شود. یکنواختی تغذیه پودر به جریان پلاسما مستقیماً روی یکنواختی ضخامت پوشش تأثیر میگذارد. دوزرهای چرخشی با دقت بالا برای پودرهای ریز و جاریشونده توصیه میشوند.
نگهداری دورهای و نقاط شکست رایج در خط تولید
خرابیهای ناگهانی در خط تولید پر هزینه هستند. آشنایی با نقاط آسیبپذیر رایج این دستگاهها، از توقفهای برنامهریزینشده جلوگیری میکند.
مشعل پلاسما، قلب دستگاه است و بیشترین فرسودگی را تجربه میکند. الکترود و نازل مشعل در معرض دماهای فوقالعاده بالا قرار دارند و سایش تدریجی آنها اجتنابناپذیر است. کانالهای آبخنک داخل مشعل هم باید بهطور دورهای از نظر رسوب و گرفتگی بررسی شوند.
سیستم تغذیه پودر یکی دیگر از نقاط رایج خرابی است. مسدود شدن لولههای انتقال پودر، بهویژه با پودرهای رطوبتجذب یا با اندازه ذرات نامنظم، میتواند به قطع ناگهانی تغذیه و پوشش ناهموار منجر شود. خشک نگه داشتن پودر و استفاده از دوزر مناسب، این ریسک را کاهش میدهد.
بازههای سرویس مشعل و تعویض الکترود
الکترود و نازل مشعل اجزای مصرفی هستند و باید طبق ساعت کارکرد، نه صرفاً زمان، تعویض شوند. سازنده دستگاه معمولاً یک بازه توصیهشده ساعت کارکرد برای هر کدام اعلام میکند. اگر این بازه در مستندات دستگاه مورد نظر شما مشخص نشده، آن را بهعنوان یک نقص اطلاعاتی جدی در نظر بگیرید.
پس از هر بازه سرویس، کالیبراسیون مجدد پارامترهای گاز و توان توصیه میشود؛ چون فرسودگی مشعل میتواند مشخصات شعله پلاسما را از حالت بهینه خارج کند. ثبت دقیق ساعت کارکرد و پارامترهای عملیاتی در هر شیفت، پایه برنامه نگهداری پیشگیرانه است.
نکات نهایی پیش از سفارش
سامانه پلاسما اسپری یک تجهیز تخصصی است و خرید آن نباید صرفاً بر اساس قیمت یا برگه مشخصات فنی انجام شود. پیش از نهایی کردن سفارش، چند نکته کلیدی را بررسی کنید.
اول، مواد پوششدهندهای که قرار است در کارگاه شما مصرف شوند را بهطور دقیق مشخص کنید. جنس، اندازه ذرات و حساسیت حرارتی پودرها، محدوده توان و پارامترهای عملیاتی دستگاه مورد نیاز را تعیین میکنند. با این فهرست به سراغ سازنده بروید.
دسترسی به قطعات یدکی مصرفی، بهویژه الکترود و نازل، را جدی بگیرید. اگر تأمین این قطعات به واردات طولانی وابسته باشد، هر بار خرابی مشعل میتواند خط تولید را برای چند هفته متوقف کند. از تأمینکننده بخواهید که موجودی انبار قطعات مصرفی و زمان تحویل معمول آنها را شفاف اعلام کند.
آموزش اپراتور هم بخشی از هزینه واقعی راهاندازی است. تنظیم پارامترهای پلاسما برای هر ترکیب پودر-پایه، نیاز به تجربه دارد. دستگاههایی که رابط کاربری سادهتر و قابلیت ذخیره رسپی دارند، منحنی یادگیری اپراتور را کوتاهتر میکنند.
این فناوری ظرفیت بالایی برای بهبود خواص قطعات صنعتی دارد، اما بهرهگیری از آن مستلزم انتخاب دقیق تجهیز و راهاندازی صحیح است. اسرا صنعت آماده است تا در انتخاب دستگاه متناسب با نوع پوشش، ظرفیت تولید و شرایط کارگاه شما راهنمایی فنی ارائه دهد.
سوالات متداول درباره سامانه پلاسما اسپری
تفاوت پلاسما اسپری با HVOF در چیست و کدامیک برای پوششهای سرامیکی مناسبتر است؟
پلاسما اسپری دمای شعله بالای ۱۵۰۰۰ کلوین دارد؛ HVOF زیر ۳۰۰۰ کلوین. برای پوششهای سرامیکی با نقطه ذوب بالا مثل ZrO₂ یا Al₂O₃، پلاسما اسپری انتخاب درست است. HVOF برای کاربیدهای فلزی مثل WC-Co چگالی پوشش بهتری میدهد.
عمر مفید الکترود و نازل مشعل پلاسما چقدر است و چه عواملی آن را کوتاه میکند؟
الکترود معمولاً بین ۵۰ تا ۱۵۰ ساعت کارکرد عمر دارد؛ نازل کمی بیشتر. افزایش غیرضروری توان پلاسما، کیفیت پایین گاز آرگون یا هیدروژن، و خنککاری ناکافی آب بیشترین آسیب را میزنند. پایش ولتاژ قوس و بررسی منظم پروفیل شعله، فرسایش زودهنگام را نشان میدهد.
چطور بفهمیم دبی پودر تزریقی با پارامترهای پلاسما هماهنگ است؟
نشانه اصلی: ذرات ذوبنشده روی سطح پوشش یا تخلخل بالا در برش متالوگرافی. دبی پودر باید با توان پلاسما و سرعت گاز حامل تنظیم شود؛ افزایش دبی بدون افزایش توان، دمای موثر ذرات را پایین میآورد. آزمون چسبندگی طبق ASTM C633 تایید نهایی تنظیم صحیح است.
برای کارگاهی با برق سهفاز ۳۸۰ ولت، چه محدودیتهایی در انتخاب مدل وجود دارد؟
اکثر سامانههای پلاسما اسپری صنعتی توان DC بین ۴۰ تا ۸۰ کیلووات مصرف میکنند. منبع تغذیه سهفاز ۳۸۰ ولت با جریان کافی (معمولاً بالای ۲۰۰ آمپر فاز) لازم است. مدلهای کوچکتر (زیر ۴۰ کیلووات) با این زیرساخت کار میکنند. ظرفیت ترانسفورماتور و کابلکشی کارگاه را پیش از سفارش بررسی کنید.
هزینه نگهداری سالانه یک دستگاه پلاسما اسپری چه سهمی از هزینه کل دارد؟
قطعات مصرفی (الکترود، نازل، لوله تزریق پودر) معمولاً ۱۵ تا ۲۵ درصد هزینه سالانه بهرهبرداری را تشکیل میدهند. گاز مصرفی (آرگون و هیدروژن یا نیتروژن) سهم بزرگتری دارد. سرویس سالانه منبع تغذیه و سیستم خنککاری آب را نادیده نگیرید؛ خرابی این دو، توقف خط تولید میآورد.
جدول مشخصات برای خرید
| نام محصول | آیتم های طراحی و ساخت | مشخصات |
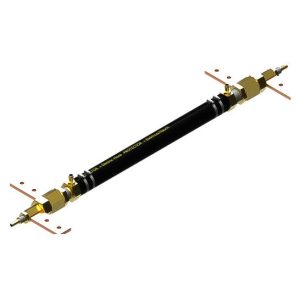
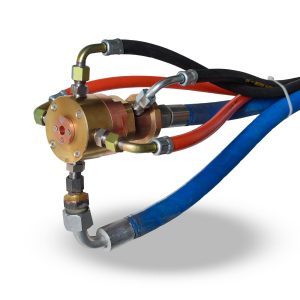
| سامانه پوشش دهی پلاسما اسپری | تورچ پلاسما اسپری | نوع تزریق درونی / بیرونی پودر |
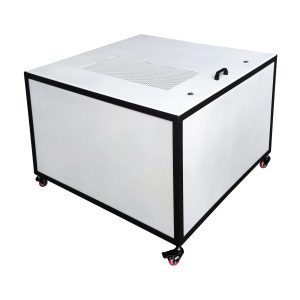
| منبع تغذیه پلاسما اسپری | بسته به توان کاری | |
| فیدر پودر پلاسما اسپری | بسته به ظرفیت و دبی تزریق پودر | |
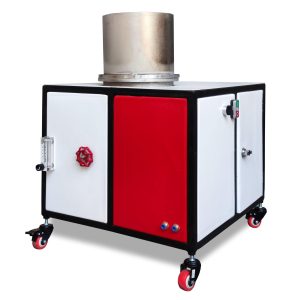
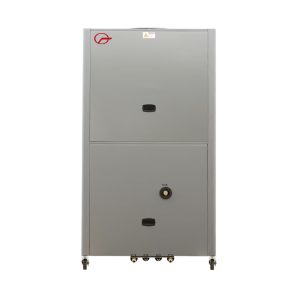
| سیستم خنک کنندگی پلاسما اسپری | بسته به دما و حجم سرد کنندگی | |
| سیستم مکانیزه ساده / رباتیک جهت پوششدهی | سیستم موتورایز ساده یا CNC |
علی –
سلام، این سامانه برای کاربرد خاصی هست یا سفارشی سازی هم میشه کرد؟
یاسین –
آیا برای پوشش های پزشکی مانند هیدروکسی آپاتیت هم این روش جواب می دهد؟
پشتیبان سایت –
بله، پلاسما اسپری توانمندی آن را دارد .
محمد –
توان این سیستم چقدر است؟
پشتیبان سایت –
سامانه ی موجود دارای 50 کیلووات توان است اما بر اساس سفارش قابل تغییر است.
جاوید –
شما فقط مشعل را می فروشید یا کل سامانه را؟
پشتیبان سایت –
بر اساس نیاز مشتری، کل سامانه یا بخشی از سامانه قابل فروش است.