وقتی سطح یک قطعه فلزی باید در برابر خوردگی، سایش، دمای بالا یا ترکیبی از هر سه مقاومت کند، پوششدهی حرارتی یکی از معدود روشهایی است که پاسخ مستقیم میدهد. تجهیزات پاشش حرارتی با ذوب کردن ماده پوشش، چه فلز، چه سرامیک، چه آلیاژ مخصوص، و پاشیدن آن با سرعت بالا روی سطح هدف، لایهای میسازند که خواص مکانیکی و شیمیایی کاملاً قابل طراحی دارد.
این فرایند نه تنها برای ساخت قطعه جدید کاربرد دارد. بخش بزرگی از بازار، تعمیر و بازسازی قطعات فرسوده است؛ جایی که هزینه تهیه قطعه نو گاهی چند برابر هزینه بازسازی آن با پاشش حرارتی میشود. این واقعیت اقتصادی باعث شده است که خطوط تولید در صنایع نیروگاهی، خودروسازی، هوافضا، نفت و گاز و کاغذسازی به این روش وابسته شوند.
نکتهای که اغلب نادیده گرفته میشود، دامنه کنترلپذیری این فناوری است. ضخامت پوشش، تخلخل، چسبندگی به پایه، و حتی ریزساختار لایه نهایی با انتخاب فرایند، دمای پاشش، فاصله، و نوع ماده مصرفی قابل تنظیم است. این سطح از کنترل، آن را از روشهای پوششدهی سادهتر جدا میکند.

دستگاههای مورد استفاده در این حوزه بر اساس منبع انرژی و مکانیزم ذوب ماده پوشش دستهبندی میشوند. هر دسته مشخصات عملکردی متفاوتی دارد و برای رده خاصی از کاربردها مناسب است.
انتخاب بین این روشها مستقیماً به جنس ماده پوشش، کاربرد نهایی قطعه، و الزامات ضخامت و کیفیت لایه بستگی دارد.
سه روش رایجتر در کارگاههای ایران، شعلهای، قوس، و پلاسما، از نظر فنی تفاوتهای مشخصی دارند. در پاشش شعلهای، دمای شعله حدود ۳۰۰۰ درجه سانتیگراد است و سرعت ذرات پایین میماند؛ نتیجه آن پوششی با تخلخل بالاتر است که برای قطعات سایشپذیر معمولی کافی است اما برای کاربردهای سنگین کم میآورد.
قوس الکتریکی محدود به مواد رسانا (فلزات) است و سیم را ذوب میکند نه پودر را. این محدودیت در انتخاب ماده وجود دارد، اما نرخ رسوبگذاری آن در مقایسه با شعلهای و پلاسما قابل توجه است و برای پوششدهی سطوح بزرگ مثل مخازن یا پلها عملیتر است.
پلاسما دمای بالاتری دارد، گاهی بیش از ۱۵۰۰۰ درجه، که ذوب سرامیکهایی مثل اکسید آلومینیوم یا زیرکونیا را ممکن میکند. این روش برای پوششهای حرارتی در توربینها و موتورها جای خود را دارد، اما هزینه نگهداری تجهیزات، بهخصوص مشعل پلاسما، قابل توجه است.
دامنه کاربردها به اندازهای گسترده است که تقریباً هر صنعتی با قطعات دوار، سطوح در معرض خوردگی، یا اجزای در تماس با دمای بالا میتواند از آن بهره ببرد. برخی کاربردهای شناختهشده در محیطهای صنعتی ایران عبارتاند از:
تفاوت مهم در کاربردهای تعمیراتی این است که قطعه اغلب در وضعیت سایش غیر یکنواخت است و قبل از پاشش باید آمادهسازی سطح دقیق انجام شود. این مرحله آمادهسازی، نه خود پاشش، معمولاً بیشترین تاثیر را روی کیفیت چسبندگی پوشش نهایی دارد.
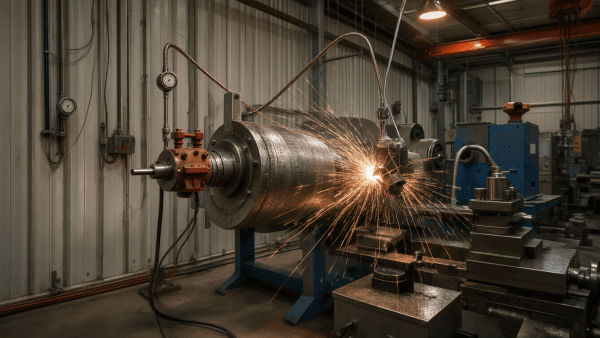
دستگاه پاشش به تنهایی کافی نیست. ماده مصرفی، پودر یا سیم، بخش تعیینکنندهای از نتیجه نهایی است. اشتباه در انتخاب ماده مصرفی، حتی با بهترین دستگاه، پوشش بیکیفیت به بار میآورد.
پودرها از نظر توزیع اندازه ذرات، شکل ذرات، و ترکیب شیمیایی باید با نوع دستگاه و روش پاشش سازگار باشند. پودری که برای HVOF طراحی شده ممکن است در دستگاه پلاسما رفتار متفاوتی داشته باشد. برخی سازندگان دستگاه محدوده مشخصی از اندازه ذرات را توصیه میکنند، مثلاً ۱۵ تا ۴۵ میکرون، و خروج از این بازه روی چسبندگی و یکنواختی لایه اثر مستقیم دارد.
سیمهای مصرفی در پاشش قوس الکتریکی باید قطر استاندارد سازگار با دستگاه داشته باشند. استفاده از سیم با قطر نامناسب باعث نوسان قوس و پاشش ناهمگون میشود. در انتخاب سیم، ترکیب آلیاژی مهمتر از برند است؛ اما کیفیت سطح و یکنواختی قطر در طول سیم روی پایداری فرایند تأثیر دارد.
تامین مواد مصرفی از منبع معتبر با مشخصات فنی مستند، یکی از جاهایی است که صرفهجویی کوتاهمدت میتواند هزینه دوبارهکاری بلندمدت به بار بیاورد.
دستگاههای پاشش حرارتی حساس به شرایط محیطی هستند و نادیده گرفتن این محدودیتها مستقیماً روی کیفیت پوشش اثر میگذارد. رطوبت بالا یکی از مهمترین عوامل مخل است؛ رطوبت موجود در هوای فشرده تغذیهکننده دستگاه میتواند وارد پودر شود یا در لایه پوشش حبس شود و تخلخل ناخواسته ایجاد کند.
دمای محیط کار هم اهمیت دارد. در دماهای پایین، زیر حدی که سازنده مشخص کرده، چسبندگی پوشش به پایه ممکن است کاهش یابد. برخی خطوط تولید نیاز دارند قطعه قبل از پاشش پیشگرم شود تا گرادیان دمایی بین ذرات پاشیدهشده و سطح پایه کاهش یابد.
گردوغبار و آلودگی هوا در کارگاههای صنعتی میتوانند وارد سیستم تغذیه پودر شوند و خروجی نازل را تحت تاثیر قرار دهند. اتاق یا اتاقک پاشش با تهویه کافی و فیلتراسیون مناسب، نه فقط برای ایمنی اپراتور، بلکه برای ثبات فرایند ضروری است.
در محیطهای با دمای عملیاتی بسیار بالا، مثل کورههای صنعتی، باید اطمینان حاصل شود که دستگاه و کابلکشی آن از محدوده دمایی مجاز خارج نشود؛ این موضوع در راهنمای فنی هر دستگاه مشخص است.
انتخاب دستگاه پاشش بدون تعریف دقیق کاربرد، معمولاً به خرید اشتباه ختم میشود. قبل از هر تصمیمی، باید چند پارامتر کلیدی مشخص باشند: جنس ماده پایه، نوع ماده پوشش مورد نیاز، ضخامت هدف لایه، نرخ تولید مورد انتظار، و شرایط محیطی محل نصب.
توان الکتریکی یا مصرف گاز دستگاه با نرخ پاشش رابطه مستقیم دارد. دستگاهی با توان کمتر برای سطوح کوچک و قطعات تعمیراتی کافی است، اما در خط تولید با حجم بالا به زودی تبدیل به گلوگاه میشود.
سازندگان دستگاه معمولاً نرخ رسوبگذاری را بر حسب کیلوگرم در ساعت اعلام میکنند. این عدد باید با حجم کار واقعی کارگاه تطابق داشته باشد. ضخامت قابل اعمال در هر پاس، محدوده تنظیم فشار گاز یا جریان قوس، و حداکثر دمای مجاز مشعل از پارامترهایی هستند که در مقایسه دستگاهها باید جدی گرفته شوند.
فاصله پاشش، فاصله بین نازل و سطح قطعه، روی ضخامت، یکنواختی، و دمای لایه اثر میگذارد. این فاصله برای هر ترکیب دستگاه-ماده بهینهای دارد که معمولاً در پارامترهای پاشش توسط سازنده یا از طریق آزمونهای اولیه تعیین میشود.
ضخامت نهایی پوشش هم باید با الزامات فنی قطعه تطابق داشته باشد. پوشش خیلی نازک خواص حفاظتی لازم را ندارد و پوشش خیلی ضخیم ممکن است دچار ترک یا جدا شدن از پایه شود. محدوده ضخامتهای معمول بسته به روش پاشش و ماده، از چند ده میکرون تا چند میلیمتر متغیر است.
دستگاه پاشش حرارتی به تنهایی کار نمیکند. در یک کارگاه کامل، به کمپرسور هوا با دبی و فشار مناسب، سیستم تصفیه هوا (برای حذف رطوبت و روغن)، واحد کنترل گاز، و در بسیاری از کاربردها، دستگاه ساچمهزنی یا سندبلاست برای آمادهسازی سطح نیاز است.
در خطوط اتوماتیک، دستگاه پاشش باید با سیستم CNC یا بازوی ربات هماهنگ شود. پروتکلهای ارتباطی، محدوده سرعت حرکت بازو، و دقت تکرارپذیری موقعیت از پارامترهایی هستند که باید از ابتدا در طراحی سیستم لحاظ شوند.
فیلتر و سیستم مکش دود و ذرات معلق هم بخشی از زیرساخت ضروری است. این سیستم باید با حجم پاشش و نوع ماده مصرفی تناسب داشته باشد؛ فیلتری که برای پاشش فلز طراحی شده ممکن است برای ذرات سرامیکی کارایی کمتری داشته باشد.
پیش از نصب دستگاه، بررسی زیرساخت برق، ظرفیت کمپرسور موجود، و طراحی اتاقک پاشش باید تمام شده باشد تا از توقفهای ناخواسته در ابتدای بهرهبرداری جلوگیری شود.
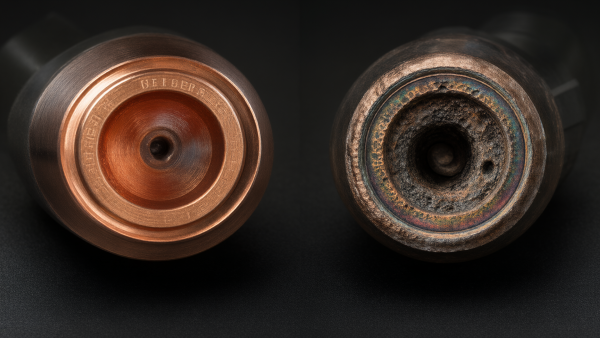
در دستگاههای پاشش، برخی قطعات بهصورت طبیعی فرسوده میشوند و باید در چرخههای منظم بررسی و تعویض شوند. نادیده گرفتن این چرخه، اغلب نه با خرابی ناگهانی، بلکه با افت تدریجی کیفیت پوشش خودش را نشان میدهد.
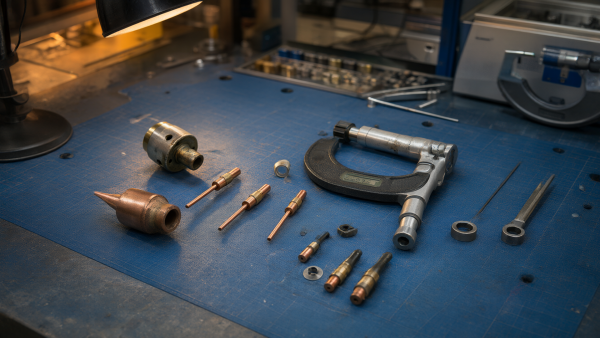
مشعل پلاسما یکی از گرانقیمتترین و در عین حال فرسایشیترین اجزاست. الکترود و نازل آن باید بر اساس ساعت کارکرد، نه فقط وضع ظاهری، تعویض شوند. در دستگاههای HVOF، نازل احتراق و قطعات داخل محفظه احتراق در معرض حرارت و ضربه هستند. در قوس الکتریکی، تماسدهندههای سیم (contact tips) و راهنمای سیم فرسوده میشوند.
یک جدول نگهداری واقعی باید شامل این موارد باشد:
موجودی قطعات یدکی حیاتی در انبار، بهخصوص قطعاتی که تأمین آنها زمانبر است، از توقفهای طولانی در خط تولید جلوگیری میکند.
بخش قابل توجهی از مشکلات کیفی پوشش نه از دستگاه معیوب، بلکه از اشتباهات در راهاندازی اولیه یا بهرهبرداری روزانه ناشی میشود. آشنایی با خطاهای رایج وقت و هزینه دوبارهکاری را کاهش میدهد.
آمادهسازی ناکافی سطح قبل از پاشش، شاید رایجترین خطا باشد. سطح آلوده به روغن، اکسید، یا رطوبت پیوند مکانیکی پوشش را تضعیف میکند. زبری سطح باید در محدوده مشخص باشد؛ خیلی صاف یا خیلی زبر هر دو مشکلساز هستند.
تنظیم نادرست پارامترهای پاشش، فشار گاز بیش از حد، فاصله اشتباه، یا سرعت حرکت دستگاه نامناسب، مستقیماً روی ضخامت، یکنواختی، و تخلخل لایه اثر میگذارد. این پارامترها باید برای هر ترکیب دستگاه-ماده-قطعه مستند شوند و اپراتور نباید آنها را سلیقهای تغییر دهد.
استفاده از پودر با رطوبت بالا یا پودر خارج از بازه اندازه توصیهشده، مشکل دیگری است که گاهی به اشتباه به دستگاه نسبت داده میشود. نگهداری صحیح پودر در شرایط خشک و دور از نور مستقیم، بخش سادهای از فرایند است که نباید نادیده گرفته شود.
کار با دستگاههای پاشش حرارتی خطرات واقعی دارد که باید با اقدامات اجرایی، نه فقط تابلوهای هشدار، مدیریت شوند.
ذرات فلزی و سرامیکی معلق در هوا میتوانند در دستگاه تنفسی اپراتور رسوب کنند. استفاده از ماسک تنفسی با استاندارد مناسب برای نوع ذرات مصرفی الزامی است. تهویه اتاقک پاشش باید طوری طراحی شده باشد که جریان هوا از پشت سر اپراتور به سمت سطح پاشش برقرار باشد و دود و ذرات به سمت اپراتور بازنگردد.
حفاظت چشم در برابر ذرات پرسرعت و تشعشع قوس یا شعله ضروری است. عینکهای معمولی برای این کار کافی نیستند؛ شیلد صورت با فیلتر مناسب برای روش پاشش مورد استفاده باید در دسترس باشد.
گازهای مصرفی، اکسیژن، استیلن، هیدروژن، خطرات انفجار و آتشسوزی دارند. سیلندرها باید دور از منابع حرارتی نگهداری شوند و اتصالات بهصورت دورهای برای نشتی بررسی شوند. منطقه کار باید از هر چیز قابل اشتعال پاک باشد.
آموزش اپراتور پیش از شروع کار با دستگاه اجرایی است، نه اختیاری. شناخت روش خاموشکردن اضطراری و نحوه تخلیه ایمن گاز از مسیرها باید عملاً آموزش داده شود.
پیش از تصمیم نهایی، چند نکته عملی وجود دارد که در بسیاری از مذاکرات خرید نادیده گرفته میشوند. اول اینکه پشتیبانی فنی بعد از فروش را جدی بگیرید. دستگاههایی که سازنده یا نماینده آنها دسترسیپذیر نیست، در اولین خرابی جدی تبدیل به بار میشوند.
دوم، امکان تأمین قطعات یدکی و مواد مصرفی در بلندمدت را ارزیابی کنید. برخی برندها پس از چند سال خط تولید یا مدل خاصی را متوقف میکنند و کاربر را در تأمین قطعات با مشکل مواجه میکنند.
سوم، قبل از خرید، اگر امکانپذیر است، از دستگاه در شرایط نزدیک به کاربرد واقعی شما تست بگیرید. پارامترهای کاغذی همیشه با عملکرد واقعی در شرایط کارگاهی شما تطابق کامل ندارند.
چهارم، به سراغ تجهیزاتی بروید که آموزش اپراتور را به عنوان بخشی از قرارداد ارائه میدهند. بسیاری از خطاهای بهرهبرداری که قبلاً به آنها اشاره شد، با یک آموزش اولیه درست قابل پیشگیری هستند. اسرا صنعت در تامین انواع تجهیزات پاشش حرارتی و مواد مصرفی سازگار با آنها فعالیت دارد و میتوانید برای مشاوره فنی و انتخاب دستگاه متناسب با نیاز کارگاه خود با کارشناسان این مجموعه در تماس باشید.
پلاسما دمای بالاتری تولید میکند (تا ۱۶۰۰۰ درجه سانتیگراد در مقابل ۶۰۰۰ درجه قوس الکتریکی)؛ در نتیجه پوششهای سرامیکی و مواد نسوز با پلاسما چسبندگی و تخلخل بهتری دارند. قوس الکتریکی برای سیمهای فلزی مناسبتر، ارزانتر و نرخ پاشش بالاتری دارد. انتخاب به جنس ماده مصرفی و تلرانس تخلخل مجاز بستگی دارد.
سه علت اصلی: آمادهسازی ناکافی سطح (زبری Ra پایینتر از حد لازم)، اختلاف ضریب انبساط حرارتی بین پوشش و زیرلایه، یا سرعت پاشش نادرست که باعث اکسیداسیون ذرات در پرواز میشود. بررسی پارامترهای فاصله پاشش (standoff distance) و پیشگرم کردن قطعه اولین گام تشخیص است.
در پاشش قوس الکتریکی الکترودها و راهنمای سیم پس از ۴۰ تا ۸۰ ساعت کاری فرسوده میشوند. در سیستم پلاسما، الکترود و نازل بسته به گاز پلاسما گن و شدت جریان بین ۵۰ تا ۲۰۰ ساعت دوام دارند. افت ولتاژ قوس، بیثباتی پلاسما یا تغییر رنگ شعله علائم تعویض هستند، منتظر خرابی کامل نمانید.
سیستمهای HVOF با تفنگهای باریک و سیستم پاشش شعلهای دستی برای دسترسی به نقاط محدود انعطاف بیشتری دارند. پاشش پلاسما به فضای کافی برای زاویه ۹۰ درجه نیاز دارد و در گوشههای زیر ۴۵ درجه کیفیت پوشش افت میکند. هندسه قطعه را پیش از انتخاب دستگاه با سازنده مطرح کنید.
پاشش شعلهای پایینترین هزینه عملیاتی را دارد اما راندمان انتقال مواد (۵۰ تا ۶۵ درصد) آن را محدود میکند. قوس الکتریکی راندمان بالاتری (۶۰ تا ۸۰ درصد) با هزینه انرژی کمتر دارد. HVOF و پلاسما هزینه گاز و قطعات فرسایشی بالاتری دارند اما ضخامت کمتر پوشش برای رسیدن به همان خواص مکانیکی، مصرف مواد را جبران میکند.
اکثر سیستمهای پاشش صنعتی خروجی کنترل آنالوگ (۰ تا ۱۰ ولت) یا پروتکلهای دیجیتال مثل Profibus و DeviceNet دارند. پیش از خرید، پروتکل ارتباطی دستگاه و کنترلر ربات (معمولاً KUKA یا FANUC) را تطبیق بدهید. تاخیر زمانی (latency) سیگنال روشن/خاموش تفنگ با سرعت حرکت روبات باید کالیبره شود وگرنه ابتدا و انتهای مسیر پوشش ناهموار میشود.