توضیحات
HVOF چیست و چرا صنعت آن را جدی میگیرد
وقتی قطعهای در معرض سایش شدید، خوردگی شیمیایی یا دمای بالا قرار میگیرد، پوشش سطحی معمولی پاسخگو نیست. اینجاست که فناوری HVOF، یا همان High Velocity Oxygen Fuel، وارد میشود. این روش پوششدهی حرارتی با شتاب دادن ذرات مذاب به سرعتهای بسیار بالا، لایهای فشرده و چسبنده روی سطح قطعه ایجاد میکند که در برابر شرایط سخت عملیاتی مقاوم است.
دلیل توجه جدی مهندسان به این فناوری، عملکرد قابل اندازهگیری آن است؛ نه صرفاً ادعاهای بازاریابی. تخلخل پوشش در این روش بهمراتب پایینتر از روشهای رقیب است و چسبندگی لایه به سطح پایه در بسیاری از کاربردها برتری محسوسی نشان میدهد. برای مهندس خرید یا مسئول تولید، این یعنی کاهش دفعات تعمیر و توقف خط، نه یک وعده، بلکه یک مزیت قابل ردیابی در چرخه تولید.
این فناوری در دهههای اخیر در صنایع پیشرفته جای خود را باز کرده و اکنون در بسیاری از خطوط تولید بهعنوان یک گزینه جدی برای بازسازی قطعات و افزایش دوام سطحی مطرح است.
پوششدهی با سرعت بالا: اصول کار و تفاوت با روشهای رقیب
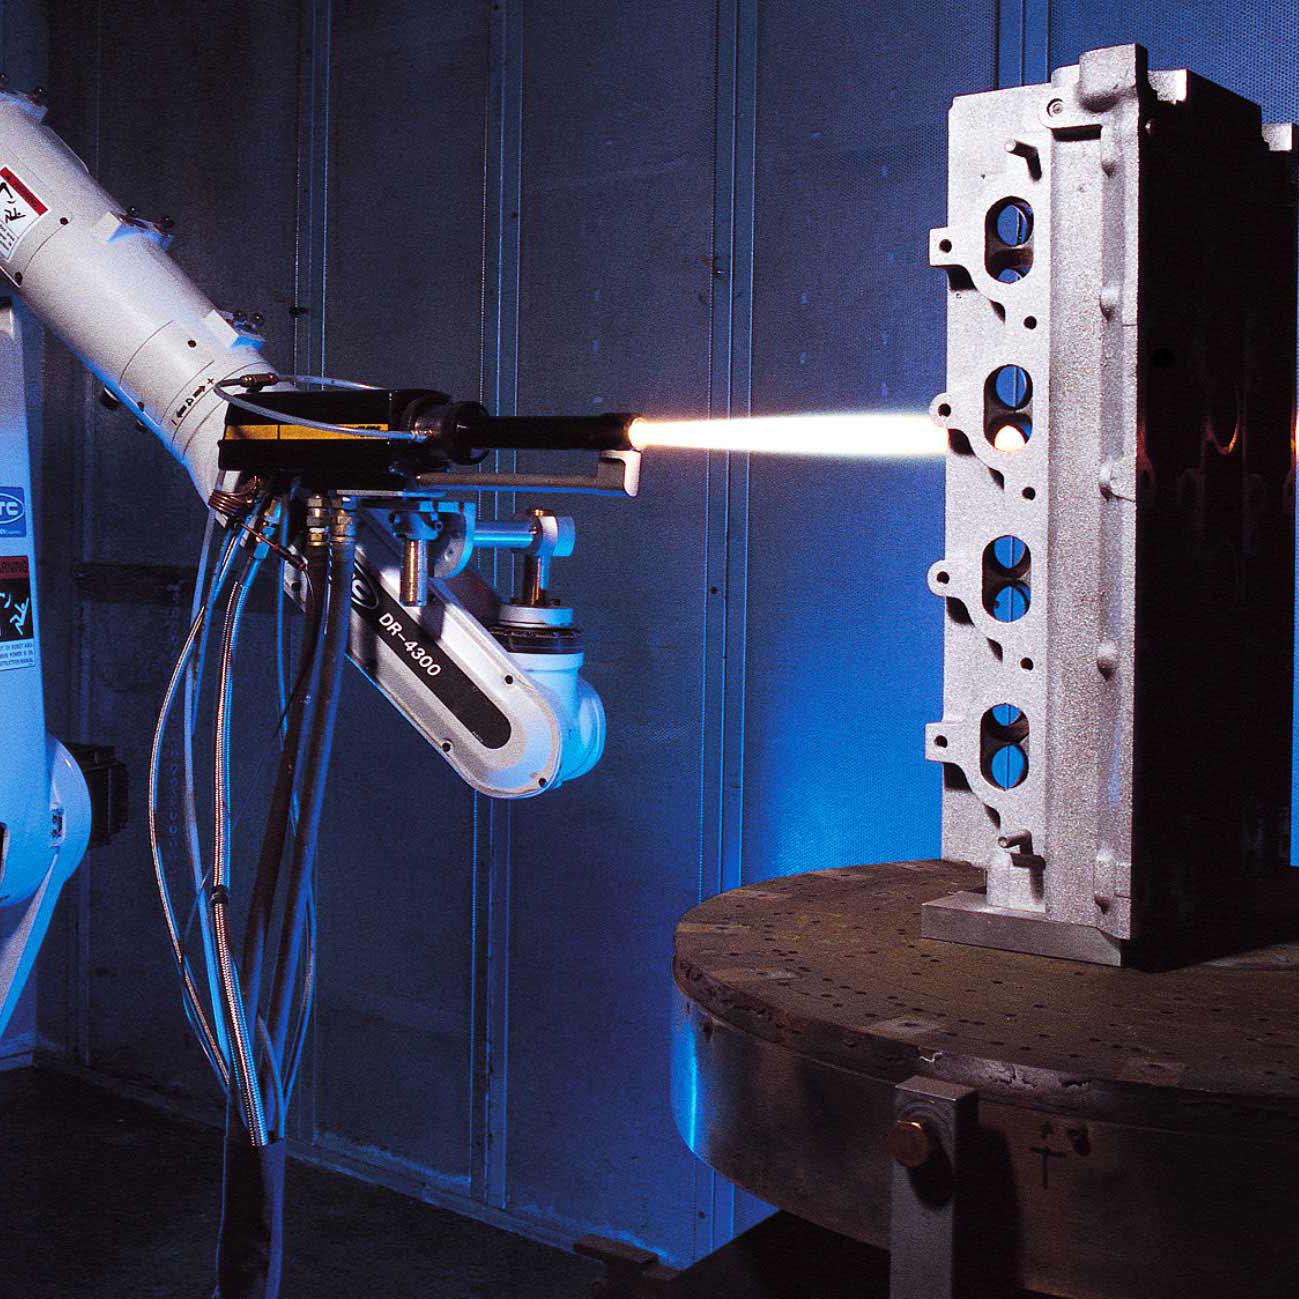
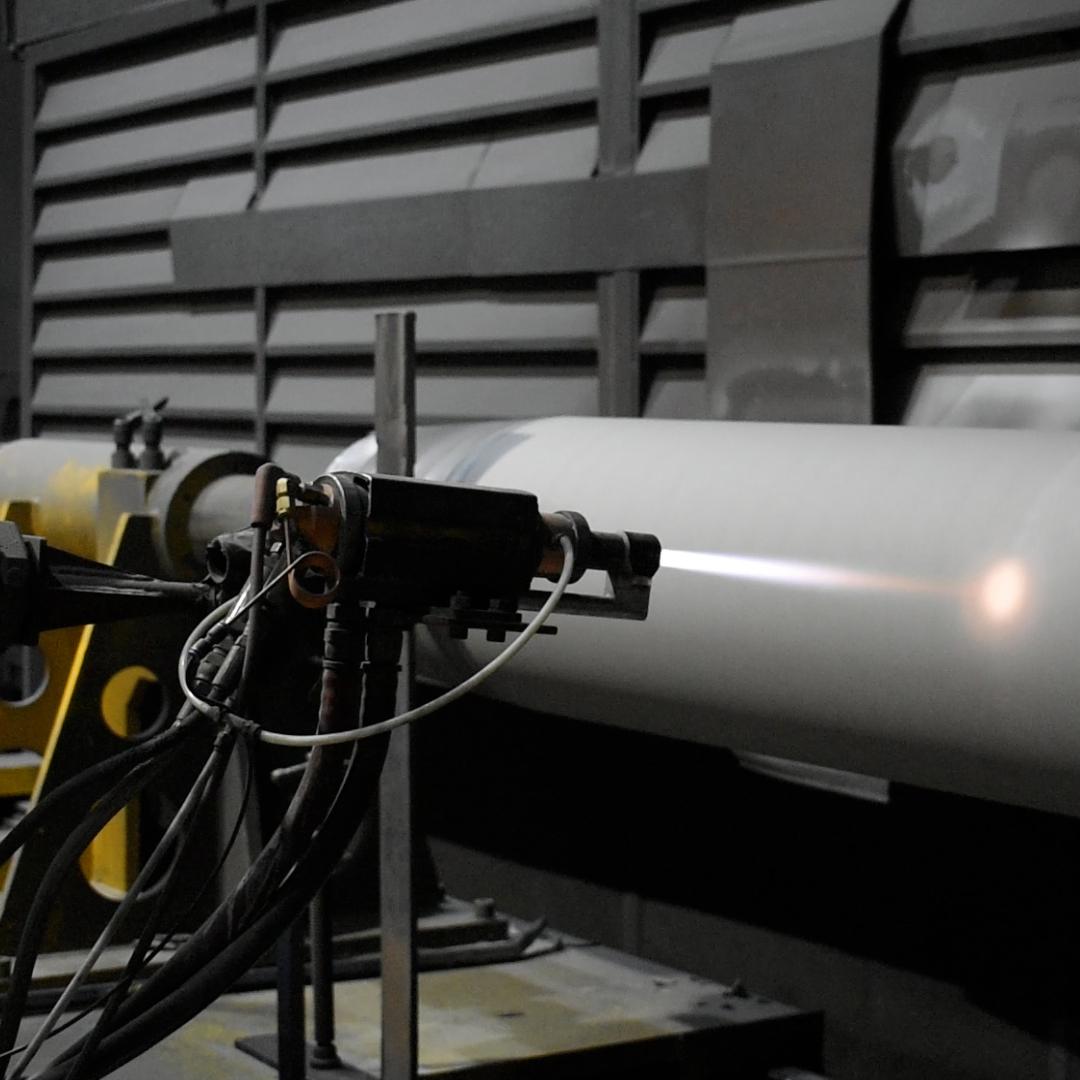
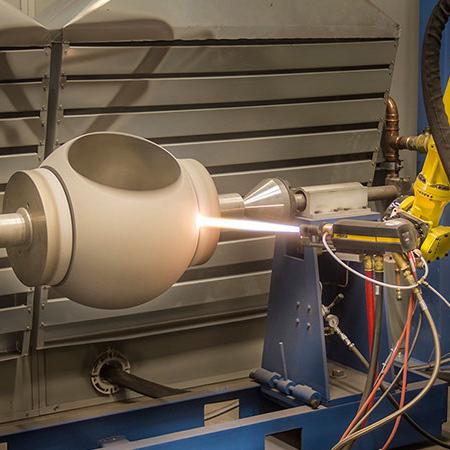
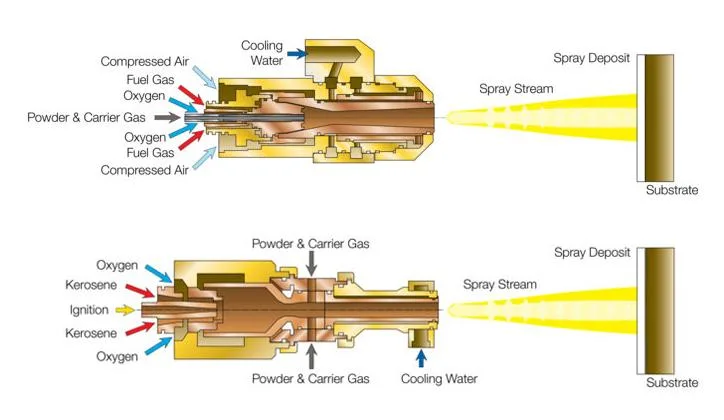
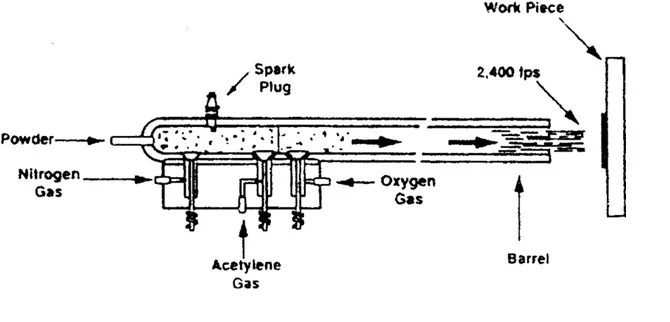
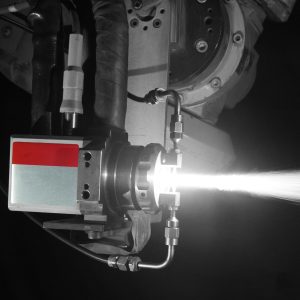
در فرایند HVOF، سوخت (معمولا نفت سفید یا پروپان)، با اکسیژن در یک محفظه احتراق مخلوط و مشتعل میشود. گازهای حاصل از این احتراق با فشار بالا از یک نازل عبور میکنند و ذرات پودری ماده پوشش را با خود حمل کرده، آنها را تا نزدیک به نقطه ذوب گرم و با سرعت بسیار زیاد به سطح قطعه پرتاب میکنند.
نتیجه این فرایند یک پوشش با تخلخل پایین و چسبندگی بالاست. چون دما نسبت به برخی روشهای دیگر کنترلشدهتر است، تنش حرارتی در قطعه پایه کمتری ایجاد میشود، نکتهای که برای قطعات حساس بسیار مهم است.
تفاوت HVOF با پلاسما اسپری و فلیم اسپری
در پلاسما اسپری دمای شعله به مراتب بالاتر است که برای برخی سرامیکها مناسب است، اما همین دمای بالا میتواند ساختار متالورژیکی برخی مواد را تغییر دهد. فلیم اسپری سرعت ذرات پایینتری دارد و معمولاً تخلخل پوشش در آن بیشتر است. HVOF با ترکیب سرعت بالا و دمای کنترلشده، برای پوششهای کاربیدی مانند WC-Co و آلیاژهای فلزی سخت انتخاب متداولتری است. هر روش جای خود را دارد؛ اما وقتی چسبندگی، چگالی پوشش و مقاومت سایشی هر سه با هم اهمیت دارند، این روش اغلب پیشنهاد اول است.
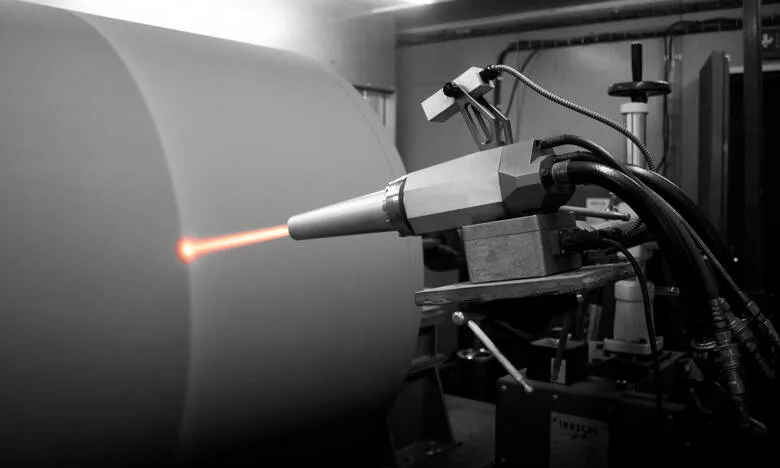
ساختار و اجزای سیستم HVOF
برای اجرای یک پوشش HVOF باکیفیت، چند بخش کلیدی لازم است که هر کدام نقش منحصربهفرد خود را دارند:
محفظه احتراق: محل مخلوط و سوختن اکسیژن و سوخت که نقش قلب تپنده سامانه را دارد.
نازل: وظیفه هدایت جریان گاز و افزایش سرعت آن را بر عهده دارد.
سیستم تزریق پودر: مقدار مشخصی پودر را وارد جریان گاز میکند و باید کاملاً دقیق و قابل کنترل باشد.
سیستم خنککننده: برای جلوگیری از گرم شدن بیش از حد قطعات، مخصوصاً در نازل و محفظه احتراق.
سیستم کنترل: پارامترهای کلیدی مثل نسبت سوخت به اکسیژن، فشار گاز، سرعت جریان و دبی پودر را تنظیم و پایش میکند.
کجا این فناوری واقعاً کارایی دارد: کاربردهای صنعتی
این فناوری در کاربردهایی بیشترین ارزش را نشان میدهد که قطعه در معرض ترکیبی از سایش مکانیکی، خوردگی و شوک حرارتی است. جایی که تعویض قطعه هزینه بالایی دارد یا توقف خط تولید قابل تحمل نیست.
صنایع نفت، گاز و پتروشیمی
شیرهای کنترلی، پمپهای گل حفاری، سیلندرها و اجزای دریچهای در تماس مستقیم با سیالات خورنده و ذرات ساینده هستند. پوششدهی سطح این قطعات با مواد کاربیدی یا آلیاژهای مقاوم، چرخه سرویس را بهطور محسوسی افزایش میدهد. در این صنعت، هزینه یک توقف اضطراری اغلب چندین برابر هزینه پوششدهی پیشگیرانه است.
قطعات توربین و تجهیزات دوار
پرههای کمپرسور، دیسکهای توربین و یاتاقانهای محوری از جمله قطعاتی هستند که در دمای بالا و با سرعت چرخش زیاد کار میکنند. اعمال پوشش مقاوم در برابر اکسیداسیون و سایش روی این قطعات، احتمال خرابی زودهنگام را کاهش میدهد. در صنایع نیروگاهی و هوافضا، این کاربرد بهخوبی مستند شده است.
مشخصات فنی که پیش از انتخاب سیستم باید بررسی کنید
خرید یک سیستم پوششدهی حرارتی بدون بررسی دقیق پارامترهای فنی، میتواند به ناسازگاری با مواد موردنظر یا نتایج ضعیف پوشش منجر شود. چند پارامتر کلیدی هستند که باید پیش از تصمیمگیری بررسی شوند.
پارامترهای سوخت، فشار و دمای شعله
نوع سوخت مصرفی مستقیماً بر دمای احتراق و سرعت گاز خروجی تأثیر میگذارد. سیستمهایی که از کروسن استفاده میکنند رفتار متفاوتی نسبت به سیستمهای مبتنی بر گازهای هیدروکربنی دارند. فشار محفظه احتراق، طول نازل و نرخ جریان اکسیژن همگی بر کیفیت نهایی پوشش اثر مستقیم دارند. این پارامترها باید با ماده پودری موردنظر و ضخامت هدف پوشش تطابق داشته باشند.
سازگاری با مواد پودری و ضخامت پوشش
هر سیستم محدوده مشخصی از اندازه ذرات پودر را پردازش میکند. اگر پودر WC-Co با دانهبندی خاصی در نظر دارید، باید مطمئن شوید فیدر پودر و نازل سیستم با آن سازگار هستند. ضخامت قابل اعمال هم محدودیت دارد؛ برای پوششهای ضخیمتر از یک حد مشخص، تنشهای پسماند میتوانند به جدا شدن لایه منجر شوند. این محدودیت را باید پیش از تنظیم طراحی فرایند در نظر گرفت.
معیارهای فنی انتخاب تجهیز متناسب با خط تولید
انتخاب تجهیز مناسب فقط به مشخصات فنی دستگاه محدود نمیشود. باید ببینید قطعاتی که قرار است پوشش بگیرند چه ابعادی دارند، چه مقدار تولید روزانه دارید و فضای کارگاهی شما چه محدودیتهایی ایجاد میکند.
برای قطعات بزرگ یا سنگین، باید از ظرفیت واحد دستکاری قطعه و سیستم چرخش آن اطمینان حاصل کنید. سیستمهای کوچکتر و رومیزی برای قطعات آزمایشگاهی یا سریهای کوچک مناسباند، اما در تولید انبوه جای خود را به سیستمهای صنعتی میدهند.
مصرف گاز و اکسیژن هم عامل مهمی است. باید زیرساخت تامین گاز در محل با ظرفیت مورد نیاز دستگاه تطابق داشته باشد. سیستم استخراج دود و کنترل آلودگی هوا نیز از ملزومات نصب است که در طراحی فضای کارگاه باید پیشبینی شود. نهایتاً، قابلیت یکپارچهسازی با سیستمهای CNC یا رباتهای صنعتی برای خطوطی که به اتوماسیون نیاز دارند، میتواند عامل تعیینکننده در انتخاب مدل باشد.
نگهداری دورهای و نکات عملیاتی کارگاهی
یکی از عواملی که در بررسی هزینه کل مالکیت نادیده گرفته میشود، هزینه و زمان نگهداری دورهای است. نازل، محفظه احتراق و فیدر پودر قطعاتی هستند که در اثر استفاده مداوم فرسوده میشوند و باید در فواصل مشخصی بازرسی و در صورت نیاز تعویض شوند.
پاکسازی مسیر گاز و اکسیژن باید طبق دستورالعمل سازنده انجام شود. انباشت رسوبات یا آلودگی در این مسیرها میتواند کیفیت پوشش را تحت تاثیر قرار دهد و در موارد شدیدتر خطرات ایمنی ایجاد کند.
تنظیم دورهای فشار و نرخ جریان گازها با استفاده از ابزار اندازهگیری کالیبره شده ضروری است. این تنظیمات مستقیماً بر سرعت ذرات و در نتیجه چگالی و چسبندگی پوشش تأثیر میگذارند. مستندسازی پارامترهای عملیاتی هر سری پوششدهی هم برای ردیابی کیفیت و رفع اشکال احتمالی اهمیت زیادی دارد.
نکات نهایی پیش از خرید سیستم HVOF
پیش از نهایی کردن تصمیم خرید، چند نکته عملی وجود دارد که ارزش بررسی دارند. اول از همه، مطمئن شوید که سازنده یا تأمینکننده امکان آزمون پوششدهی با مواد پودری مورد نظر شما را پیش از خرید فراهم میکند. نتایج آزمون روی قطعه واقعی، قابل اعتمادتر از هر مشخصهنامهای است.
قطعات یدکی حیاتی، بهویژه نازلها و اجزای محفظه احتراق، باید در داخل کشور یا با زمان تحویل قابل قبول در دسترس باشند. وابستگی به واردات قطعات یدکی با زمان انتظار طولانی، میتواند توقفهای پیشبینینشدهای در خط تولید ایجاد کند.
آموزش اپراتور بخش جدانشدنی از راهاندازی موفق است. پوششدهی HVOF به اپراتورهایی نیاز دارد که پارامترهای فرایند را درک کنند و توانایی تشخیص عیوب پوشش را داشته باشند. اگر تیم فنی شما تجربه کافی ندارد، برنامه آموزشی ارائهشده توسط تأمینکننده را جدی بگیرید.
اسرا تکنولوژی در زمینه تامین و راهبری سیستمهای پوششدهی حرارتی، آماده ارائه مشاوره فنی و پشتیبانی به واحدهای صنعتی است. اگر نیاز به بررسی گزینههای مناسب برای خط تولید خود دارید، تیم فنی ما میتواند با توجه به شرایط واقعی کارگاه شما، راهنمایی دقیقتری ارائه دهد.
سوالات متداول درباره سامانه HVOF
تفاوت سامانه HVOF با پلاسما اسپری در کیفیت پوشش نهایی چیست؟
HVOF ذرات پودر را با سرعت بسیار بالا (بالای ۶۰۰ متر بر ثانیه) و دمای پایینتر شلیک میکند. نتیجه: تخلخل کمتر (زیر ۱٪)، چسبندگی بالاتر و اکسیداسیون کمتر در مقایسه با پلاسما اسپری. پلاسما برای مواد دیرگداز با نقطه ذوب بسیار بالا مناسبتر است؛ HVOF برای کاربیدها، فلزات و آلیاژهای سخت انتخاب اول است.
عمر مفید پوشش HVOF روی قطعات دوار در محیطهای خورنده چقدر است؟
بسته به ماده پودری، پارامترهای فرآیند و شرایط کاری متفاوت است. پوششهای کاربید تنگستن-کبالت (WC-Co) در محیطهای سایشی معمولاً ۳ تا ۸ برابر طول عمر بیشتری نسبت به سطح پایه فلزی دارند. در محیطهای خورنده همزمان با سایش، ترکیب WC-CoCr عملکرد بهتری دارد. داده دقیق نیاز به آزمون سایش و خوردگی بر اساس شرایط واقعی خط تولید دارد.
چطور بفهمیم کدام مدل سامانه HVOF برای ظرفیت تولید ما مناسب است؟
سه پارامتر اصلی تعیینکنندهاند: نرخ رسوبدهی (گرم بر دقیقه) متناسب با حجم قطعات، ابعاد محفظه یا ربات پاشش متناسب با هندسه قطعه و سازگاری تفنگ با سوخت موجود (اکسیژن/کروسین یا اکسیژن/هیدروژن). خط تولید با قطعات کوچک و تناژ بالا نیاز به سیستم اتوماسیون و نرخ رسوب بالا دارد؛ قطعات بزرگ صنعتی نیاز به برد پاشش و زاویهپذیری بیشتر دارند.
هزینه نگهداری سامانه HVOF در مقایسه با هزینه خرید اولیه چه سهمی دارد؟
قطعات مصرفی تفنگ (نازل، محفظه احتراق، لولههای آبخنک) معمولاً بزرگترین هزینه عملیاتی هستند. بسته به شدت استفاده، نازل هر ۲۰ تا ۵۰ ساعت کاری نیاز به تعویض دارد. هزینه سالانه قطعات مصرفی میتواند ۱۵ تا ۳۰ درصد قیمت خرید سیستم باشد. سیستمهایی با طراحی ماژولار هزینه تعمیر پایینتری دارند.
در صورت افت کیفیت پوشش حین تولید، اول کجا را بررسی کنیم؟
بهترتیب اولویت: فشار و خلوص گازهای سوخت و اکسیژن (افت فشار مستقیم روی سرعت ذرات اثر میگذارد)، رطوبت و دانهبندی پودر (پودر مرطوب یا کلوخهشده جریان تغذیه را بیثبات میکند)، وضعیت نازل و محفظه احتراق (فرسایش نازل پروفایل شعله را تغییر میدهد)، و فاصله پاشش از قطعه. ثبت مداوم پارامترها حین تولید تشخیص ریشه مشکل را سریعتر میکند.
پوشش HVOF چه محدودیتی در هندسه قطعه دارد؟
HVOF برای سطوح خارجی مسطح یا استوانهای بهترین نتیجه را میدهد. ورود تفنگ به کانالهای داخلی با قطر زیر ۵۰ تا ۷۰ میلیمتر دشوار یا غیرممکن است. زوایای کمتر از ۴۵ درجه نسبت به سطح، چسبندگی و چگالی پوشش را کاهش میدهد. برای قطعات با هندسه پیچیده، طراحی مسیر ربات و آنالیز دسترسی تفنگ پیش از شروع پروژه ضروری است.
جدول مشخصات برای خرید
| نام محصول | آیتم های طراحی و ساخت |
| خط پوشش دهی HVOF | تورچ HVOF |
| سیستم فیدر پودر | |
| سیستم منیفولد گازی | |
| سیستم سوخت رسانی | |
| سیستم کنسول فرمان | |
| سیستم خنک سازی | |
| سیستم تامنی گازهای صنعتی (اکسیژن، نیتروژن) | |
| اتاقک جهت پاشش حرارتی | |
| سیستم رباتیک جابجایی قطعات |
تیام جهانی –
سرعت پاشش سوخت مایع بیشتر است یا گاز؟
پشتیبان سایت –
سرعت مشعل سوخت مایع بیشتر است.
کیان –
حفظ فاز پودر اولیه در این روش بیشتر است یا پلاسما؟
پشتیبان سایت –
حفظ فاز پودر بخصوص در زمینه اکسیداسیون در HVOF بهتر است.
ابراهیم –
آیا کاربید تنگستن را می توان با این روش پوشش داد؟
پشتیبان سایت –
بله اتفاقا بهترین روش برای پوشش دهی پودرهای کاربیدی، HVOF است.