انتخاب تجهیزات فرآیندی در صنایع پیشرفته همواره با چالشهای فنی پیچیدهای روبهرو است. مهندسان متالورژی و ساخت، هنگام تجهیز خطوط تولید، با مسائلی نظیر تطابق حرارتی، سازگاری اتمسفر کاری و نرخ استهلاک قطعات دستوپنجه نرم میکنند. هدف اصلی در فروشگاه اسرا صنعت سینا، گردآوری مجموعهای همگن از ماشینآلات و ادوات تخصصی است تا بستر ارتقای فرآیندهای صنعتی بدون آزمونوخطاهای پرهزینه شکل بگیرد. زیرساختهای تولیدی نیازمند تجهیزاتی هستند که پاسخگوی چرخههای حرارتی مداوم و سایش مکانیکی باشند. تصمیمگیری در مورد تهیه هر دستگاه مستلزم درک عمیق از متغیرهای متالورژیکی و رفتارهای ترمودینامیکی مواد تحت شرایط سخت عملیاتی است.
تنوع فرآیندها در صنایع هوایی، نفت، گاز و نیروگاهی ایجاب میکند مرزبندی شفافی میان تجهیزات اعمال شود. این تفکیک مهندسی، بررسی مشخصات مکانیکی و متالورژیکی را تسهیل میکند. درک نیاز واقعی خط، گام نخست در گزینش ماشینآلات است. فرآیندهای پیشرفته حرارتی و متالورژی پودر بر پایه تعامل دقیق اجزا کار میکنند؛ بنابراین نگاه یکپارچه به ادوات اصلی و ملزومات مصرفی، ریسک توقف خط تولید را کاهش میدهد.
ساختار طبقهبندی تجهیزات صنعتی باید منطبق بر جریان واقعی خطوط ساخت و پرداخت قطعات باشد. ادوات موجود در این مجموعه بر مبنای نقش عملیاتی، ماهیت فیزیکی فرآیند و میزان درگیری با متغیرهای محیطی به بخشهای مشخص تفکیک شدهاند تا دسترسی تکنسینها به گزینههای فنی سرعت یابد:
این تفکیکپذیری ساختاریافته به تیمهای مهندسی کمک میکند زنجیره تأمین ادوات خود را از مرحله آمادهسازی پودر تا پرداخت نهایی و تثبیت متالورژیکی با اطمینان کامل پوشش دهند.
پاشش حرارتی مجموعهای از روشهای پوششدهی است که طی آن مواد پودری یا سیمی تا حالت مذاب یا خمیری گرم شده و با شتاب بالا به سطح زیرلایه برخورد میکنند. کیفیت اتصال پوشش، تخلخل لایه و نرخ اکسیداسیون به شدت تابع تعادل میان انرژی جنبشی ذرات و انتقال حرارت مشعل است.
پاشش حرارتی نیازمند تسلط بر جریان سیال، دمای پلاسما یا شعله سوخت-اکسیژن و زمان پرواز ذرات در هوای آزاد است. کارشناسان پوششدهی با انتخاب پیکربندی صحیح نازل و زاویه برخورد، افت کیفیت ناشی از تنشهای پسماند پس از انجماد سریع را مهار میکنند. تجهیزات این بخش، کنترل پارامتریک دقیقی برای گازهای اصلی نظیر آرگون، هیدروژن، هلیوم و نیتروژن فراهم میآورند.
مشعل پاشش کانون اصلی تبدیل انرژی الکتریکی یا شیمیایی به انرژی حرارتی و جنبشی است. چنانچه نرخ تغذیه پودر با ظرفیت انتقال حرارت مشعل همخوانی نداشته باشد، پدیده ذوب ناقص ذرات رخ میدهد که به ایجاد حفرات بحرانی در پوشش میانجامد. از طرف دیگر، فشار بیش از حد گاز حامل موجب آشفتگی شعله و خارج شدن ذرات از هسته حرارتی پلاسما میشود. هنگام کاربری گانهای پاشش، توجه به نسبت گازهای ثانویه برای تنظیم آنتالپی شعله ضروری است. خنککاری مدام مشعل با سیستمهای بازچرخش آب بدون یون از تغییر ابعاد نازل و فرسودگی نابهنگام آند جلوگیری میکند، زیرا تغییر قطر نازل هندسه پاشش و الگوی ذرات را به کلی دگرگون میسازد.
مواد مصرفی در پوششدهی تعیینکننده مشخصات نهایی قطعه در برابر فرسایش هستند. پودرهای پاشش حرارتی بر پایه متالورژی پودر با ترکیبات سرامیکی، کاربیدی و فلزی ساخته میشوند. ذرات با قطرهای کنترلشده در بازه میکرونی، نیازمند سیالیت مناسب در مخازن فیدر هستند. رطوبت محیطی، بار الکتریسیته ساکن میان ذرات و خلوص آلیاژی مستقیماً بر استحکام پیوند بینلایهای و چسبندگی به بدنه قطعه پایه تاثیر میگذارند. انتخاب پودر نامناسب میتواند سبب پدیده جدایش لایهای در قطعات دوار با تنش بالا شود.
ترکیبهایی نظیر کاربید تنگستن با بایندر کبالت، اکسید کروم، اکسید آلومینیوم و آلیاژهای خودگداز پایههای اصلی این مواد را تشکیل میدهند. رفتار این مواد در فاز مایع و نحوه تغییر شکل آنها هنگام برخورد با زیرلایه، تعیینکننده سختی میکروسکوپی و ضریب اصطکاک سطح نهایی است.
شکل هندسی ذرات پودر مشخصکننده رفتار آیرودینامیکی آنها در جریان گاز پلاسما است. ذرات کروی حاصل از فرآیند اتمایزاسیون گازی، بهترین رفتار جریانپذیری را در شیلنگهای رابط فیدر دارند و نرخ رسوبنشینی یکنواختی روی قطعه به جا میگذارند. در مقابل، ذرات زاویهدار یا نامنظم ناشی از خردایش مکانیکی، مسیر حرکتی پیشبینیناپذیری در جت حرارتی طی میکنند و مستعد خروج از محور مرکزی پاشش هستند. این مسئله با ایجاد تلفات پودری، زبری ناخواسته در پوشش و افت راندمان متریال خود را نشان میدهد. کنترل توزیع اندازه ذرات (PSD) مانع از تبخیر ذرات بسیار ریز یا ذوب نشدن ذرات بیش از حد درشت میشود.
فرآیندهای متالورژیکی پیشرفته نیازمند بستری عاری از اکسیژن و سایر گازهای واکنشپذیر هستند تا از اکسیداسیون مذاب، شکنندگی ناشی از جذب هیدروژن و نیتریده شدن ناخواسته جلوگیری شود. ایجاد و پایش فشار منفی در محدوده خلأ متوسط و بالا وابسته به سیستمهای پمپاژ متوالی و اتصالات آببند مکانیکی است. کوچکترین نشت مویین در اتصالات فلنجی میتواند فشار پایه محفظه را مختل کرده و تمام ساختار کریستالی قطعه را در دمای بالا تخریب کند. گاززدایی سطوح داخلی دیوارهها و ادوات مستقر درون محفظه، بخشی اساسی از عملیات در محیطهای تحت فشار پایین است.
مهندسان فرآیند خلأ باید پدیدههایی چون نفوذ معکوس بخار روغن، نرخ واجذب گازها و هدایت مولکولی لولهها را مد نظر قرار دهند. برای رسیدن به سطوح فشار کاری، ترکیب اصولی پمپهای اولیه مکانیکی، پمپهای روتس و پمپهای مولکولی اولویت دارد.
حفظ آببندی در شرایط خلاء عمیق، وابسته به سازگاری الاستومرها و رینگهای فلزی با دمای دیواره مخزن است. در نقاطی با تغییرات حرارتی مداوم، گسکتهای پلیمری ممکن است دچار الاستیسیتهزدایی شده و ترکهای میکروسکوپی بردارند. پمپهای نفوذی یا دیفیوژن نیز در صورت کاهش دمای هیتر یا افت کیفیت روغن سیلیکونی مخصوص، با پسزدگی بخار روغن به سمت محفظه، قطعات را آلوده میکنند. کنترل دقیق عملکرد تلههای سرمازا و سوپاپهای بفل در مسیر جریان ورودی پمپ نفوذی، انتقال تمیز گاز و پایداری فرآیند متالورژیکی را تثبیت میکند.
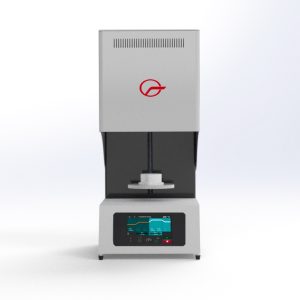
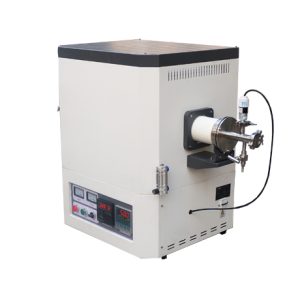
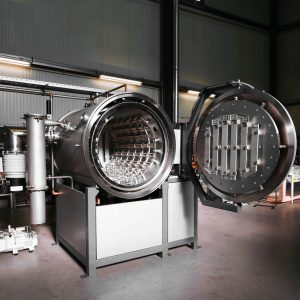
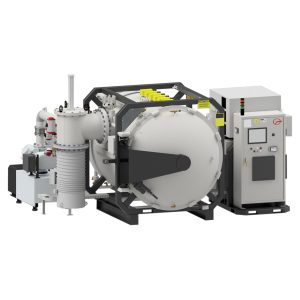
عملیات حرارتی فازهای حساس فولادهای ابزار، سوپرآلیاژهای نیکل و فلزات واکنشی مانند تیتانیوم بدون محفظههای ایزوله غیرممکن است. این سیستمها امکان انجام عملیات بریزینگ، تفجوشی، تنشزدایی و آنیل را در خلأ کامل یا تحت فشار مشخصی از گازهای خنثی فراهم میکنند. حذف اتمسفر اکسید کننده سبب میشود سطح قطعه بدون اکسیداسیون و کربنزدایی، با درخشندگی و خواص مکانیکی دستنخورده از داخل محفظه حرارتی خارج شود. توزیع توان در هاتزون کوره باید به گونهای طراحی شود که انتقال حرارت تابشی به همه سطوح بار با کمترین انحراف متالورژیکی صورت گیرد.
مدیریت خنککاری سریع بار حرارتی با تزریق گاز نیتروژن یا آرگون خالص در فشارهای بالا نیازمند مبدلهای حرارتی کارآمد و فنهای چرخش گاز پرتوان است تا دستیابی به ساختار مارتنزیتی با حداقل تغییر ابعاد ممکن شود.
توزیع یکنواخت دما در سراسر محفظه بارگذاری کوره خلأ از اعوجاج و ترکخوردگی قطعات در فازهای آستنیته یا رسوبسختی جلوگیری میکند. استفاده از چند ناحیه حرارتی مجزا مجهز به ترموکوپلهای کنترلی از نوع S یا B امکان تصحیح لحظهای افت دما در نزدیکی درگاهها را مهیا میسازد. در سیستمهای خلأ پیشرفته، نرخ گرمایش پلهای تعریف میشود تا گرادیان حرارتی میان هسته و پوسته قطعات ضخیم به حداقل برسد؛ رویکردی که تنشهای حرارتی درونی را دفع کرده و پایداری ابعادی قطعه کار را در چرخههای متوالی حفظ میکند.
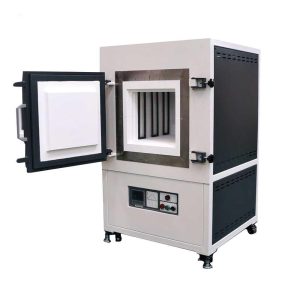
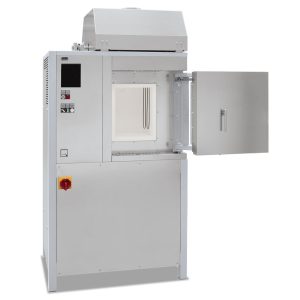
کورههای صنعتی به صورت پیوسته در معرض سیکلهای فرسایشی گرمایش و سرمایش قرار دارند که موجب تخریب تدریجی ساختار داخلی میشود. لوازم جانبی استاندارد، نقشی محوری در جلوگیری از توقفات ناگهانی و افزایش بهرهوری خطوط عملیات حرارتی ایفا میکنند. قطعاتی همچون غلافهای محافظ ترموکوپل، پایهها و ساپورتهای گرافیکی، صفحات نسوز کاربید سیلیسیم و عایقهای متراکم سرامیکی در برابر پوسته شدن اکسیدی و خزش در دماهای بالا مقاومت نشان میدهند. غفلت از تعویض زودهنگام یک المان معیوب میتواند جریان توزیع حرارت را به هم ریخته و به تخریب قطعات گرانقیمت درون کوره منجر شود.
طراحی محفظه نگهدارنده بار نیازمند محاسبه انبساط حرارتی اجزا است. شکنندگی نسوزها و تغییر شکل ساختاری گریتهای بارگذاری در اثر بارهای سنگین در دمای سرخ، آسیبپذیری این ملزومات مصرفی را دوچندان میکند.
تطابق متریال المان با دمای بیشینه و اتمسفر عملیاتی اولین گام در حفظ سلامت کوره است. هر ترکیب ویژگیهای الکتریکی و حرارتی متفاوتی دارد که باید متناسب با محیط فرایندی در نظر گرفته شود:
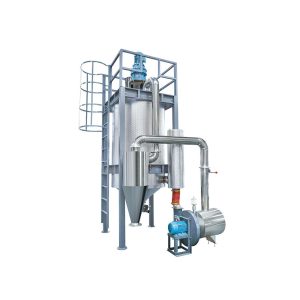
تامین مواد اولیه خطوط پاشش حرارتی، ساخت افزایشی فلزی و متالورژی پودر، وابسته به فرآوری ذراتی با مشخصات فیزیکی معین است. دستگاههای اتمایزاسیون و گرانولاتورها وظیفه تبدیل مذاب فلزی یا سوسپانسیونهای سرامیکی به ذراتی با ابعاد مشخص را بر عهده دارند. کنترل رفتار جریان مذاب، زاویه برخورد سیال اتمایزهکننده و فشار اتمسفر محفظه برج خنککننده، توزیع ابعادی پودر نهایی را تعیین میکند. دستیابی به پودرهایی با چگالی ظاهری متراکم و حداقل هوای محبوس در دانهها، فاکتوری تعیینکننده در حذف مکهای گازی در قطعات نهایی است.
فناوری اتمایزاسیون گازی و آبی نیازمند نازلهای تاندیش با مقاومت سایشی و حرارتی بالاست تا از گرفتگی گلوگاه در اثر افت دمای موضعی مذاب جلوگیری شود. گرانولاسیون سرامیکها نیز به پایداری بایندرهای آلی و دمای محفظه خشککن اسپری درایر وابسته است.
اتمایزاسیون با گاز خنثی ذراتی با کرویت ایدهآل تولید میکند که مناسبترین گزینه برای لایهنشانیهای حساس به شمار میروند؛ در حالی که اتمایزاسیون با فشار آب، ذراتی نامنظم با هزینه فرآیندی کمتر به بار میآورد که در صنایع فشردهسازی در قالب متداول است. پایداری مشبندی خروجی حاصل کنترل ویسکوزیته مذاب و دبی یکنواخت گاز نیتروژن یا آرگون در لحظه پودر شدن است. استفاده از سیستمهای طبقهبندی هوایی متصل به خطوط تولید پودر، جداسازی ذرات ریزتر از اندازه مجاز را ممکن ساخته و از هدر رفت مواد با ارزش جلوگیری مینماید.
قطعات مکانیکی مستقر در پمپها، توربینها، شیرهای صنعتی و شفتهای دوار همواره تحت تأثیر مکانیزمهای تخریبی سایش مالشی، فرسایش سایشی و خوردگی حفرهای قرار دارند. مهندسی سطح راهکاری برای اصلاح خواص لایههای سطحی بدون تغییر در ویژگیهای چقرمگی و انعطافپذیری هسته قطعه است. روشهای سختیدهی، نیتراسیون پلاسما، لایهنشانی نفوذی و پاشش پوششهای محافظ بر پایه آلیاژهای سخت، عمر کاری تجهیزات مکانیکی را در شرایط محیطی خشن به طور چشمگیری طولانیتر میکند.
عدم تجانس حرارتی میان لایه پوشش و فلز پایه منشأ شکلگیری تنشهای برشی در فصل مشترک است. این موضوع میتواند موجب پوستهشدن ناگهانی پوشش تحت بارهای ضربهای شود؛ بنابراین انتخاب فرآیند پوششدهی باید با در نظر گرفتن نوع تنش و روانکاری سیستم صورت پذیرد.
چسبندگی پایدار هر نوع پوشش مهندسی نیازمند آمادهسازی بدون نقص زیرلایه است. تمیزکاری دقیق شیمیایی برای حذف روغنها، اکسیدها و آلودگیهای هیدروکربنی گام ابتدایی این عملیات به شمار میرود. عملیات زبرسازی مکانیکی با استفاده از سندبلاست یا گریتبلاست تحت فشار کنترلشده، زبری سطحی مناسب را جهت درگیر شدن ذرات مذاب فراهم میکند. تنشزدایی حرارتی پیش از پوششدهی در قطعات حساس، پایداری ساختار متالورژیکی زیرلایه را در طول اجرای فرآیندهای داغ تثبیت کرده و از تاببرداشتگی ناخواسته ممانعت مینماید.
فرآیندهایی نظیر پاشش حرارتی، جوشکاری تخصصی، بارگذاری کورهها و لایهنشانیهای صنعتی با سطوح بالایی از تشعشعات فرابنفش، گردوغبار فلزی خطرناک، گازهای سمی و گرمای طاقتفرسا همراه هستند. کاربرد بازوهای رباتیک چند محوره خطای انسانی در اعمال زاویه و فاصله حرکتی را مهار کرده و پرسنل را از فضاهای پرریسک دور میسازد. سیستمهای کنترل قابل برنامهریزی یکنواختی مسیر حرکت مشعل یا ابزار را با دقتی در مقیاس صدم میلیمتر تثبیت میکنند؛ قابلیتی که در اعمال ضخامتهای پوششی یکدست روی هندسههای پیچیده سهبعدی نقشی اساسی دارد.
سنسورهای بازخورد حرکتی و انکودرهای دقیق در رباتهای صنعتی، ثبات سرعت خطی را در تمام نقاط چرخش قطعه پشتیبانی میکنند. این کنترل دقیق از تجمع حرارت در لبههای تیز و سوختن لایههای لبه جلوگیری به عمل میآورد.
حفظ فاصله زاویهای استاندارد میان سرنازل مشعل و قطعه، اساس دستیابی به لایهنشانی ساختار یافته است. کابینهای پاشش مجهز به رباتهای ششمحوره با درجه حفاظت نفوذ غبار بالا، لرزشهای بازو را هنگام شتابگیریهای سریع جذب میکنند. انحراف در فاصله استندآف حتی در مقیاس چند میلیمتر، انرژی جنبشی ذره در لحظه برخورد را تغییر داده و پیوستگی پیوند را کاهش میدهد. سیستمهای همگامساز محور ربات با ترنتیبلهای دوران قطعه، سرعت نسبی حرکت را در سطوح مقاطع متغیر همواره ثابت نگه میدارند تا ضخامت لایه پوشش در سراسر قطعه قرینه و یکسان شکل گیرد.
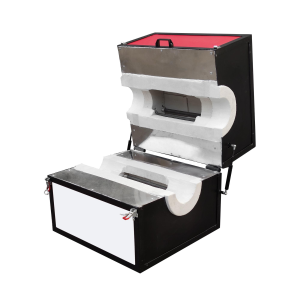
عملیات حرارتی با دمای پایینتر نظیر تنشزدایی کامپوزیتها، پخت رنگهای پودری، خشککردن مواد نسوز و ولکانیزاسیون لاستیکها به آونهای صنعتی و اتوکلاوها واگذار میشود. اتوکلاوهای صنعتی با اعمال فشار هیدرواستاتیک گاز و حرارت کنترلشده، حبابهای هوای محبوس میان لایههای رزینی را حذف کرده و سازههای تقویتشده کامپوزیتی با دانسیته متالورژیکی و ساختاری تولید میکنند. افت ناخواسته فشار گاز نیتروژن یا نوسان دمایی در طول دوره پخت اتوکلاو، ساختار مکانیکی قطعات صنایع دفاعی و هوافضا را نامعتبر میسازد.
عایقکاری بدنه، توزیع متقارن المنتهای گرمایشی و سامانه گردش هوای داغ با فنهای سانتریفیوژ مقاوم به حرارت، از ایجاد لایههای دمایی نامتقارن درون آونهای بزرگ کارگاهی جلوگیری میکند.
در تجهیزات تحت فشار مانند اتوکلاوها، طراحی درگاه ورودی با رینگهای قفل شونده هیدرولیکی یا مکانیکی سنگین انجام میگیرد تا ریسک باز شدن ناگهانی محفظه در فشارهای بالا خنثی شود. این دربها مجهز به اینترلاکهای ایمنی دوگانه هستند که تا زمان تخلیه کامل فشار، اجازه باز شدن به اپراتور نمیدهند. عایقکاری در آونها معمولاً بر پایه پشم سنگ متراکم یا بلنکتهای الیاف سرامیکی متمرکز است تا اتلاف انرژی از طریق دیوارهها محدود شود؛ در حالی که در اتوکلاوها عایقها باید مقاومت لازم در برابر چرخههای افزایش و کاهش متوالی فشار را بدون ریزش بافت یا افت چگالی حفظ کنند.
خرید تجهیزات صنعتی سنگین و ماشینآلات فرآیندی سرمایهگذاری حساسی است که عدم انطباق آن با نیاز واقعی کارگاه، توقفهای زنجیرهای را در پی خواهد داشت. پیش از ثبت سفارش و تامین قطعات در فروشگاه اسرا صنعت سینا، تیمهای فنی ملزم به ارزیابی توان واقعی زیرساختهای خود هستند. در نظر گرفتن تناسب میان ظرفیت اسمی دستگاه و خروجی عملیاتی روزانه مانع از کارکرد مداوم دستگاه در حداکثر توان مکانیکی خود میشود؛ رفتاری که شتاب استهلاک قطعات داخلی را مهار میکند.
تطابق مستندات سازنده در مورد دورههای روانکاری، گریسکاری بیرینگها و پایش دورهای سنسورها، خط مبنایی برای نگهداری پیشگیرانه در کارگاه ایجاد مینماید که پایداری تولید صنعتی را رقم میزند.
بررسی پیشنیازهای زیرساختی تضمینکننده راهاندازی بدون چالش تجهیزات خریداریشده است. کارشناسان فنی کارگاهها پیش از نهاییسازی فرآیند سفارش باید پارامترهای زیر را با توانمندیهای محلی تطبیق دهند:
این اقدامات امکان بهرهبرداری طولانیمدت از سیستمها را ارتقا داده و هزینههای تعمیرات اضطراری را به حداقل میرساند.
انتخاب دانهبندی به روش پوششدهی بستگی دارد؛ برای فرآیند HVOF معمولاً ذرات بین ۱۵ تا ۴۵ میکرون جهت ذوب کامل در سرعت بالا نیاز است، در حالی که در پاشش پلاسما ابعاد ذرات تا ۹۰ میکرون نیز به دلیل دمای بالای قوس به سادگی ذوب و نشانده میشوند.
فرسودگی یا دفورمه شدن اورینگهای وایتون ناشی از عدم خنککاری مناسب فلنجها، آلودگی ناشی از گاز زدایی سطحی قطعات شارژ شده و خرابی رادیاتور پمپهای دیفیوژن اصلیترین دلایل افت خلأ در چرخههای متوالی کاری هستند.
المانهای مولیبدن دیسیلیساید (MoSi2) تا دمای ۱۸۰۰ درجه در اتمسفر اکسیدی و المانهای گرافیتی یا تنگستنی در محیطهای کاملاً خلاء یا اتمسفر خنثی عملکرد بدون افت توان ارائه میدهند.
محاسبه آمپراژ لحظهای مورد نیاز ترانسها در فرآیند پلاسما یا قوس الکتریکی و همچنین دبی، سختی و دمای آب چیلرهای مداربسته باید دقیقاً پیش از ثبت سفارش با دیاگرام مصرف دستگاه همسانسازی شود.